商机详情 -
中央管控SOD废液回收系统自动灭火装置
对于废液回收系统的消防安全,单一措施往往力有不逮。自动灭火装置是一道主动干预的工程防线。在这之前,理想的安全体系应包含工艺控制(如避免废液混合风险)、设备完整性管理(如防止泄漏)和操作规程等预防层。灭火装置的作用,是在前面这些层次偶然失效时,提供一次关键的补救机会。它的设计目标很明确:快速压制,控制范围,为人员撤离和系统紧急关断争取时间。理解它在这一整套防护体系中的定位,才能更合理地规划其配置与维护,让它与其它安全措施协同工作,而不是孤立存在。园区废液消防改造交由安全总包承接,汇总工段工况就能拿到统一的设备采购核算报价。中央管控SOD废液回收系统自动灭火装置
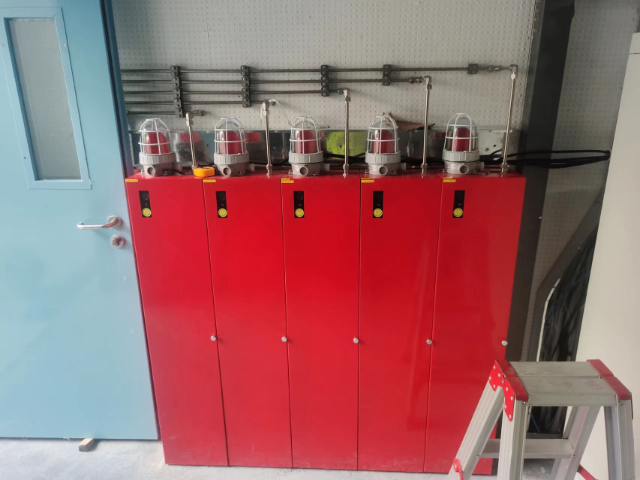
很多中小规模的SOD废液回收场景,比如高校有机化学实验室、企业小型中试车间、小规模生物医药提取线,都会选择柜式SOD废液回收系统自动灭火装置搭配使用。这类装置本身属于模块化小型设备,刚好适配小空间场景的防护需求,不用额外改造原有空间布局,就能直接配套小型SOD废液回收装置使用。日常使用过程中,装置保持全天候值守状态,搭配感温、火焰、可燃气体复合探测技术,多信号交叉验证确认火情后,会自动触发灭火动作,还能联动切断进料、关停回收工艺设备,规避废液泄漏带来的次生问题。它可以根据回收废液的组分匹配对应的灭火药剂,不管是半导体旋涂工艺产生的有机SOD废液,还是生物提取产生的酶类SOD废液,都能找到适配的灭火方案,遏制有机废液流淌火与蒸汽爆燃风险。日常维护也比较简单,只需定期检查探测模块的清洁状态,确认信号传输正常即可,不用安排专人24小时驻场值守,管理人员可以通过对接的中控后台远程查看装置状态。中央管控SOD废液回收系统自动灭火装置SOD废液回收系统自动灭火装置能与消防演练方案结合。
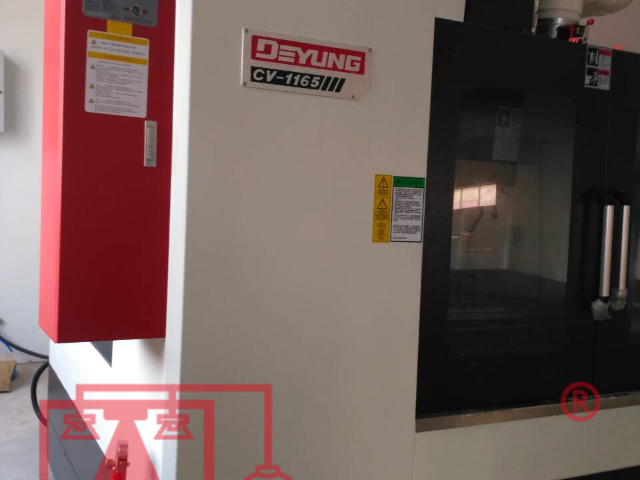
在生物制药企业的SOD超氧化物歧化酶提取车间,蒸发浓缩工段的高温环境与有机溶媒蒸汽常常构成隐形威胁。当深夜无人值守时,一旦废液中残留的乙醇等易燃组分达到爆燃浓度,传统消防设备要么响应滞后,要么误用水剂灭火引发次生灾害。专为这类场景设计的生物制药专属SOD废液回收系统自动灭火装置,通过三路复合探测技术构建安全防线,借助三重信号交叉验证确保火情判断准确。针对生物制药行业对物料纯度的严苛要求,装置选用全氟己酮作为灭火介质,灭火后无残留且不会腐蚀不锈钢反应釜内壁,避免污染价值昂贵的酶制剂原料。当系统探测到火情时,除了定向喷射药剂,还能同步触发工艺联锁:自动关闭进料蝶阀切断源头、启动防爆排风机降低蒸汽浓度、关停加热盘管防止温度持续升高,形成"探测-灭火-工艺控制"的闭环防护。这种定制化设计特别适配发酵废液处理装置的复杂管路布局,探测器可灵活安装在狭窄的管廊间隙,药剂输送管路采用快插式接口,满足GMP车间快速维护的需求。
在当前的监管环境下,安全合规是企业运营不可逾越的红线。各级管理部门对于实验室及生产场所的危险化学品管理、消防安全设施配置,出台了一系列日益细化的规范与标准。对于处理SOD等具有特定风险的废液单位,配备符合要求的专业灭火设施,已成为许多项目通过安全验收、获得运营许可的必要条件之一。这种政策导向,为自动灭火装置的普及提供了强大的外部驱动力。企业选择安装,既是为了满足法规的明确要求,降低违规风险,也是展现其履行安全管理主体责任的积极姿态。远程后台调取设备参数与监测记录,无人厂区依靠这套设备完成全天候消防安全管控。
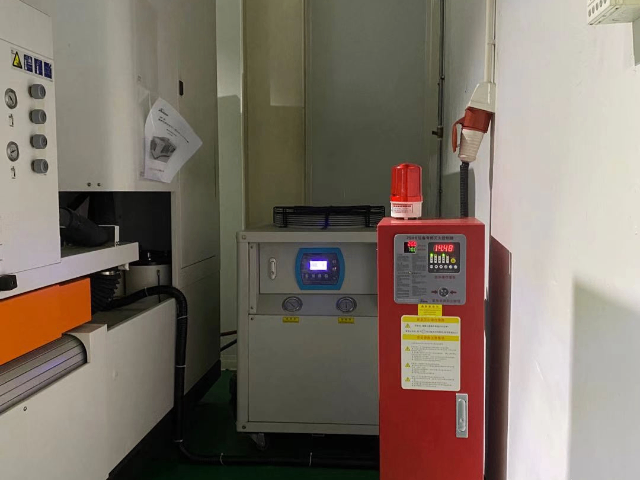
优良的安全装置设计,始于对潜在灾难场景的具体构想与反复推演。工程师的构思过程离不开一幅幅具体的画面:可能是小范围泄漏物被引燃后形成的喷射火焰,也可能是储罐内部发生的缓慢闷烧。火焰既可能出现在管线交错的狭窄管廊空间,也可能在开阔的设备顶部蔓延。每一种想象出来的场景,都对灭火剂的释放方式、需要覆盖的空间范围以及抑制火灾所需的持续时间提出了不同的要求。正因如此,整个装置的设计远非标准部件的简单组合,它必然建立在对保护对象物理结构、可能出现的火源种类以及火势潜在蔓延路径的深入剖析之上。然后确定的喷头安装角度、输送管道的口径尺寸以及灭火剂的储备容量,都是这种基于场景的深度思考所结出的果实。所有这些工作的目的只有一个:当真实情况与某个预设场景吻合时,整个防护系统能够准确匹配,有效应对。选购废液配套消防设备需匹配废液成分,选对药剂才能稳妥挑选SOD废液回收灭火装置。陕西SOD废液回收系统自动灭火装置定制
灭火装置全部安装结束后会开展联动测试,功能核验无误才算完成整套布设工作。中央管控SOD废液回收系统自动灭火装置
在工业废液资源化回收的工艺链条中,SOD废液回收系统自动灭火装置并非传统意义上的灭火器,而是一套针对储液罐、蒸发浓缩器、精馏塔及输送管路的一体化消防解决方案。这套装置的工作逻辑建立在对SOD废液特性的深度理解之上:无论是制浆造纸行业的高温黑液,还是生物制药的有机溶媒废液,都存在易燃组分挥发、高温状态下自燃的风险。装置通过分布式探测网络构建立体防护:在储罐顶部安装红外火焰探测器,在加热夹套附近布置感温电缆,在管路接口处设置可燃气体传感器,形成无盲区监测。当系统捕捉到火情信号后,会先进行多维度验证。根据废液类型的不同,装置会智能选用对应药剂:对付低沸点有机废液蒸汽,采用七氟丙烷快速抑制燃烧链;针对高粘度废液流淌火,则通过抗溶泡沫形成覆盖层隔氧降温。更关键的是,装置能与回收系统的工艺设备联动:灭火的同时自动关闭进料泵、切断加热源、开启紧急排放阀,防止火势沿着管路蔓延。整机采用防爆设计,即使在含有可燃气体的危险区域也能安全运行。中央管控SOD废液回收系统自动灭火装置