商机详情 -
新区口碑好的钻攻中心供货
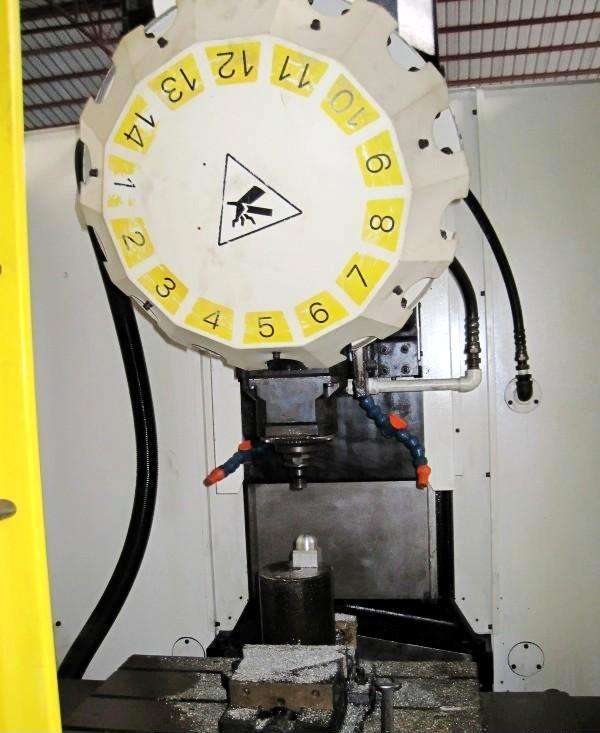
发那科钻攻中心——充实的远方维护功能:
1、发那科钻攻中心保养信息管理:具有坚实保养对象状态,并发出异常报警以及保养期限通知的功能,可有效进行预防性保养;顾客可以自行添加保养项目;
2、发那科钻攻中心绝缘劣化检测功能:早期发现电机以及电源线的绝缘劣化;能够在机器停止工作前进行预防保养;
3、发那科钻攻中心风扇监控功能:显示CNC,伺服电机放大器,主轴电机放大器以及共通电源的冷却用风扇的状态;检测出各冷却用风扇的转速,过低时发出前兆警告;可以容易检测出发生异常的风扇; 钻工中心设备可以加工哪些产品。新区口碑好的钻攻中心供货

数控机床操作过程中的注意事项有哪些?由于数控机床加工的自动化程度较高,所以在执行操作指令之前,必须要熟悉本机的使用,同时也要预先判断操作指令的正确性和运动结果,做到心中有数,以保证数控机床加工的正常钻铣床加工方式有哪些,如何细分?钻铣床是具有钻、铣功能俱全的机床设备。其中钻铣床的加工方式主要有周铣和端铣两种方式。一、周铣使用铣刀圆周上的切削刃进行铣削,称为周铣,也称为周边铣削,由于圆柱铣小型钻铣床日常情况下如何护理?小型钻铣床是一种中小型通用金属切削机床,适合各种中小零件的加工。特别是有对于有色金属材料、塑料的切削由着结构简单,操作灵活的特点。小型钻铣床日常护理主要以下六个方摇臂钻床钻孔有棱面如何解决?根据摇臂钻床用户的反馈情况来看,机械摇臂钻床对工件进行钻孔加工时候出现棱面情况比较常见。这种情况中的来说可以有下面两种因素,一是内孔不圆,另外一种是孔内表面有明显提高立式加工中心加工精度的方法有哪些?任何加工设备,在工件加工时如加工路线设置、加工程序编制、加工***选择、机床自身问题、装夹问题及工件材质等有问题时,对工件**终的加工精度和加工效率都会造成一定的影响高精密磨床加工方式。提供钻攻中心价格无锡供应钻工中心设备。

小型加工中心相比普通机床的优越性就是能实现自动换刀,完成工件的多种工序的操作。因为是自动进行换刀的,数控系统在多方面的干扰影响下不免发生问题,所以在有时候可能会遭遇小型加工中心换刀失灵的情况。那么小型加工中心换刀失灵是由什么原因产生的呢?下面我们来说说主要的几点原因。1.机械手没有回到原点。或系统没有采集到机械手原点信号。2.刀套翻转气缸的气路故障,比如:气压不足、气路不通等。3.刀套翻转气缸电磁阀故障,没执行刀套回位动作。4.刀套翻转机构机械故障,比如:刀套翻转拉杆断裂、翻转机构其他零件损坏、刀套卡住等。如果需要手动把导套翻动才能换刀的话,那就查看以下几个方面是否正常。1.是否检查过手动松夹刀是否有问题;2.检查刀库线路以及气路是否正常;3.气压是否正常4.请单个指令使刀套上下,查看是否正常;从以上几个方面查找原因,然后根据每个部位的维修方法进行更换基本就可以解决小型加工中心换刀失灵的问题。
易于向大容量、高速度方向发展,适合于在较恶劣的环境中使用。同时,从减少伺服驱动系统外形尺寸和提高可靠性角度来看,采用交流电机比直流电机将更合理。二、根据进给驱动与主轴驱动进行分类进给驱动是用于小型加工中心工作台或刀架坐标的控制系统,控制机床各坐标轴的切削进给运动,并提供切削过程所需的转矩。主轴驱动控制机床主轴的旋转运动,为机床主轴提供驱动功率和所需的切削力。一般地,对于进给驱动系统,主要关心它的转矩大小、调节范围的大小和调节精度的高低,以及动态响应速度的快慢。对于主轴驱动系统,主要关心其是否具有足够的功率、宽的恒功率调节范围及速度调节范围。三、根据开环控制和闭环控制进行分类小型加工中心伺服驱动系统按有无位置反馈分两种基本的控制结构,即开环控制和闭环控制。由此形成位置开环控制系统和位置闭环控制系统。闭环控制系统又可根据位置检测装置在机床上安装的位置不同,进一步分为半闭环伺服驱动控制系统和全闭环伺服驱动控制系统。若位置检测装置安装在小型加工中心的工作台上,构成的伺服驱动控制系统为全闭环控制系统;若位置检测装置安装在机床丝杠上,构成的伺服驱动控制系统则为半闭环控制系统。好的钻工中心设备有哪些?
声压水平是按照本公司规定测量的数值。根据实使用条件或设置环境,有可能无法满足本商品目录所记载的声压水平。
根据用户的使用条件和设置环境,为防止地震引起机器倾倒,某些情况下需要在地面上安装用来固定机身的固定器。
冷却剂中心贯穿规格的电容量追加+kVA,***锥度部清洗装置追加+kVA,附加1轴比较大追加+1.5Kva.请使用10 m㎡以上的电缆链接主电源。
使用冷却剂中心贯穿规格时,气压源流量追加+0.05m³/min.使用切屑鼓风机时。在气压源流量追加+0.2m³/min.附带切削液挡板侧面自动门时,需要0.4MPa以上
你,了解了吗? 苏州益五钻工中心咨询电话。您所不知道的上海供应钻攻中心哪里有
关于苏州钻工中心设备参数。新区口碑好的钻攻中心供货
小型加工中心如何进行孔加工?数控加工中心编码器及接线都查看一下,然后可以修理人员两个接触器悉数替换后就正常了。觉得线有问题,数刀的信号应该是常闭点,能够接线接触不良,有伴侣迪普马伺服刀塔也遇到过,**终是由于换了电机线立马处置了加工中间这个问题。钻头视点磨好点,还有你钻速太高了,合金铣刀Vc也就100左右,钻头加工铁Vc在40左右就可以了。首要要看到图才晓得,若是数控加工中间所加工的工件的厚度不是很厚的话,可以用铰刀绞一下也有能够你的冷却液的出水速度慢和水量不敷,屑排不出去。小型加工中心在进行孔加工后呈现刮痕怎样处置,遇到这种状况,首要看一下能不能改变下加工参看,有能够是参数的设置不合理,另一方面防止刮痕的有用办法是运用镗孔而不是钻孔,工艺挑选不对。通常在线路板前期制造时就应断定定位的计划内定位:是通用的办法。所谓内定位是选择印制板内的装置孔,插拨孔或其它非金属化孔作为定位孔。小型加工中心机定位办法和下刀点定位办法可分为两种;一是内定位,二是外定位。定位关于工艺拟定人员也十分重要。新区口碑好的钻攻中心供货
苏州市益五机械科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,苏州市益五机械科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!