商机详情 -
四川废水处理喷丝板纤维制造
喷丝板的进化:智能化与特种化为了满足日益增长的高性能纤维和智能制造需求,喷丝板技术也在不断进化。复合纺丝技术:将两种或多种不同种类的聚合物,通过特殊设计的分配板和喷丝板,在挤出瞬间“合二为一”,制成“皮芯型”、“海岛型”或“分裂型”的复合纤维。这是生产自卷曲纤维、自粘合纤维、超细纤维的技术。例如,海岛型纤维纺丝完成后,再将“海”的成分溶掉,就能得到比常规纺丝细得多的超细纤维。熔体微分电纺技术:结合了传统熔喷和静电纺丝的原理。在喷丝板上施加静电,利用电场力对熔体进行更好的的拉伸。这项技术可以突破传统熔喷的极限,直接生产出纳米级(直径小于100纳米)的纤维,大幅提升过滤效率。智能化喷丝板:未来的喷丝板可能不再是单纯的“零件”。通过在喷丝板上集成微型传感器,可以实时监测每个微孔区域的温度、压力波动,甚至通过光学原理监测丝条是否断头。这些数据反馈给掌控系统,可以实时调整工艺参数,实现纺丝过程的“自动驾驶”,大幅提升产品质量的稳定性和生产效率。喷丝板钻孔材料小型化孔多为细微小孔,有的甚至为毫米大小。四川废水处理喷丝板纤维制造
喷丝板
喷丝板的材料与制造:与极限环境博弈喷丝板需要在高温(可达300-400°C)下,承受高粘度聚合物熔体的持续冲刷和微量添加剂的化学腐蚀。材料——不锈钢:常用的材料是高碳马氏体不锈钢,如德国的1.4112、1.4122等牌号。这类钢材经过特殊的热处理和表面氮化处理,表面硬度较高(可达HV800-1000以上),使其既能耐受磨损,又有足够的韧性来承受,不至于脆裂。特种材料:对于耐腐蚀性要求更高的场合(如酸性凝固浴的湿法纺丝),则会采用析出硬化型不锈钢甚至贵金属(如铂铑合金)来制造,确保在极端环境下的稳定性。精密加工:微孔的加工精度要求在微米级。主要采用数控多轴钻床配合电火花加工(EDM,即利用电腐蚀原理进行精密打孔的技术)来完成。加工一个微孔,就需要在0.1秒级的时间内完成多道工序,保证孔的圆度、光洁度和一致性。陕西熔融纺丝喷丝板聚丙烯细流的形状直径和均匀度完全由微孔的几何形状和精度决定。
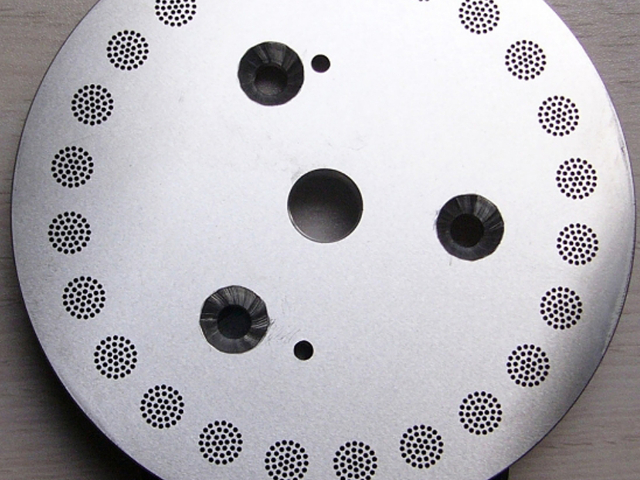
随着我们机械行业的发展,推动着我们纺织行业在不断的改进生产工艺与生产技术,现在在我们身边的纺织技术越来越好了,纺粘无纺布是我们现在非常流行的纺织材料,这种材料在我们的生产活动中占据着很重要的地位。为了能让我偶尔每年获得更多这种好材料,我们经常会使用到很多喷丝板,我们就来了解一下它的作用有哪些吧。纺粘无纺布喷丝生产线上喷丝板的重要性及喷丝板外形、材料、厚度等参数的设计及选用。喷丝板生产过程中喷丝板的主要作用是将粘流态的高聚物熔体或熔液通过微孔转变成具有特定截面形状的细流经吹风冷却或凝固浴的固化而形成丝条。喷丝板是纺丝装置的关键部件,采用不同的熔纺喷丝板所获得的成品丝的品质差异很大。由于生产工艺要求和纤维成形的本身特点及牵伸倍率的不同因此喷丝板的设计无法套用现有的计算公式只能根据经验在试制过程中不断摸索、改进。而现有纺丝设备的先决条件又制约着纺丝工艺的需求因而对喷丝板的设计和选用尤为重要。
喷丝板的材料与制造要求由于其工作在高温(可达300°C以上)、腐蚀性(某些溶液)的环境中,要求较高:材料:必须具有强度、高硬度、耐腐蚀、耐高温。常用不锈钢(如316L)、工具钢,对于高腐蚀性或高温环境,会使用钛合金、镍基合金或哈氏合金。制造精度:是前列精密加工的体现。孔径:通常为0.1-0.3毫米,熔喷板可小至0.1-0.2毫米。孔型一致性:数千甚至上万个微孔的形状、尺寸、导孔/毛细孔深度必须高度一致,否则会导致纤维粗细不均。表面光洁度:孔道内壁必须极其光滑,以减少聚合物流动阻力,防止物料降解和挂料。加工工艺:采用精密钻孔(微钻)、电火花加工(EDM)、激光打孔等特种工艺。工作原理增压与分配:来自纺丝泵的聚合物被精确计量并增压后,进入喷丝板前的分配腔,确保均匀分配到每个微孔。剪切与变形:聚合物在通过微孔(导孔→毛细孔),经历强烈的剪切流动,内部分子链被拉伸和取向。孔口膨化与成型:挤出孔口后,由于弹性回复,细流会发生一定程度膨化(称为“巴勒斯效应”),但其基本形状由微孔形状决定。固化定型:挤出的细流进入纺丝通道(空气、水或凝固浴),通过热交换(冷却)或传质(溶剂扩散)过程,从粘流态转变为固态纤维。喷丝板按纤维的类别和规格不同,有不同的规格形状孔型材质等。
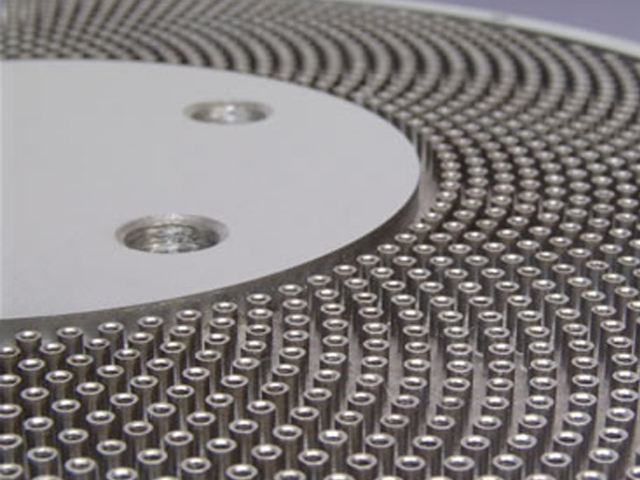
喷丝板,亦被称作纺丝板或喷丝筒。其通常由金属材料或者合金打造而成,表面分布着众多微细的孔洞,这些孔洞的孔径大小在几微米至几十微米之间不等。在纺丝的过程中,高聚物溶液或熔体经由这些微孔被挤出,进而形成细丝,随后这些细丝经过拉伸、冷却或者固化处理,形成连续的纤维。喷丝板在化纤、塑料、橡胶、食品、造纸等诸多行业中均有着广泛的应用。喷丝板加工方法主要有1.钻孔法:利用精密钻孔设备在金属板上钻出喷丝孔,可精确把控孔径和孔间距,但加工效率相对较低,适用于小批量生产或对孔精度要求较高的情况。2.电火花加工:通过电极与工件间的脉冲放电蚀除金属来形成喷丝孔,能加工复杂形状的孔,加工精度较高,常用于加工异形喷丝孔。3.激光加工:以高能量密度的激光束聚焦在金属板上,瞬间熔化或汽化材料形成喷丝孔,加工速度快、精度高,可实现自动化批量生产,是目前较为常用的加工方法。微泰喷丝板,利用自主技术,飞秒激光螺旋钻孔系统和独有ELID,飞秒激光抛光技术,生产各种超精密喷丝板。可加工出各种形状的微孔,能加工直径为5微米的孔,孔距可达0.3微米,圆度能够达到95%以上。熔融纺丝法用:喷丝板是涤纶和锦纶等合成纤维制造用的代表性喷丝板。喷丝板微孔钻孔
不同类型的喷丝板在设计和制造上有其独特的要求以满足特定的应用需求。四川废水处理喷丝板纤维制造
喷丝头按形状主要分两类:①圆形喷丝帽,呈礼帽形,按其底部形状可分为平底形和球底形。平底喷丝帽应用较广,根据外径大小,又分为直壁帽形和斜壁帽形两种。②板形喷丝帽,外形呈锥形,可承受较大的工作压力和容纳更多孔数。喷丝头采用耐腐蚀的贵金属或非金属材料制造,常用的有金铂合金、含钼不锈钢、铂铱合金、镍、钛、铌、钽及特种玻璃等。要求有足够的强度和良好的机械加工性能,对喷丝孔的制造精度和光洁度要求很高。喷丝头的孔数和孔径随纤维的品种线密度而异。孔形多为圆锥形和圆弧形,可减少纺丝原液流动的摩擦阻力。圆锥形孔由圆锥和圆柱两部分组成,圆弧形孔由圆弧和圆柱两部分组成。喷丝孔的排列直接影响成形条件和喷丝头的刚性,大直径多孔数的湿法短纤维喷丝头,喷丝孔分布常分成若干个扇区,以利于成形时的溶剂扩散。喷丝孔有多种排列法,圆形喷丝头常用圆周排列和扇形排列;锥形喷丝头一般采用直线形排列。四川废水处理喷丝板纤维制造