商机详情 -
上海半导体喷丝板聚乙烯
熔体喷丝板纺丝的定义和适用范围,将聚合物聚合物加热熔化成一定粘度的纺丝熔体,用纺丝泵连续均匀地挤压到喷丝头上,通过喷丝头的孔压成细丝流,然后在空气或水中冷却凝固,通过拉伸成丝。熔纺工艺,熔纺分为直接纺丝法和切片纺丝法。直接纺丝是将聚合物熔体直接送至纺丝;切片纺丝需要通过铸带、切粒等纺前准备工艺将聚合物溶体送至纺丝。熔体纺丝工艺主要包括:纺丝熔体的制备;熔体通过喷丝板的眼睛被压出——熔体细流的形成;熔体细流被拉长变细,冷却凝固;固体丝条上油卷绕。熔纺的主要特点是卷绕速度高,不需要溶剂和沉淀剂,设备简单,工艺流程短。熔点低于分解温度,可熔化形成热稳定熔体的成纤聚合物,可采用此方法形成。如涤纶、丙纶、尼龙等。熔体纺丝是一元体系,只涉及聚合物熔体丝条与冷却介质之间的传热。 喷丝板内部的导孔将流体均匀地分配到每一个微孔。上海半导体喷丝板聚乙烯
喷丝板
这是喷丝板传统、规模大的应用领域。通过改变喷丝板上微孔的形状,就能赋予纤维截然不同的性能和质感:生产常规纤维:使用常见的圆形孔喷丝板,可以生产涤纶、锦纶、丙纶、氨纶等我们熟知的合成纤维,是服装、家纺面料的基础。工业上,为生产高强粗旦涤纶长丝等特殊产品,会设计特定的孔型、孔径(如0.4-0.55mm)和排列方式(如同心圆错位排列),以确保纤维的冷却效果和强度。制造功能性纤维(异形孔喷丝板):这是实现面料“黑科技”的关键。通过使用非圆形孔(如Y形、十字形、三叶形、中空形等)的喷丝板,可以生产出异形纤维,直接改变面料性能。例如:吸湿排汗:Y形、十字形等异形截面纤维表面有沟槽,能通过毛细效应快导湿,实现速干功能。提升光泽与手感:三角形或扁平形纤维能赋予面料特殊的光泽和接近天然纤维的质感。增加弹性与蓬松度:通过“蝶形”等特殊孔型,可以让纤维产生卷曲,增加弹性和蓬松度,用于保暖衣物等。北京过滤材料喷丝板微孔钻孔复合纺丝用喷丝板组件对上部部品的位置配合、温度把控、流路设计等的技术要求很高。
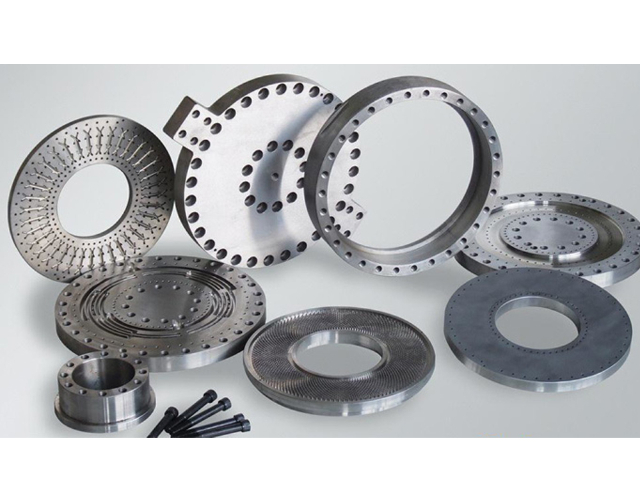
微泰喷丝板利用飞秒激光高速螺旋钻削技术在喷丝板加工方面的应用案例主要有:MLCC制造中的薄膜片叠层用真空板微孔加工:可在同一区域内加工不规则位置的孔,还能混合加工不规则尺寸的孔孔间距可达μm,一块真空板上可加工多达800,000个孔,满足MLCC制造中对于真空板微孔高精度、高密度的加工需求12.喷丝板微孔加工:能够加工出直径5微米的微孔,公差把控在±2微米内孔距可做到,圆度高达95%以上,并且可以对孔壁进行抛光处理,使其光滑无比,确保了喷丝板微孔的高精度与高质量,有利于纺丝时高聚物溶液或熔体均匀稳定挤出形成细丝12.各种形状的微孔及几何加工:通过调整激光束的入射角和焦距,配合扫描仪,可在任意位置自由灵活地调整聚焦点,从而实现锥度、直锥度、倒锥度等所需的微孔及几何形状加工,满足不同纺丝工艺对喷丝板微孔结构和形状的多样化要求12.精密孔加工:可进行30微米到200微米的精密孔加工,以及10度角的倒锥孔和三维加工,为喷丝板的复杂结构加工提供了可能,进一步拓展了喷丝板的设计和应用范围。
这是当前喷丝板运用中活跃、比较高的板块,其共同特征是“极微孔、异形化、功能性”。医学领域(年增速)人造血管/工程支架:需要孔径≤50μm的微孔喷丝板,通过静电纺丝或熔融纺丝制造具有仿生结构的管状支架。血透析膜:对喷丝板的同心度、内壁光洁度要求达到“医用级”,任何微孔瑕疵都可能导致透析过程中破膜或凝血。敷料:利用海岛型复合喷丝板生产超细纤维(单纤直径<),具有高吸湿性、柔软触感,用于创面覆盖。喷丝板的应用远超“化纤部件”范畴,它本质上是“将无序高聚物转化为有序功能纤维”的赋形工具。其运用深度与广度,直接决定了在新材料、精密制造等战略领域的上限。首先必须纠正一个流传的认知偏差:喷丝板≠用于“纺织/做衣服”的零件。喷丝板=微米/纳米级“材料挤出成型”的精密母模。它的本质作用极其纯粹:将黏流态的高聚物(熔体或溶液),通过具有特定几何约束的微孔,转化为具有预设截面形状、尺寸精度的固态细流。这一“从无序到有序”的转化能力,使其成为连接高分子化工与制品的咽喉。理解这一点,才能理解它为何能渗透进下文所述的、与“穿衣服”毫无关系的领域。 形成纤维:挤出的细流随即进入空气或凝固浴中冷却或发生化学反应而固化成丝。
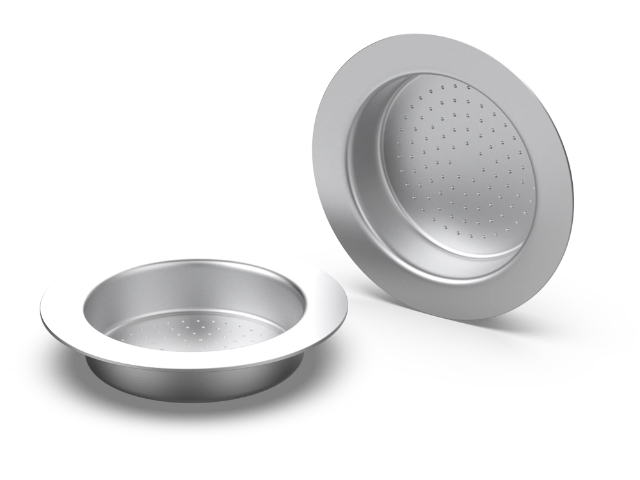
精密的制造工艺:微孔是如何诞生的?制造一块高精度的喷丝板,尤其是多孔、异形孔的喷丝板,是一项极具挑战性的工作。其在于微孔的加工,主要采用以下几种特种工艺:机械钻削:这是传统的方法,使用极其细小的微型钻头(直径可以小到)进行钻孔。这种方法对钻头的强度、刚度和设备的稳定性要求较高,适用于加工圆形孔。电火花加工:对于异形孔(如Y型、十字型)或直径极小的微孔,电火花加工是主流方法。它利用电极与工件之间产生的脉冲性火花放电,产生瞬间高温蚀除金属,从而“反向复制”出电极的形状。这个过程的难点在于制造与孔形一致的微细电极,以及把控放电的精度。激光加工:利用高能激光束瞬间熔化或气化金属。它的好处是速度快、非接触,适合加工各种形状的孔,尤其在高密度微孔阵列加工上效率很高。但如何保证孔壁的光洁度和尺寸的一致性,是激光加工需要持续优化的方向。精密抛光:钻孔完成后,孔壁往往比较粗糙,这会直接影响纺丝质量和纤维性能。因此,必须对微孔进行抛光处理,通常采用化学抛光、电解抛光或流体抛光等方法,使孔内壁达到镜面级的光洁度,确保熔体流动顺畅、均匀。其精度要求达到微米级:孔径精度可把控在±1μm孔内壁粗糙度需低于Ra0.2μm,保证熔体流动顺畅防止断丝。福建涤纶喷丝板喷嘴
将黏流态的高聚物熔体或溶液,通过精密微孔挤压成特定截面形状的细流,经固化后形成纤维。上海半导体喷丝板聚乙烯
喷丝头按形状主要分两类:圆形喷丝帽,呈礼帽形,按其底部形状可分为平底形和球底形。平底喷丝帽应用较广,根据外径大小,又分为直壁帽形和斜壁帽形两种。板形喷丝帽,外形呈锥形,可承受较大的工作压力和容纳更多孔数。喷丝头采用耐腐蚀的贵金属或非金属材料制造,常用的有金铂合金、含钼不锈钢、铂铱合金、镍、钛、铌、钽及特种玻璃等。要求有足够的强度和良好的机械加工性能,对喷丝孔的制造精度和光洁度要求很高。喷丝头的孔数和孔径随纤维的品种、线密度而异。孔形多为圆锥形和圆弧形,可减少纺丝原液流动的摩擦阻力。圆锥形孔由圆锥和圆柱两部分组成,圆弧形孔由圆弧和圆柱两部分组成。喷丝孔的排列直接影响成形条件和喷丝头的刚性,大直径、多孔数的湿法短纤维喷丝头,喷丝孔分布常分成若干个扇区,以利于成形时的溶剂扩散。喷丝孔有多种排列法,圆形喷丝头常用圆周排列和扇形排列;锥形喷丝头一般采用直线形排列。上海半导体喷丝板聚乙烯