商机详情 -
湖南氨纶喷丝板可调节
都依赖于喷丝板制造技术的代际跨越。材料科学:从“不锈钢”到“功能合金/陶瓷”常规:316L不锈钢。钴镍合金(耐高温蠕变)、哈氏合金(耐强酸)、氮化硅陶瓷(耐磨、绝缘)。挑战:2024年钴镍合金价格上12%,倒逼国产化替代研发。3.全生命周期管理:从“部件”到“系统”制造端:数字孪生技术用于喷丝板内流道模拟,优化聚合物流动分布。使用端:智能喷丝板搭载物联网传感器,实时监测孔道压力、温度,2024年市场25%,预计2030年达40%。维护端:海利得2025年12月授权专利(喷丝板冲洗机及清洁系统),通过高温水结合自动化位移喷头,去除孔内残留聚合物。清洗效率直接决定喷丝板寿命和纤维优等品率。重新定义“喷丝板的运用”维度传统认知2026年真实图景行业属性纺织机械配件战略性新材料装备价值价格、交货期微孔精度、异形能力、寿命下游领域服装、家纺(人造血管)、海水淡化、能源(碳纤维、锂电池)、深海(系泊缆)、生物基技术瓶颈打孔速度5μm孔径一致性、10度倒锥、三维流道、智能监控竞争焦点产能规模进口替代(30%份额争夺)、差异化利基市场。喷丝板的运用,本质上是人类操控物质微观形态能力的延伸。激光加工喷丝板可在硬脆软等各类材料上进行打孔,例如可在难加工材料倾斜面上加工小孔。湖南氨纶喷丝板可调节
喷丝板
熔体喷丝板纺丝的定义和适用范围,将聚合物聚合物加热熔化成一定粘度的纺丝熔体,用纺丝泵连续均匀地挤压到喷丝头上,通过喷丝头的孔压成细丝流,然后在空气或水中冷却凝固,通过拉伸成丝。熔纺工艺,熔纺分为直接纺丝法和切片纺丝法。直接纺丝是将聚合物熔体直接送至纺丝;切片纺丝需要通过铸带、切粒等纺前准备工艺将聚合物溶体送至纺丝。熔体纺丝工艺主要包括:纺丝熔体的制备;熔体通过喷丝板的眼睛被压出——熔体细流的形成;熔体细流被拉长变细,冷却凝固;固体丝条上油卷绕。熔纺的主要特点是卷绕速度高,不需要溶剂和沉淀剂,设备简单,工艺流程短。熔点低于分解温度,可熔化形成热稳定熔体的成纤聚合物,可采用此方法形成。如涤纶、丙纶、尼龙等。熔体纺丝是一元体系,只涉及聚合物熔体丝条与冷却介质之间的传热。 浙江耐磨喷丝板方案设计喷丝板按纤维的类别和规格不同,有不同的规格形状孔型材质等。
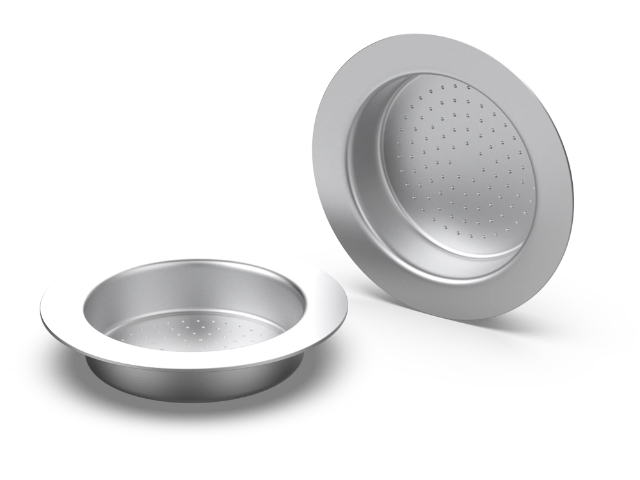
这是喷丝板传统、规模大的应用领域。通过改变喷丝板上微孔的形状,就能赋予纤维截然不同的性能和质感:生产常规纤维:使用常见的圆形孔喷丝板,可以生产涤纶、锦纶、丙纶、氨纶等我们熟知的合成纤维,是服装、家纺面料的基础。工业上,为生产高强粗旦涤纶长丝等特殊产品,会设计特定的孔型、孔径(如0.4-0.55mm)和排列方式(如同心圆错位排列),以确保纤维的冷却效果和强度。制造功能性纤维(异形孔喷丝板):这是实现面料“黑科技”的关键。通过使用非圆形孔(如Y形、十字形、三叶形、中空形等)的喷丝板,可以生产出异形纤维,直接改变面料性能。例如:吸湿排汗:Y形、十字形等异形截面纤维表面有沟槽,能通过毛细效应快导湿,实现速干功能。提升光泽与手感:三角形或扁平形纤维能赋予面料特殊的光泽和接近天然纤维的质感。增加弹性与蓬松度:通过“蝶形”等特殊孔型,可以让纤维产生卷曲,增加弹性和蓬松度,用于保暖衣物等。
纺丝机上安装于纺丝组件末端的金属帽。又称纺丝帽、喷丝帽、纺丝头。有圆形、锥形和帽形。上有毛细孔(喷丝孔)或狭缝,是湿法纺丝机和干法纺丝机上的精密零件。纺丝原液经烛形过滤器压入喷丝头组件,从孔中挤出后在凝固浴或热气流中固化成为纤维。喷丝头通常采用组合式,又称喷丝头组件,由几个至数十个小喷丝帽组成。喷丝头按形状主要分两类:圆形喷丝帽,呈礼帽形,按其底部形状可分为平底形和球底形。平底喷丝帽应用较广,根据外径大小,又分为直壁帽形和斜壁帽形两种。纺黏用喷丝板:用于生产纸尿裤、汽车内饰等无纺布,要求布料轻薄柔软且结实。
喷丝板亦被称作纺丝板或喷丝筒。其通常由金属材料或者合金打造而成,表面分布着众多微细的孔洞,这些孔洞的孔径大小在几微米至几十微米之间不等。在纺丝的过程中,高聚物溶液或熔体经由这些微孔被挤出,进而形成细丝,随后这些细丝经过拉伸、冷却或者固化处理,形成连续的纤维。喷丝板在化纤、塑料、橡胶、食品、造纸、等诸多行业中均有着广泛的应用。喷丝板加工方法主要有1.钻孔法:利用精密钻孔设备在金属板上钻出喷丝孔,可精确把控孔径和孔间距,但加工效率相对较低,适用于小批量生产或对孔精度要求较高的情况。2.电火花加工:通过电极与工件间的脉冲放电蚀除金属来形成喷丝孔,能加工复杂形状的孔,加工精度较高,常用于加工异形喷丝孔。3.激光加工:以高能量密度的激光束聚焦在金属板上,瞬间熔化或汽化材料形成喷丝孔,加工速度快、精度高,可实现自动化批量生产,是目前较为常用的加工方法。微泰喷丝板,利用自主技术,飞秒激光螺旋钻孔系统和独有ELID,飞秒激光抛光技术,生产各种超精密喷丝板。可加工出各种形状的微孔,能加工直径为5微米的孔,孔距可达,圆度能够达到95%以上。还能进行MAX10度角的倒锥孔加工以及三维加工。有一种用于功能蛋白发用纤维纺丝机的喷丝帽分配板组件结构,包含分配板和喷丝帽。河北合成纤维喷丝板喷丝头
形成纤维挤出的细流随即进入空气或凝固浴中,冷却或发生化学反应而固化成丝。湖南氨纶喷丝板可调节
喷丝板的材料与制造要求由于其工作在高温(可达300°C以上)、腐蚀性(某些溶液)的环境中,要求较高:材料:必须具有强度、高硬度、耐腐蚀、耐高温。常用不锈钢(如316L)、工具钢,对于高腐蚀性或高温环境,会使用钛合金、镍基合金或哈氏合金。制造精度:是前列精密加工的体现。孔径:通常为0.1-0.3毫米,熔喷板可小至0.1-0.2毫米。孔型一致性:数千甚至上万个微孔的形状、尺寸、导孔/毛细孔深度必须高度一致,否则会导致纤维粗细不均。表面光洁度:孔道内壁必须极其光滑,以减少聚合物流动阻力,防止物料降解和挂料。加工工艺:采用精密钻孔(微钻)、电火花加工(EDM)、激光打孔等特种工艺。工作原理增压与分配:来自纺丝泵的聚合物被精确计量并增压后,进入喷丝板前的分配腔,确保均匀分配到每个微孔。剪切与变形:聚合物在通过微孔(导孔→毛细孔),经历强烈的剪切流动,内部分子链被拉伸和取向。孔口膨化与成型:挤出孔口后,由于弹性回复,细流会发生一定程度膨化(称为“巴勒斯效应”),但其基本形状由微孔形状决定。固化定型:挤出的细流进入纺丝通道(空气、水或凝固浴),通过热交换(冷却)或传质(溶剂扩散)过程,从粘流态转变为固态纤维。湖南氨纶喷丝板可调节