商机详情 -
陕西微孔加工喷丝板分配板
熔喷布喷丝板模具采用打孔机的效果。生产过程中的无纺布是由熔喷布丝板模具加工而成。熔喷生产设备主机的焦点部件是喷丝模头(喷丝板)。因此,熔喷布形成的非织造布应以聚丙烯为重要原料。熔喷布的实际生产工艺复杂,对生产设备要求高。其生产要经过熔体准备-过滤-计量-熔体从喷丝孔挤出-熔体细流牵伸冷却-成网六道工序。熔喷生产设备主机的熔喷布模具上有许多供熔体通过的喷丝孔,其生产和加工非常紧张,关系到熔喷布的生产服从和性格。在普通环境下,熔喷布模具上的喷丝孔径为,喷丝孔间距为12-16孔/cm。为了满足高保护熔喷层的保护要求,需要使用激光打孔机对模具进行打孔,然后通过熔喷布喷丝板上的孔喷出。喷丝板,150w/200w/300w激光打孔机,可精确到,加工微孔质量高,关于加工后无需进行挤压研磨等后处理工序,打孔位置光滑平整,其生产的喷丝板出丝光滑无堵孔,纤维更柔软,熔喷设备保护性更好,这样生产出来的熔喷布质量更好,处理了熔喷布模具的加工难度。 形成纤维挤出的细流随即进入空气或凝固浴中,冷却或发生化学反应而固化成丝。陕西微孔加工喷丝板分配板
喷丝板
喷丝板是化纤生产中一个看似简单、实则非常关键的精密零件。它就像纺织行业的“3D打印机”,通过无数微小的孔洞,将黏稠的化学原料“打印”成连续不断的丝线,是决定纤维性能和品质的技术。喷丝板(又称纺丝帽)是纺织化纤行业中的关键工业部件,其功能是将黏流态的高聚物熔体或溶液,通过精密微孔挤出,形成特定截面形状的细流,经空气或液体冷却固化后,终形成纤维。可以把它理解为一个超高精度的“莲蓬头”,是连接化工原料与纺织纤维的“末了一公里”。您穿着的衣服是挺括还是柔软,是哑光还是亮泽,很大程度上就是由喷丝板上那个微孔的形状决定的。圆形孔:基础,纺出的纤维光泽较亮,但手感可能较滑腻。三角形孔:像无数个微小的棱镜,能让光线反射,使纤维产生像丝绸一样的柔和优雅的光泽。Y形/十字形孔:纤维截面像带凹槽的沟渠,能通过毛细效应快吸收并导出汗液,常用在吸湿排汗的运动服装中。中空孔:纤维内部有孔洞,能储存大量静止空气,起到隔热保温作用,是制作保暖的理想材料。上海湿法纺丝喷丝板喷丝孔板复合纺丝法是以2种以上的不同树脂,从一个孔同时纺丝活用各个树脂特性的纤维制法。
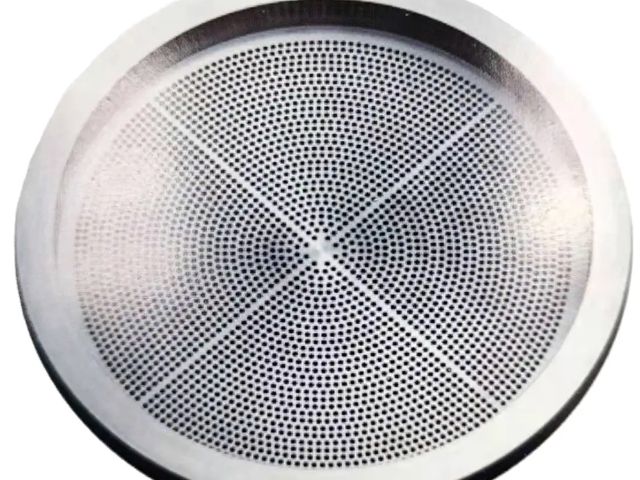
喷丝板并非“千篇一律”,根据纺丝方法和纤维类型的不同,它主要可以分为以下几类:分类维度主要类型特点与应用按纺丝方法熔纺喷丝板常见,呈圆形或矩形板状。用于涤纶、锦纶、丙纶等,熔体受热熔化挤出后冷却固化。湿纺喷丝板多为帽子形。用于腈纶、维尼纶等,溶液通过后进入化学浴凝固。需用金铂合金、钽等强耐腐蚀材料。干纺喷丝板帽形或圆形,用于氨纶、醋酸纤维等,溶液挤出后通过热空气使溶剂挥发而固化。异形喷丝板微孔为Y形、十字形、三角形、中空等非圆形。赋予纤维特殊光泽、手感、吸湿排汗等功能。复合喷丝板结构复杂,有多层分配板,将两种以上不同聚合物在孔内复合,形成皮芯型、海岛型等复合纤维。
喷丝板的应用早已突破传统服装,成为支撑众多高科技和工业领域的基础:非织造布(无纺布):这是增长快的应用之一。过滤材料(熔喷布):熔喷工艺用的喷丝板孔径极小(可细至0.08mm),配合高速热气流,能生产出直径极细的纤维,形成高效过滤层,是HEPA滤网的重心。纸尿裤、汽车内饰(纺粘布):纺粘工艺用的喷丝板用于生产轻薄、结实的无纺布,用于纸尿裤、汽车内饰和土木工程材料。水刺无纺布:通过高、压水流使纤维缠结成布,用于湿巾、医用品等。喷丝板技术也延伸到了这里,生产水刺头和水针板等关键部件。特殊工业材料:异形纤维因其独特的性能,还被用于生产过滤材料、土工布、汽车内饰和航空航天材料等,满足对轻量化、高强度、高功能性的要求。喷丝板是化学纤维生产中的主要精密部件,被称为纺丝工艺的“芯片”。
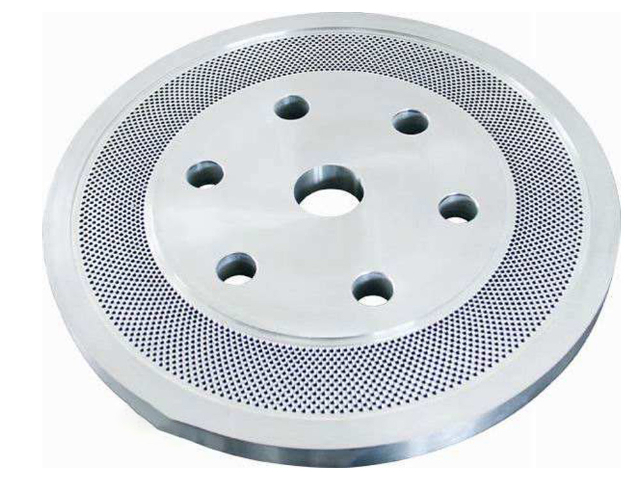
喷丝板是化纤生产中一个看似简单、实则非常关键的精密零件。它就像纺织行业的“3D打印机”,通过无数微小的孔洞,将黏稠的化学原料“打印”成连续不断的丝线,是决定纤维性能和品质的技术。喷丝板(又称纺丝帽)是纺织化纤行业中的关键工业部件,其功能是将黏流态的高聚物熔体或溶液,通过精密微孔挤出,形成特定截面形状的细流,经空气或液体冷却固化后,终形成纤维。可以把它理解为一个超高精度的“莲蓬头”,是连接化工原料与纺织纤维的“末了一公里”。目前,全球喷丝板市场仍由日本、德国等的企业主导。这些老牌厂商(如日本喷丝板株式会社)掌握着从稀有金属冶炼到精密加工的全产业链技术,产品精度和稳定性较高。不过,制造强国正在奋起直追。通过引入超精密五轴加工中心、激光微孔钻削、在线精度检测系统等装备,国产喷丝板的制造水平正在提升。未来,喷丝板技术将朝着更精密的微孔、更复杂的异形截面、以及更长使用寿命的方向发展,以满足航空航天、新能源、战略新兴领域对新材料的严苛需求。熔融纺丝法用:喷丝板是涤纶和锦纶等合成纤维制造用的代表性喷丝板。陕西异形孔喷丝板分配盘
喷丝板能分为普通型、异形喷丝板,工作环境处于高的温度和压力下,具有耐压耐腐蚀等特点。陕西微孔加工喷丝板分配板
在纺丝过程中,聚合物熔体以一定的流量从喷丝板的孔隙中挤出。在喷丝板与卷绕装置之间,必须将丝条拉伸到所需的细度,并充分冷却固化。喷丝板的孔径一般为,而卷绕丝的直径只有20-30μm。熔体从喷丝孔中出来后,丝条的直径需要减小十倍,丝条应该拉伸100倍,所以卷绕速度应该高于挤出速度。由于聚合物熔体丝一旦凝固就具有很大的抗张能力,熔体纺丝的速度非常高,工业上熔体纺丝的卷绕速度是每分钟几百米到几公里。丝条的冷却固化通常在喷丝板下的空气中完成。为了增强冷却效果,一般在喷丝板后气流通常在喷丝板后垂直或平行于丝条方向。初生纤维的后处理主要包括拉伸、热定型、卷曲和假捻。拉伸可以改变初生纤维的内部结构,提高断裂强度和耐磨性,降低产品的伸长率。热定型可以调节纺丝过程中聚合物内部分子间的力,提高纤维的稳定性和其他物理力学性能和染色性能。卷曲是为了提高合成纤维的加工性能(羊毛和棉纤维都是卷曲的),克服合成纤维表面光滑平直的不足。假捻是为了改善纺织品的风格,使其膨松,增加弹性。熔体纺丝理论是在高分子物理学与连续介质力学等学科背景下发展起来的。 陕西微孔加工喷丝板分配板