商机详情 -
河北人造血管喷丝板喷丝帽
这是当前喷丝板运用中活跃、比较高的板块,其共同特征是“极微孔、异形化、功能性”。医学领域(年增速24.5%以上)人造血管/工程支架:需要孔径≤50μm的微孔喷丝板,通过静电纺丝或熔融纺丝制造具有仿生结构的管状支架。血透析膜:对喷丝板的同心度、内壁光洁度要求达到“医用级”,任何微孔瑕疵都可能导致透析过程中破膜或凝血。敷料:利用海岛型复合喷丝板生产超细纤维(单纤直径<0.5dtex),具有高吸湿性、柔软触感,用于创面覆盖。喷丝板的应用远超“化纤部件”范畴,它本质上是“将无序高聚物转化为有序功能纤维”的赋形工具。其运用深度与广度,直接决定了在新材料、精密制造等战略领域的上限。首先必须纠正一个流传的认知偏差:喷丝板≠用于“纺织/做衣服”的零件。喷丝板=微米/纳米级“材料挤出成型”的精密母模。它的本质作用极其纯粹:将黏流态的高聚物(熔体或溶液),通过具有特定几何约束的微孔,转化为具有预设截面形状、尺寸精度的固态细流。这一“从无序到有序”的转化能力,使其成为连接高分子化工与制品的咽喉。理解这一点,才能理解它为何能渗透进下文所述的、与“穿衣服”毫无关系的领域。将黏流态的高聚物熔体或溶液,通过精密微孔挤压成特定截面形状的细流,经固化后形成纤维。河北人造血管喷丝板喷丝帽
喷丝板
喷丝板是化纤生产中不可或缺的部件,它负责将纺丝溶液喷出并形成纤维。可以说,它决定了纤维的粗细、形状和性能。为了让你更清晰地了解它,我整理了它的要点:定义与别名:也称纺丝帽,是化纤纺丝机的关键零件。功能:将黏流态的高聚物熔体或溶液,通过其上的精密微孔挤出,形成特定截面形状的细流,经固化后形成纤维。工作原理:纺丝熔体进入组件后,经过过滤和分配,终被均匀地压至喷丝板,从微孔中挤出形成丝条。主要分类按工艺:湿法(适用于粘胶、腈纶等)、干法(适用于涤纶、锦纶、丙纶等)。按孔型:普通型(圆形孔)、异形孔(如Y型、T型、C型、十字型等,用于生产功能性纤维)。材质:耐高温、耐腐蚀的好的材料制造,如不锈钢、钽、黄白金等。关键参数:孔径极小,通常在。对于高精度应用,孔径和孔距的公差要求可达±。一块喷丝板上的孔数可以从单孔到超过6万个。辽宁化纤机械配件喷丝板可调节复合纺丝用喷丝板组件对上部部品的位置配合、温度把控流路设计等的技术要求很高。
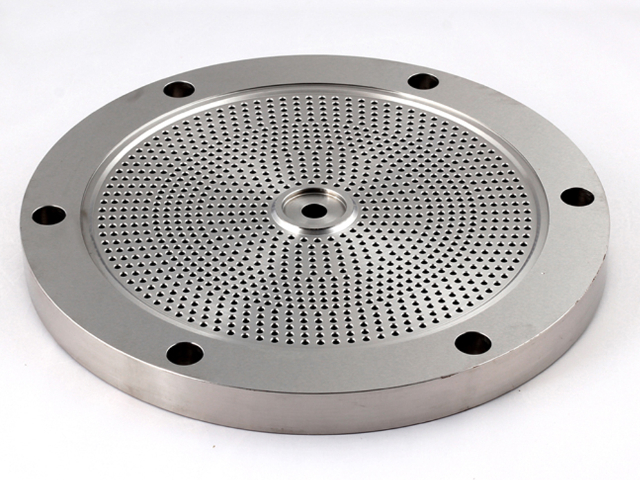
微泰喷丝板利用飞秒激光高速螺旋钻削技术在喷丝板加工方面的应用案例主要有:MLCC制造中的薄膜片叠层用真空板微孔加工:可在同一区域内加工不规则位置的孔,还能混合加工不规则尺寸的孔,孔间距可达μm,一块真空板上可加工多达800,000个孔,满足MLCC制造中对于真空板微孔高精度、高密度的加工需求12.喷丝板微孔加工:能够加工出直径5微米的微孔,公差把控在±2微米内,孔距可做到,圆度高达95%以上,并且可以对孔壁进行抛光处理,使其光滑无比,确保了喷丝板微孔的高精度与高质量,有利于纺丝时高聚物溶液或熔体均匀稳定挤出形成细丝12.各种形状的微孔及几何加工:通过调整激光束的入射角和焦距,配合扫描仪,可在任意位置自由灵活地调整聚焦点,从而实现锥度、直锥度、倒锥度等所需的微孔及几何形状加工,满足不同纺丝工艺对喷丝板微孔结构和形状的多样化要求12.精密孔加工:可进行30微米到200微米的精密孔加工,以及10度角的倒锥孔和三维加工,为喷丝板的复杂结构加工提供了可能,进一步拓展了喷丝板的设计和应用范围。
喷丝板的材料与制造:与极限环境博弈喷丝板需要在高温(可达300-400°C)下,承受高粘度聚合物熔体的持续冲刷和微量添加剂的化学腐蚀。材料——不锈钢:常用的材料是高碳马氏体不锈钢,如德国的1.4112、1.4122等牌号。这类钢材经过特殊的热处理和表面氮化处理,表面硬度较高(可达HV800-1000以上),使其既能耐受磨损,又有足够的韧性来承受,不至于脆裂。特种材料:对于耐腐蚀性要求更高的场合(如酸性凝固浴的湿法纺丝),则会采用析出硬化型不锈钢甚至贵金属(如铂铑合金)来制造,确保在极端环境下的稳定性。精密加工:微孔的加工精度要求在微米级(µm)。工作环境通常在高温下工作并接触具有腐蚀性的化学物质,因此对材质要求极为苛刻。
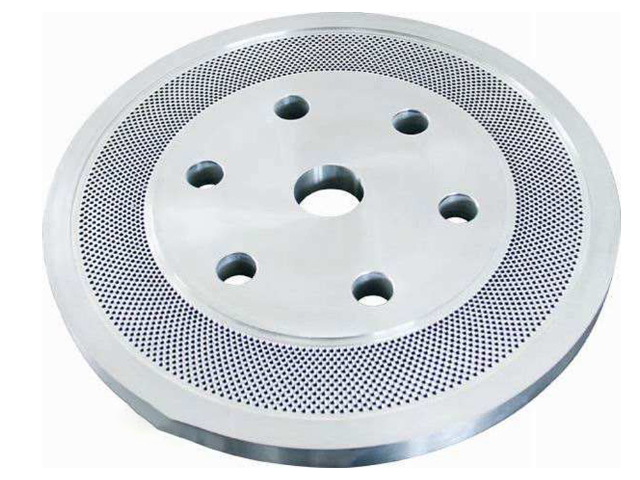
都依赖于喷丝板制造技术的代际跨越。加工精度:从“微米”到“亚微米/纳米级”传统电火花/钻孔:精度约±5μm,孔壁有重铸层,异形孔难加工。飞秒激光加工(当前技术制高点):最小孔径:5μm(头发丝的1/10)。孔径公差:±1μm,圆度≤1.5μm,位置精度±1μm。孔壁粗糙度:Ra≤0.2μm,抛光后可达镜面,极大减少断丝。异形能力:Y型、十字型、三叶型、三角型,甚至10度角倒锥孔、三维立体孔道。意义:只有飞秒激光的“冷加工”特性(热损伤极小),才能加工出、航空航天级喷丝板,且孔型一致性满足大规模工业应用。在纺丝设备中喷丝板并非孤立存在,而是作为喷丝板组件的一部分。辽宁半导体喷丝板熔喷布喷头
喷丝板钻孔材料小型化孔多为细微小孔,有的甚至为毫米大小。河北人造血管喷丝板喷丝帽
在纺丝过程中,聚合物熔体以一定的流量从喷丝板的孔隙中挤出。在喷丝板与卷绕装置之间,必须将丝条拉伸到所需的细度,并充分冷却固化。喷丝板的孔径一般为,而卷绕丝的直径只有20-30μm。熔体从喷丝孔中出来后,丝条的直径需要减小十倍,丝条应该拉伸100倍,所以卷绕速度应该高于挤出速度。由于聚合物熔体丝一旦凝固就具有很大的抗张能力,熔体纺丝的速度非常高,工业上熔体纺丝的卷绕速度是每分钟几百米到几公里。丝条的冷却固化通常在喷丝板下的空气中完成。为了增强冷却效果,一般在喷丝板后气流通常在喷丝板后垂直或平行于丝条方向。初生纤维的后处理主要包括拉伸、热定型、卷曲和假捻。拉伸可以改变初生纤维的内部结构,提高断裂强度和耐磨性,降低产品的伸长率。热定型可以调节纺丝过程中聚合物内部分子间的力,提高纤维的稳定性和其他物理力学性能和染色性能。卷曲是为了提高合成纤维的加工性能(羊毛和棉纤维都是卷曲的),克服合成纤维表面光滑平直的不足。假捻是为了改善纺织品的风格,使其膨松,增加弹性。熔体纺丝理论是在高分子物理学与连续介质力学等学科背景下发展起来的。 河北人造血管喷丝板喷丝帽