商机详情 -
广东纺粘喷丝板聚丙烯
纺丝机上安装于纺丝组件末端的金属帽。又称纺丝帽、喷丝帽、纺丝头。有圆形、锥形和帽形。上有毛细孔(喷丝孔)或狭缝,是湿法纺丝机和干法纺丝机上的精密零件。纺丝原液经烛形过滤器压入喷丝头组件,从孔中挤出后在凝固浴或热气流中固化成为纤维。喷丝头通常采用组合式,又称喷丝头组件,由几个至数十个小喷丝帽组成。喷丝头按形状主要分两类:圆形喷丝帽,呈礼帽形,按其底部形状可分为平底形和球底形。平底喷丝帽应用较广,根据外径大小,又分为直壁帽形和斜壁帽形两种。由于要承受高温和腐蚀性环境,喷丝板常用白金钽特种不锈钢等高性能材料制造。广东纺粘喷丝板聚丙烯
喷丝板
喷丝板是化纤生产中不可或缺的部件,它负责将纺丝溶液喷出并形成纤维。可以说,它决定了纤维的粗细、形状和性能。为了让你更清晰地了解它,我整理了它的要点:定义与别名:也称纺丝帽,是化纤纺丝机的关键零件。功能:将黏流态的高聚物熔体或溶液,通过其上的精密微孔挤出,形成特定截面形状的细流,经固化后形成纤维。工作原理:纺丝熔体进入组件后,经过过滤和分配,终被均匀地压至喷丝板,从微孔中挤出形成丝条。主要分类按工艺:湿法(适用于粘胶、腈纶等)、干法(适用于涤纶、锦纶、丙纶等)。按孔型:普通型(圆形孔)、异形孔(如Y型、T型、C型、十字型等,用于生产功能性纤维)。材质:耐高温、耐腐蚀的好的材料制造,如不锈钢、钽、黄白金等。关键参数:孔径极小,通常在。对于高精度应用,孔径和孔距的公差要求可达±。一块喷丝板上的孔数可以从单孔到超过6万个。北京纺织喷丝板制造有一种用于功能蛋白发用纤维纺丝机的喷丝帽分配板组件结构包含分配板和喷丝帽。
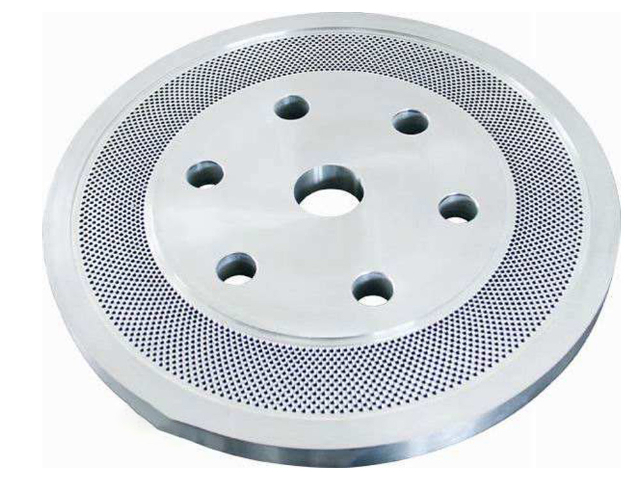
喷丝板的材料、制造与维护,材料:极端严苛的工作环境(高温、聚合物腐蚀、周期性清洁),要求材料具备:高度与硬度:抵抗变形。优异耐腐蚀性:抵抗聚合物分解物、清洗剂(盐浴、酸洗)腐蚀。高耐热性:长期工作于250~300°C以上。常用材料:不锈钢(316L常见)、高温工具钢、钛合金、镍基合金(哈氏合金)。制造工艺:前列精密加工:钻孔技术:微细钻孔(机械钻)、电火花加工(EDM,用于异形孔)、激光打孔。精度要求:孔形一致性、尺寸公差(微米级)、孔道内壁超高光洁度(防止挂料、降解)。热处理与表面处理:提升硬度、耐磨性和耐腐蚀性。维护:是防止和清理堵塞:堵塞原因:聚合物热降解产生碳化物、杂质、操作不当。清洗方法:煅烧法(高温分解有机物)、盐浴清洗(硝酸钠熔盐)、超声波清洗、流体喷砂清洗。关键:清洗必须彻底且不能损伤精密的孔型边缘,否则整板报废。
都依赖于喷丝板制造技术的代际跨越。加工精度:从“微米”到“亚微米/纳米级”传统电火花/钻孔:精度约±5μm,孔壁有重铸层,异形孔难加工。飞秒激光加工(当前技术制高点):最小孔径:5μm(头发丝的1/10)。孔径公差:±1μm,圆度≤1.5μm,位置精度±1μm。孔壁粗糙度:Ra≤0.2μm,抛光后可达镜面,极大减少断丝。异形能力:Y型、十字型、三叶型、三角型,甚至10度角倒锥孔、三维立体孔道。意义:只有飞秒激光的“冷加工”特性(热损伤极小),才能加工出、航空航天级喷丝板,且孔型一致性满足大规模工业应用。喷丝板虽然叫“板”但在工厂里,它被视为精密仪器来管理。
喷丝板的加工方法,本质上是从“力与热的粗暴赋形”向“光子与材料的精细对话”的演进。2008-2017年:国内研究者还在为扁钻参数优化、自动检测而攻坚,这是传统路线逼近物理极限的努力。2020-2026年:飞秒激光技术产业化,松山湖材料实验室、深圳单色科技、西安中科微精等机构与企业已将喷丝板微孔加工带入±1μm精度、任意异形孔、零后处理的新纪元。当前行业格局是双轨并行:常规纤维、成本敏感产能:仍大量使用传统机加工,辅以YFG磨粒流后处理纤维、特种异形孔、医用/航空级喷丝板:飞秒激光已是事实上可行的技术路径这是当前喷丝板运用中活跃、比较高的板块,其共同特征是“极微孔、异形化、功能性”。新能源与航空航天碳纤维原丝:聚丙烯腈基碳纤维的前身。1吨碳纤维需要约3吨原丝,而原丝质量70%取决于喷丝板的孔径均匀性与表面状态。国内企业新建产线带来6.8亿元新增需求。锂电隔膜:湿法隔膜生产线中,模头的本质是一种宽幅片状喷丝板,将聚乙烯熔体挤出成均匀薄片,经双向拉伸形成微孔。其唇口间隙精度直接影响隔膜厚度公差。航天级有机纤维:如芳纶Ⅲ、聚酰亚胺纤维,需在高温、高腐蚀环境下稳定纺丝,对喷丝板材质和异形孔加工是极限挑战。喷丝板能分为普通型、异形喷丝板,工作环境处于高的温度和压力下,具有耐压、耐腐蚀等特点。水针板喷丝板制造
喷丝板使黏流态的高聚物熔体或溶液经过凝固介质如空气或凝固浴固化而形成丝条。广东纺粘喷丝板聚丙烯
熔体喷丝板纺丝的定义和适用范围,将聚合物聚合物加热熔化成一定粘度的纺丝熔体,用纺丝泵连续均匀地挤压到喷丝头上,通过喷丝头的孔压成细丝流,然后在空气或水中冷却凝固,通过拉伸成丝。熔纺工艺,熔纺分为直接纺丝法和切片纺丝法。直接纺丝是将聚合物熔体直接送至纺丝;切片纺丝需要通过铸带、切粒等纺前准备工艺将聚合物溶体送至纺丝。熔体纺丝工艺主要包括:纺丝熔体的制备;熔体通过喷丝板的眼睛被压出——熔体细流的形成;熔体细流被拉长变细,冷却凝固;固体丝条上油卷绕。熔纺的主要特点是卷绕速度高,不需要溶剂和沉淀剂,设备简单,工艺流程短。熔点低于分解温度,可熔化形成热稳定熔体的成纤聚合物,可采用此方法形成。如涤纶、丙纶、尼龙等。熔体纺丝是一元体系,只涉及聚合物熔体丝条与冷却介质之间的传热。纺丝体系没有组成变化,而干湿纺丝分别是二元体系(聚合物+溶剂)和三元体系(聚合物+溶剂+沉淀剂)。 广东纺粘喷丝板聚丙烯