商机详情 -
山东纺粘喷丝板分配板
维护与后处理:确保品质的关键一环再精密的喷丝板,在使用过程中也会面临堵塞和磨损的问题。因此,清洗和维护技术至关重要。清洗技术:从化学到激光传统的化学清洗方法存在压力和损伤喷丝板的risk。因此,激光清洗正逐步成为主流方案。研究甚至将激光清洗与人工智能结合:通过高速振镜激光精细剥离微孔内的残留物,同时集成高分辨率工业相机和YOLOv8深度学习算法,实时检测清洗后的孔道三维形貌,自动判断孔径偏差(精度可达±1μm)和椭圆度,实现了"清洗-成像-分析"的闭环把控。表面处理:赋予喷丝板“超能力”除了清洗,对喷丝板表面进行改性也是提升其性能、延长寿命的重要手段。提高均匀性:通过在喷丝板表面涂覆特殊材料,可以改善熔体流动状态,从而提高数千个微孔挤出熔体量的一致性,让每一根纤维都更均匀。增强疏水性:对喷丝板表面进行持久疏水处理,可以减少熔体或溶液在板面的残留和粘连,防止“漫流”现象,保证纺丝顺利进行。它通过在精密加工的微孔中挤出聚合物熔体或溶液形成细流并固化,从而制造出各种纤维。山东纺粘喷丝板分配板
喷丝板
前沿技术:向“高、精、尖”不断突破为了满足下游纤维不断升级的需求,喷丝板技术也正在向更精密、更智能方向飞速发展。超精密加工:这是所有技术突破的基石。目前,企业的加工精度已达到,同心度把控在,能将膜丝的厚度偏差把控在极小的范围内,确保每根纤维的高度一致性。智能化与系统化:喷丝板不再是孤立的部件,而是融入整个智能把控系统。例如,通过实时采集喷丝板入口的熔体压力数据,系统可以自动调整挤出机螺杆转速,减去压力波动,保证纺丝过程的稳定。技术甚至引入了数字孪生来优化喷丝板设计,以及智能化流量把控,允许在一块板上同时生产多种规格的纤维。解决行业痛点的创新设计:针对传统喷丝板维护难、效率低的问题,出现了许多颠覆性的结构创新。例如,喷芯式设计允许在不停机的情况下,30秒内更换损坏的喷芯,维护时间缩短96%,成本降低70%。。三组分复合纤维:通过精密把控三种不同熔体的压力,生产出并列型或皮芯型的复合纤维,用于开发具有潜在卷曲效果或特殊功能的创新面料。医用膜领域:国内企业已成功量产用于血透膜的喷丝板,其精度要求较高,一举打破了进口垄断。 陕西造纸喷丝板分配盘喷丝板的孔型非常丰富,从简单的圆形到一字三叶十字等异形孔,再到用于生产中空纤维的特殊孔型。
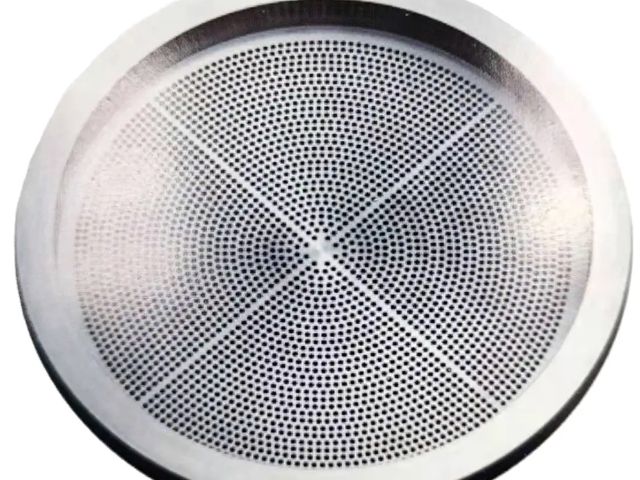
喷丝板的性能与其微孔的参数息息相关,堪称“微米级”的精密制造:孔径:不同工艺的孔径差异巨大。常规熔纺孔径在0.2-0.5毫米,而湿法纺丝的孔径可小至0.05-0.1毫米。孔数:从单孔到数万孔不等。例如,生产常规短纤维的喷丝头孔数可达2万至15万个。材质:常用耐高温、耐腐蚀、强度的特种材料,如不锈钢、硬质合金等。材质的好坏直接影响喷丝板的使用寿命和纺出的纤维质量。精度:微孔的加工精度直接影响纤维的均匀度。常州纺兴精密机械有限公司曾提到,他们为高性能纤维(如碳纤维、芳纶)制造的喷丝板,孔数可达18000孔,微孔直径精度要求在0.06-0.3毫米之间。
喷丝板是一种用于挤出聚合物溶液或聚合物熔体以形成纤维的装置粘性聚合物流通过喷丝器进入空气或液体,导致相反转,从而使聚合物凝固。由于粘性流动,单个聚合物链倾向于在纤维中排列这种气流液体到纤维的形成过程类似于棉花糖的生产过程。纤维的生产过程一般称为“纺纱”。根据使用的喷丝器的类型,可以形成固体或中空纤维。[1]喷丝孔也用于静电纺丝和静电喷涂。喷丝孔通常由熔点过低的金属制成,无法承受工业冶金中使用的加热过程,因此通常不用于形成金属纤维。通过设计更复杂的喷丝孔例如由两段梯形构成的喷丝孔,可以生产出十字中空纤维。
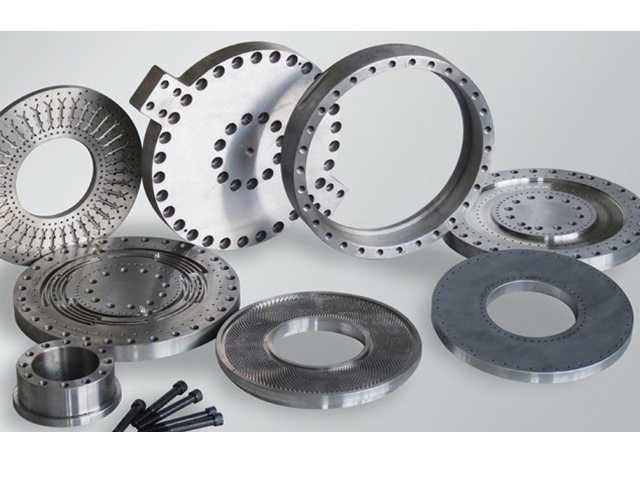
喷丝板是纺丝机的重要部件之一,它的作用是将黏流态的高聚物熔体或溶液,通过微孔转变成有特定截面状的细流,经过凝固介质或凝固浴固化而形成丝条。在纺丝过程中喷丝板会被机械杂质、碳纤、凝胶等堵塞喷丝孔,当喷丝孔部分堵塞时,在喷丝头/板外表面会有纺丝溶液漫流,从而造成原丝纤度不匀和产生丝细、丝毛等问题。而当喷丝孔完全堵塞时,则会提高纤维的断头率,对纤维品质有极大的影响,因此必须定期对喷丝板进行清洗。传统的喷丝板清洗方法如化学、物理或机械会使喷丝孔磨损以致出现侵蚀、微裂、孔径不规则等问题,因而要选用清洗效果好且不会对喷丝孔造成损伤的清洗方式,为解决喷丝孔堵塞及清洗工艺会对喷丝孔造成损伤的问题,现在很多工厂采用超声波清洗机来清洗喷丝板。 将黏流态的高聚物熔体或溶液通过精密微孔挤压成特定截面形状的细流,经固化后形成纤维。江苏异形孔喷丝板喷头
有一种用于功能蛋白发用纤维纺丝机的喷丝帽分配板组件结构,包含分配板和喷丝帽。山东纺粘喷丝板分配板
都依赖于喷丝板制造技术的代际跨越。加工精度:从“微米”到“亚微米/纳米级”传统电火花/钻孔:精度约±5μm,孔壁有重铸层,异形孔难加工。飞秒激光加工(当前技术制高点):最小孔径:5μm(头发丝的1/10)。孔径公差:±1μm,圆度≤1.5μm,位置精度±1μm。孔壁粗糙度:Ra≤0.2μm,抛光后可达镜面,极大减少断丝。异形能力:Y型、十字型、三叶型、三角型,甚至10度角倒锥孔、三维立体孔道。意义:只有飞秒激光的“冷加工”特性(热损伤极小),才能加工出、航空航天级喷丝板,且孔型一致性满足大规模工业应用。山东纺粘喷丝板分配板