商机详情 -
无纺布喷丝板可调节
一块喷丝板的诞生,是材料科学、精密加工和检测技术的集大成者。材料选择:喷丝板长期处于高温的熔体或腐蚀性溶液中,因此材质必须万无一失。常用的有不锈钢,而对于湿法纺丝这种高腐蚀环境,则必须选用黄白金、钽等昂贵且耐腐蚀的稀有金属。加工:微孔成型:这是整个工艺中挑战性的一环,需要在比头发丝还细的尺度上,加工出精度达±0.002毫米的孔。主要有以下几种“武器”:精密机械钻削:使用高速微孔钻床,如同微型的“啄木鸟”,一点点钻出孔道。为保证精度,有研究提出了“周期进给加工工艺”来减少钻头偏斜。特种加工技术:激光打孔:利用高能激光束瞬间气化金属,尤其适合加工熔喷布模具上那些直径0.1-0.3mm、且要求较高垂直度的微孔。电火花加工:通过放电腐蚀金属,适合加工各种复杂形状的异形孔。后处理与检测:孔打好了,还需精修和验收。去毛刺与抛光:微孔加工后会产生毛刺,必须通过YFG磨粒流技术进行抛光,让孔道内壁如镜面般光滑,保证熔体流动顺畅。喷丝板表面也需要进行镀膜和镜面抛光。精密检测:每一块喷丝板的形位公差、微孔尺寸都必须经过严格检测,甚至开发出了全自动检测仪,检测精度可达±1微米,确保万无一失。喷丝板使黏流态的高聚物熔体,溶液经过凝固介质如空气或凝固浴固化而形成丝条。无纺布喷丝板可调节
喷丝板
喷丝板主要有以下几种常见种类及相应加工难度:一、圆形喷丝板这是较为常见的一种,其喷丝孔呈圆形均匀分布在板面上。加工难度在于需精确把控各孔的直径、间距及同心度,保证喷出的丝均匀。钻孔时要确保高精度,对钻孔设备要求较高,稍出差错就可能导致丝的粗细不均或分布紊乱,一般加工精度能达到较高水平,但大规模生产时要持续保持精度有一定挑战。二、矩形喷丝板喷丝孔以矩形阵列排列。加工难点在于要保证孔的直线排列整齐度以及各孔尺寸的一致性。在切割、钻孔等加工环节,需严格把控工艺参数,不然易出现孔位偏差、孔径误差等问题,影响丝的质量和排列效果,整体加工难度相对圆形喷丝板略高一些。三、异形喷丝板其喷丝孔形状不规则,如椭圆形、多边形等。这类喷丝板加工困难,不*要实现复杂形状孔的成型,还需考虑各异形孔之间的合理布局与衔接,通常需借助加工技术如电火花加工、激光加工等,且要经过多次调试和优化才能达到较好的加工效果。 辽宁人造血管喷丝板喷丝孔板通过纺丝喷丝板能够进行纤维排列细化牵引和定向,以便形成所需的纤维结构和形态,制成丝线等物品。
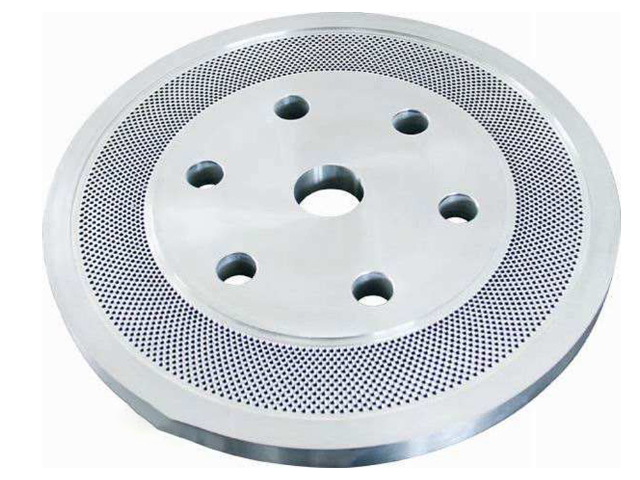
介绍几种喷丝板制作方法。湿法喷丝板湿法纺丝是指在凝固夜中,将聚合物从喷丝板中挤出,经过凝固,再生的化学反应后,再将纺丝原液与凝固夜分离,形成纤维的纺丝方法。干纺喷丝板干纺是将高分子化合物制成纺丝溶液,由喷丝头的细孔压入热空气中,因溶剂急速挥发而凝固成纤维。用于制醋酸、氨纶和腈纶纤维等。干纺用异形孔喷丝板在孔边长,孔长,导孔角度等对加工精度的要求比圆孔高。这种干湿法喷丝板干湿法纺丝是指将聚合物从喷丝板挤出,经过短暂的空气接触后,立即进入凝固夜中,凝固后形成纤维的纺丝方法。熔纺喷丝板熔纺是化学纤维的主要成形方法之一,主要特点是卷绕速度高、不需要溶剂,设备简单,工艺流程短。和其他纺丝工艺相比生产性较高,合成纤维主要品种的涤纶和锦纶等都采用熔纺生产。
维护与后处理:确保品质的关键一环再精密的喷丝板,在使用过程中也会面临堵塞和磨损的问题。因此,清洗和维护技术至关重要。清洗技术:从化学到激光传统的化学清洗方法存在压力和损伤喷丝板的risk。因此,激光清洗正逐步成为主流方案。研究甚至将激光清洗与人工智能结合:通过高速振镜激光精细剥离微孔内的残留物,同时集成高分辨率工业相机和YOLOv8深度学习算法,实时检测清洗后的孔道三维形貌,自动判断孔径偏差(精度可达±1μm)和椭圆度,实现了"清洗-成像-分析"的闭环把控。表面处理:赋予喷丝板“超能力”除了清洗,对喷丝板表面进行改性也是提升其性能、延长寿命的重要手段。提高均匀性:通过在喷丝板表面涂覆特殊材料,可以改善熔体流动状态,从而提高数千个微孔挤出熔体量的一致性,让每一根纤维都更均匀。增强疏水性:对喷丝板表面进行持久疏水处理,可以减少熔体或溶液在板面的残留和粘连,防止“漫流”现象,保证纺丝顺利进行。喷丝板能分为普通型、异形喷丝板,工作环境处于高的温度和压力下,具有耐压耐腐蚀等特点。
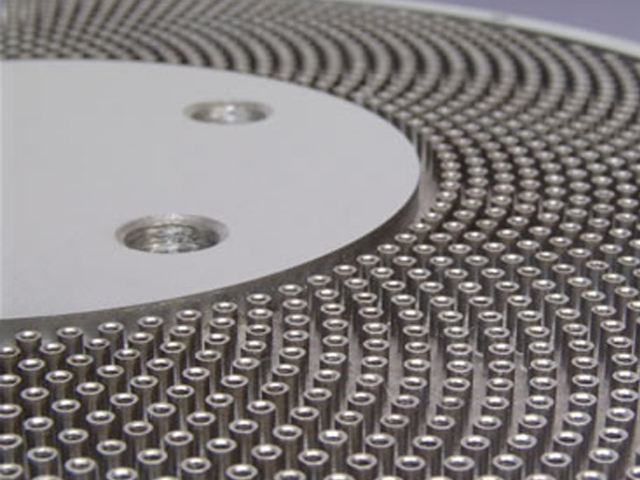
随着我们机械行业的发展,推动着我们纺织行业在不断的改进生产工艺与生产技术,现在在我们身边的纺织技术越来越好了,纺粘无纺布是我们现在非常流行的纺织材料,这种材料在我们的生产活动中占据着很重要的地位。为了能让我偶尔每年获得更多这种好材料,我们经常会使用到很多喷丝板,我们就来了解一下它的作用有哪些吧。纺粘无纺布喷丝生产线上喷丝板的重要性及喷丝板外形、材料、厚度等参数的设计及选用。喷丝板生产过程中喷丝板的主要作用是将粘流态的高聚物熔体或熔液通过微孔转变成具有特定截面形状的细流经吹风冷却或凝固浴的固化而形成丝条。喷丝板是纺丝装置的关键部件,采用不同的熔纺喷丝板所获得的成品丝的品质差异很大。由于生产工艺要求和纤维成形的本身特点及牵伸倍率的不同因此喷丝板的设计无法套用现有的计算公式只能根据经验在试制过程中不断摸索、改进。而现有纺丝设备的先决条件又制约着纺丝工艺的需求因而对喷丝板的设计和选用尤为重要。 挤出成型:这是关键的一步。流体从微孔中挤出,形成液态细流。辽宁化纤喷丝板纤维制造
复合纺丝法是以2种以上的不同树脂,从一个孔同时纺丝,活用各个树脂特性的纤维制法。无纺布喷丝板可调节
熔体喷丝板纺丝的定义和适用范围,将聚合物聚合物加热熔化成一定粘度的纺丝熔体,用纺丝泵连续均匀地挤压到喷丝头上,通过喷丝头的孔压成细丝流,然后在空气或水中冷却凝固,通过拉伸成丝。熔纺工艺,熔纺分为直接纺丝法和切片纺丝法。直接纺丝是将聚合物熔体直接送至纺丝;切片纺丝需要通过铸带、切粒等纺前准备工艺将聚合物溶体送至纺丝。熔体纺丝工艺主要包括:纺丝熔体的制备;熔体通过喷丝板的眼睛被压出——熔体细流的形成;熔体细流被拉长变细,冷却凝固;固体丝条上油卷绕。熔纺的主要特点是卷绕速度高,不需要溶剂和沉淀剂,设备简单,工艺流程短。熔点低于分解温度,可熔化形成热稳定熔体的成纤聚合物,可采用此方法形成。如涤纶、丙纶、尼龙等。无纺布喷丝板可调节