商机详情 -
浙江熔喷布喷丝板制造
喷丝板是纺丝机的重要部件之一,它的作用是将黏流态的高聚物熔体或溶液,通过微孔转变成有特定截面状的细流,经过凝固介质或凝固浴固化而形成丝条。在纺丝过程中喷丝板会被机械杂质、碳纤、凝胶等堵塞喷丝孔,当喷丝孔部分堵塞时,在喷丝头/板外表面会有纺丝溶液漫流,从而造成原丝纤度不匀和产生丝细、丝毛等问题。传统的喷丝板清洗方法如化学、物理或机械会使喷丝孔磨损以致出现侵蚀、微裂、孔径不规则等问题,因而要选用清洗效果好且不会对喷丝孔造成损伤的清洗方式,为解决喷丝孔堵塞及清洗工艺会对喷丝孔造成损伤的问题,现在很多工厂采用超声波清洗机来清洗喷丝板。 过滤与分配:熔体在进入喷丝板前会经过过滤,去除杂质。喷丝板内部的导孔将流体均匀地分配到每一个微孔。浙江熔喷布喷丝板制造
喷丝板
都依赖于喷丝板制造技术的代际跨越。加工精度:从“微米”到“亚微米/纳米级”传统电火花/钻孔:精度约±5μm,孔壁有重铸层,异形孔难加工。飞秒激光加工(当前技术制高点):最小孔径:5μm(头发丝的1/10)。孔径公差:±1μm,圆度≤1.5μm,位置精度±1μm。孔壁粗糙度:Ra≤0.2μm,抛光后可达镜面,极大减少断丝。异形能力:Y型、十字型、三叶型、三角型,甚至10度角倒锥孔、三维立体孔道。意义:只有飞秒激光的“冷加工”特性(热损伤极小),才能加工出、航空航天级喷丝板,且孔型一致性满足大规模工业应用。湖北激光加工喷丝板定制喷丝板的技术创新主要集中在两个方面:一是通过异形孔赋予纤维新功能,二是优化微孔排布以提升生产效率。
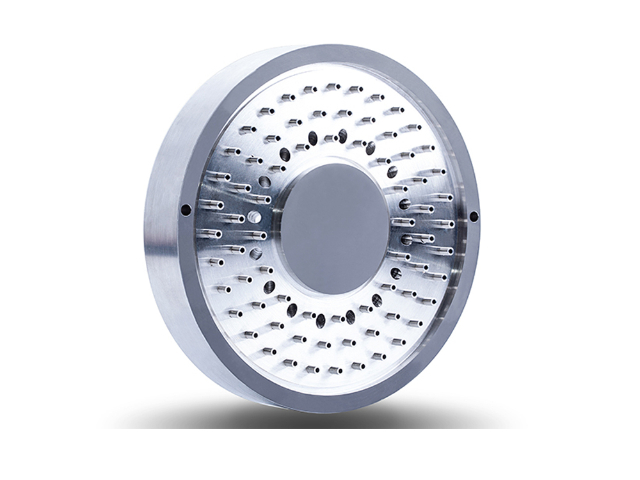
喷丝板,亦称纺丝板或喷丝筒,是化学纤维制造过程中用于形成纤维丝的精密组件。它一般由金属材料或合金制成,表面设有众多微细孔洞,孔径在几微米至几十微米不等。在纺丝阶段,高聚物溶液或熔体经由这些微孔被挤出,进而形成细丝,随后细丝经拉伸、冷却或固化,成为连续纤维。喷丝板在化纤、塑料、橡胶、食品、造纸等诸多行业中得到广泛应用。喷丝板对微孔直径、同心度、微孔内壁光洁度以及锥度有着极为苛刻的精度要求。微泰借助飞秒激光以及各类精密加工机床,能够充分满足喷丝板的严苛精度需求。可加工出各种形状的微孔,MIN能加工直径为5微米的孔,MIN距可达,圆度能够达到95%以上。而且还可以对孔壁进行抛光处理,使其孔壁光滑。微泰采用飞秒激光高速螺旋钻削技术,配合扫描仪,能够在任意位置自由调整聚焦点,同时还可调节激光束的入射角,从而实现锥度、直锥度以及倒锥度等所需微孔和几何形状的加工。本系统通过调整入射角和焦距,能够进行喷丝板所需的各种形状加工。
喷丝板并非“千篇一律”,根据纺丝方法和纤维类型的不同,它主要可以分为以下几类:分类维度主要类型特点与应用按纺丝方法熔纺喷丝板常见,呈圆形或矩形板状。用于涤纶、锦纶、丙纶等,熔体受热熔化挤出后冷却固化。湿纺喷丝板多为帽子形。用于腈纶、维尼纶等,溶液通过后进入化学浴凝固。需用金铂合金、钽等强耐腐蚀材料。干纺喷丝板帽形或圆形,用于氨纶、醋酸纤维等,溶液挤出后通过热空气使溶剂挥发而固化。按纤维截面普通型微孔为圆形,纺出常规圆形截面纤维。异形喷丝板微孔为Y形、十字形、三角形、中空等非圆形。赋予纤维特殊光泽、手感、吸湿排汗等功能。复合喷丝板结构复杂,有多层分配板,将两种以上不同聚合物在孔内复合,形成皮芯型、海岛型等复合纤维。喷丝板需要在高温、腐蚀性环境下工作。
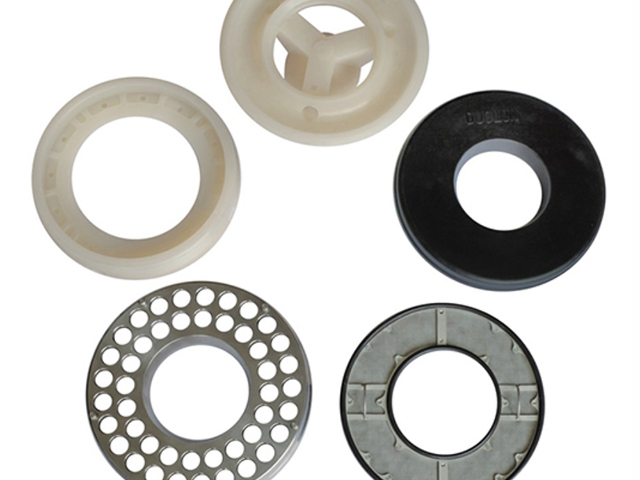
喷丝板的进化:智能化与特种化为了满足日益增长的高性能纤维和智能制造需求,喷丝板技术也在不断进化。复合纺丝技术:将两种或多种不同种类的聚合物,通过特殊设计的分配板和喷丝板,在挤出瞬间“合二为一”,制成“皮芯型”(如低熔点皮+高熔点芯)、“海岛型”(一种组分以微纤状态分散在另一种基体中)或“分裂型”的复合纤维。这是生产自卷曲纤维、自粘合纤维、超细纤维的技术。例如,海岛型纤维纺丝完成后,再将“海”的成分溶掉,就能得到比常规纺丝细得多的超细纤维。熔体微分电纺技术:结合了传统熔喷和静电纺丝的原理。在喷丝板(通常是熔喷模头)上施加静电,利用电场力对熔体进行更好的的拉伸。这项技术可以突破传统熔喷的极限,直接生产出纳米级(直径小于100纳米)的纤维,大幅提升过滤效率。智能化喷丝板:未来的喷丝板可能不再是单纯的“零件”。通过在喷丝板上集成微型传感器,可以实时监测每个微孔区域的温度、压力波动,甚至通过光学原理监测丝条是否断头。这些数据反馈给掌控系统,可以实时调整工艺参数,实现纺丝过程的“自动驾驶”,大幅提升产品质量的稳定性和生产效率。 喷丝板是化纤生产中纺丝机的主要部件,你可以把它理解为一个高精度的“过滤花洒”或“印模”。湖北激光加工喷丝板定制
挤出成型:这是关键的一步。流体从微孔中挤出,形成液态细流。浙江熔喷布喷丝板制造
由于工作环境极其严苛(高温、高腐蚀),喷丝板的材质和制造工艺都表示了工业制造的前列水平:材质:必须具备耐压、耐腐蚀和足够的机械强度。常用材料包括特种不锈钢、钽、黄白金等稀有金属。制造工艺:这是一项精密微细加工技术。微孔的成形工艺主要有机械钻孔、电火花穿孔和激光穿孔。精度要求:精度高得惊人。例如,一个孔径要求0.07毫米的微孔,可能需要用直径0.06毫米的钻头来加工。而使用飞秒激光技术,加工精度可以在±1微米(1微米=0.001毫米)以内,孔内壁粗糙度要求达到Ra≤0.2微米,以确保熔体流动顺畅,不断丝。技术挑战:以一块大型喷丝板为例,可能需要在薄板上加工6万多个直径0.07毫米的微孔,且所有孔的孔径和位置公差都要在±0.002毫米之内,难度较高。浙江熔喷布喷丝板制造