商机详情 -
湖南过滤材料喷丝板纤维制造
熔体喷丝板纺丝的定义和适用范围,将聚合物聚合物加热熔化成一定粘度的纺丝熔体,用纺丝泵连续均匀地挤压到喷丝头上,通过喷丝头的孔压成细丝流,然后在空气或水中冷却凝固,通过拉伸成丝。熔纺工艺,熔纺分为直接纺丝法和切片纺丝法。直接纺丝是将聚合物熔体直接送至纺丝;切片纺丝需要通过铸带、切粒等纺前准备工艺将聚合物溶体送至纺丝。熔体纺丝工艺主要包括:纺丝熔体的制备;熔体通过喷丝板的眼睛被压出——熔体细流的形成;熔体细流被拉长变细,冷却凝固;固体丝条上油卷绕。熔纺的主要特点是卷绕速度高,不需要溶剂和沉淀剂,设备简单,工艺流程短。熔点低于分解温度,可熔化形成热稳定熔体的成纤聚合物,可采用此方法形成。如涤纶、丙纶、尼龙等。熔体纺丝是一元体系,只涉及聚合物熔体丝条与冷却介质之间的传热。纺丝体系没有组成变化,而干湿纺丝分别是二元体系(聚合物+溶剂)和三元体系(聚合物+溶剂+沉淀剂)。 通过设计更复杂的喷丝孔,例如由两段梯形构成的喷丝孔,可以生产出十字中空纤维。湖南过滤材料喷丝板纤维制造
喷丝板
随着我们机械行业的发展,推动着我们纺织行业在不断的改进生产工艺与生产技术,现在在我们身边的纺织技术越来越好了,纺粘无纺布是我们现在非常流行的纺织材料,这种材料在我们的生产活动中占据着很重要的地位。为了能让我偶尔每年获得更多这种好材料,我们经常会使用到很多喷丝板,我们就来了解一下它的作用有哪些吧。纺粘无纺布喷丝生产线上喷丝板的重要性及喷丝板外形、材料、厚度等参数的设计及选用。喷丝板生产过程中喷丝板的主要作用是将粘流态的高聚物熔体或熔液通过微孔转变成具有特定截面形状的细流经吹风冷却或凝固浴的固化而形成丝条。喷丝板是纺丝装置的关键部件,采用不同的熔纺喷丝板所获得的成品丝的品质差异很大。由于生产工艺要求和纤维成形的本身特点及牵伸倍率的不同因此喷丝板的设计无法套用现有的计算公式只能根据经验在试制过程中不断摸索、改进。而现有纺丝设备的先决条件又制约着纺丝工艺的需求因而对喷丝板的设计和选用尤为重要。 湖南过滤材料喷丝板纤维制造在纺丝设备中,喷丝板并非孤立存在,而是作为喷丝板组件的一部分。
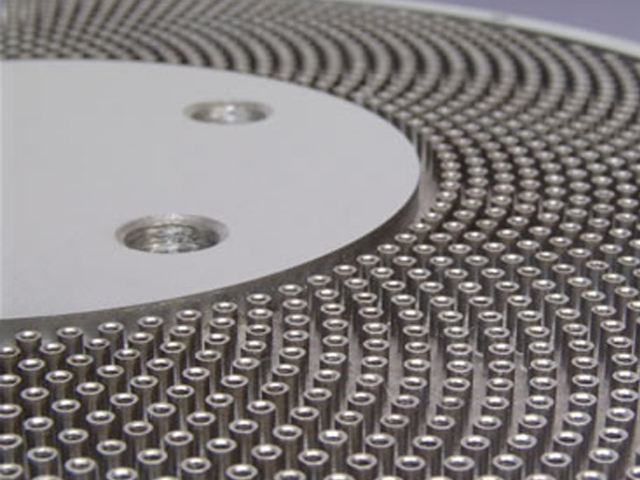
喷丝板的进化:智能化与特种化为了满足日益增长的高性能纤维和智能制造需求,喷丝板技术也在不断进化。复合纺丝技术:将两种或多种不同种类的聚合物,通过特殊设计的分配板和喷丝板,在挤出瞬间“合二为一”,制成“皮芯型”(如低熔点皮+高熔点芯)、“海岛型”(一种组分以微纤状态分散在另一种基体中)或“分裂型”的复合纤维。这是生产自卷曲纤维、自粘合纤维、超细纤维的技术。例如,海岛型纤维纺丝完成后,再将“海”的成分溶掉,就能得到比常规纺丝细得多的超细纤维。熔体微分电纺技术:结合了传统熔喷和静电纺丝的原理。在喷丝板(通常是熔喷模头)上施加静电,利用电场力对熔体进行更好的的拉伸。这项技术可以突破传统熔喷的极限,直接生产出纳米级(直径小于100纳米)的纤维,大幅提升过滤效率。智能化喷丝板:未来的喷丝板可能不再是单纯的“零件”。通过在喷丝板上集成微型传感器,可以实时监测每个微孔区域的温度、压力波动,甚至通过光学原理监测丝条是否断头。这些数据反馈给掌控系统,可以实时调整工艺参数,实现纺丝过程的“自动驾驶”,大幅提升产品质量的稳定性和生产效率。
喷丝板主要有以下几种常见种类及相应加工难度:一、圆形喷丝板这是较为常见的一种,其喷丝孔呈圆形均匀分布在板面上。加工难度在于需精确把控各孔的直径、间距及同心度,保证喷出的丝均匀。钻孔时要确保高精度,对钻孔设备要求较高,稍出差错就可能导致丝的粗细不均或分布紊乱,一般加工精度能达到较高水平,但大规模生产时要持续保持精度有一定挑战。二、矩形喷丝板喷丝孔以矩形阵列排列。加工难点在于要保证孔的直线排列整齐度以及各孔尺寸的一致性。在切割、钻孔等加工环节,需严格把控工艺参数,不然易出现孔位偏差、孔径误差等问题,影响丝的质量和排列效果,整体加工难度相对圆形喷丝板略高一些。三、异形喷丝板其喷丝孔形状不规则,如椭圆形、多边形等。这类喷丝板加工困难,不*要实现复杂形状孔的成型,还需考虑各异形孔之间的合理布局与衔接,通常需借助加工技术如电火花加工、激光加工等,且要经过多次调试和优化才能达到较好的加工效果。 熔喷法是喷丝板的一个重要应用。
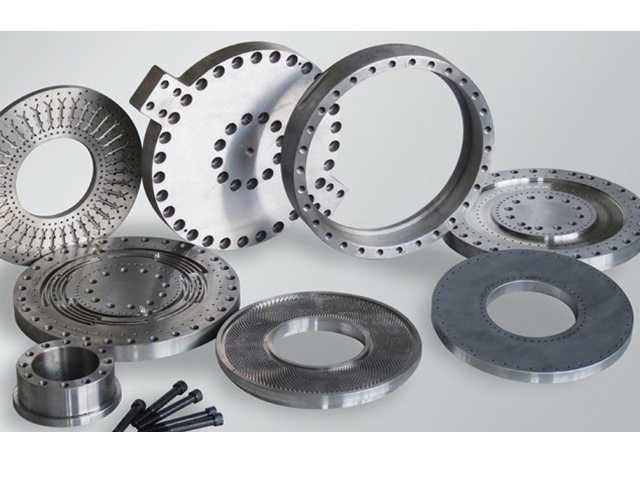
喷丝板是典型的“高精尖”制造业,技术门槛较高:精度:微孔的直径精度可以把控在 ±1微米(约头发丝的1/70),圆度把控在1.5微米以内,且内壁要光滑如镜(粗糙度Ra≤0.2),以确保纺丝流畅、不断头。严苛的材质:通常使用特殊不锈钢(如SUS316L、SUS630)、金铂合金甚至陶瓷,以承受纺丝时的高温、腐蚀。复杂的工艺:微孔加工需要用到高速精密微孔钻床、飞秒激光等设备。例如,一个喷丝板上可能有数万个孔,加工时必须保证每一个孔的一致性。喷丝板就像一个布满精密微孔的模具,是纺丝机的"心脏"。化纤喷丝板制造
熔喷用喷丝板:其微孔直径极小(如0.1-0.3mm),高密度排列。湖南过滤材料喷丝板纤维制造
喷丝板的孔道通常是阶梯孔结构:先加工大直径的“导孔”(进料侧),再加工极小直径的“微孔”(喷丝侧)。(1)导孔加工:麻花钻粗加工+扁钻精铰喷丝板生产80%以上的工时消耗在孔道加工上。传统工艺:先用麻花钻粗加工导孔,再用扁钻进行孔底的铰削修整。痛点:对心不准(与底孔不同心)、钻屑堆积、折断——微小钻头的悬伸长、刚性弱,极易偏斜。(2)微孔加工:从“单面钻”到“双面钻”的工艺演进早期:为保证导孔与微孔的同心度,坚持从一面加工(从大孔到微孔),但悬深极大,加工难度极难。湖南过滤材料喷丝板纤维制造