商机详情 -
辽宁LED封装引线键合Wire Bonding Tool
引线键合工具常用材料及加工方法如下:材料硬质合金:具有高硬度、耐磨性和良好的热稳定性,能承受键合过程中的冲击力与摩擦力,确保工具寿命和键合效果,如碳化钨硬质合金应用广。陶瓷材料:如氧化铝陶瓷等,具备高硬度、高绝缘性和化学稳定性,可在一些对绝缘要求高的键合场景使用。加工方法精密磨削:采用高精度磨床与合适磨料,对工具进行精细磨削,可精确控制尺寸精度,如刃口角度、表面平整度等,实现微米级甚至更高精度加工。电火花加工:通过精确控制放电能量实现微纳级材料去除,用于塑造复杂形状部位,如精细刃口、特殊凹槽等,能达到较高的形状精度和表面质量。化学机械抛光:结合化学腐蚀与机械研磨,可有效去除加工过程中产生的微小划痕等,极大提高工具表面光洁度,利于键合操作。离子束加工:以离子束轰击材料实现原子级精度加工,能提升关键部位表面光洁度和形状精度,且避免机械应力损伤。微泰利用飞秒激光高速螺旋钻削技术、ELID及各种精密加工机床,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。上海安宇泰环保科技有限公司金属引线的材质是根据综合考虑各种焊接参数(parameter),并组合成妥当的方法来决定的。辽宁LED封装引线键合Wire Bonding Tool
引线键合
楔形键合工具的工作原理是利用楔形工具在一定的温度和压力下,将金属丝挤压在芯片电极和封装基板的焊盘之间,形成电气连接1。具体来说,键合时,楔形工具首先与金属丝接触,然后与基板接触,在这个过程中,金属丝被挤压变形,与基板形成紧密的接触,从而实现电气连接。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光及各种精密加工机床可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,有问题请联系,上海安宇泰环保科技有限公司。天津3D封装引线键合立针引线劈刀是引线键合过程中的重要工具,属于易耗品,其选型和性能决定了键合的灵活性、可靠性和经济性。
楔键合工具主要包含以下几种:楔形劈刀这是楔键合中极为关键的工具。它具有特定的形状和尺寸,其前列呈楔形,能精细地将金属丝引导至芯片电极和封装基板焊盘处。在键合过程中,通过施加合适的压力,使金属丝与连接部位紧密贴合,实现电气连接。其材质通常选用硬质合金等,以保证足够的硬度和耐磨性,维持长期稳定的键合性能。楔形夹具用于固定芯片和封装基板,确保在键合过程中它们的位置准确且稳定。夹具的设计要能适应不同尺寸的芯片和基板,并且能提供可靠的夹紧力,防止在键合操作时出现位移,从而影响键合质量。加热装置在一些楔键合工艺中会配备加热装置。通过对芯片、基板或金属丝周围环境进行适当加热,降低金属丝的硬度,使其更易变形,进而更好地与连接部位融合,提升键合的牢固程度和电气连接效果。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及各种精密加工机床,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系,上海安宇泰环保科技有限公司
半导体封装用楔形键合工具的加工具有一定难度,主要体现在以下几方面:精度要求高需达到微米级甚至更高精度,以确保在键合过程中能精细对准微小的芯片电极和基板焊点,偏差过大会导致键合失效或电气性能不佳。材料特性把控难要选用合适的硬质合金等材料,这些材料既要具备高硬度以保证耐用性,又要能承受键合时的冲击力,在加工中对其硬度、韧性等特性的处理和平衡较难。刃口加工复杂刃口形状和质量直接影响键合效果,需加工出光滑、平整且角度精细的刃口,任何细微瑕疵都可能造成键合不良,如引线切断不顺畅、键合拉力不足等,加工过程中对刃口的研磨等工艺要求较高。一致性难保证要生产出大量性能和尺寸规格高度一致的键合工具,在批量加工时,受设备、工艺参数波动等影响,保持这种一致性颇具挑战。如何降低楔形键合工具加工过程中的精度误差?有哪些加工工艺可以提高楔形键合工具刃口的质量?介绍一下半导体封装用楔形键合工具的加工设备。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及各种精密加工机床,可以满足楔形键合劈刀的苛刻的精度要求。有问题请联系,上海安宇泰环保科技有限公司引线键合顾名思义,是利用金属引线进行连接的方法。
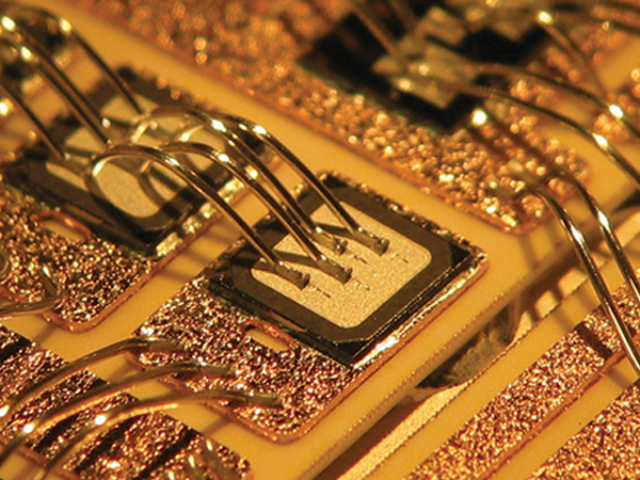
球形键合优缺点:优点-键合强度高:形成的球形键合点与焊盘接触面积大,机械连接稳固,能承受外力、振动,保障产品长期稳定。-电气性能优:接触面积大使得电流通过电阻小,可降低信号传输损耗,适用于对导电性要求高的场景。-工艺适应性强:对芯片和基板表面平整度要求相对宽松,在多种工艺条件和封装形式下能灵活应用。缺点-成本较高:需特殊工具如毛细管,且键合过程耗能多,设备和工艺成本相对偏高。-键合速度慢:步骤较复杂,要先形成球形端再键合,整体键合速度比楔形键合慢,影响大规模生产效率。楔形键合优缺点:优点-键合速度快:操作简单直接,无需形成球形端等步骤,键合速度快,可提高大批量生产效率。-成本较低:工具简单,耗能少,设备购置、运行及材料成本均相对较低,有成本优势。缺点-键合强度弱:键合点为楔形,接触面积小,机械连接强度相对弱,易在受力时松动、脱落。-对平整度要求高。-电气性能稍差:接触面积小致电阻大,在对电气性能要求较高场景中不占优势。微泰利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及电火花设备、离子束设备,可以满足楔形键合劈刀的苛刻的精度要求。有问题请联系上海安宇泰环保科技有限公司。热超声波法将热、压力和超声波施加于毛细管劈刀,使其在良好的状态下进行连接。河北激光加工引线键合Tool
半导体工艺中常用的方法其实是第三种热超声波法。它结合了热压法和超声波法的优点。辽宁LED封装引线键合Wire Bonding Tool
除设备外,以下因素影响引线键合工具总成本:材料引线:如金线导电性与可塑性好,但价格贵,铜线虽便宜但性能有别。选用不同材质引线成本差异大。工具部件:劈刀、毛细管等,用高性能材质如碳化钛等成本高,普通合金钢成本低,材料选择影响总成本。人工技能与规模:操作需专业人员,熟练程度不同工资有别,且生产规模大用人多,人工成本就高,反之则低。维护与更换工具维护:劈刀、毛细管需定期保养,如清洁、校准,程序复杂、频率高则维护成本增加。部件更换:工具部件有寿命限制,更换频率高或部件贵,都会提升总成本。研发与设计创新研发:为满足新封装需求等进行研发,涉及新工具设计、材料改进,研发投入会分摊到成本中。定制设计:针对特定客户等定制化设计,会增加额外成本影响总成本。如何在保证质量的前提下降低引线键合工具的成本?设备采购成本在引线键合工具总成本中的占比大概是多少?有没有性价比高的引线键合工具品牌或供应商推荐?微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及电火花设备、离子束设备,可以满足楔形键合劈刀的苛刻的精度要求。上海安宇泰环保科技有限公司。辽宁LED封装引线键合Wire Bonding Tool