商机详情 -
武汉半导体引线键合夹具
不同材料的楔形键合劈刀在使用寿命上有明显差异。陶瓷材料(如氧化铝陶瓷)制成的劈刀,由于其具有高硬度、高耐磨性的特点,在正常键合工况下,能承受大量的键合操作而不易出现明显磨损。其刃口可长时间保持锋利,整体形状也较为稳定,使用寿命相对较长,通常可满足长时间、强度的键合生产需求。硬质合金(如钨钴类、钨钛钴类)劈刀同样具备不错的耐用性。这类材料兼具较高硬度与一定韧性,既能抵御键合时的摩擦损耗,又能在一定程度上承受可能出现的冲击力。在一般的键合工作环境中,其使用寿命也较为可观,虽可能稍逊于陶瓷劈刀,但也能维持较长时间的有效使用,多次键合操作后才需更换。金属材料(如不锈钢)制成的劈刀,其硬度和耐磨性相对较弱。在频繁的键合操作下,刃口容易磨损、变形,导致键合效果变差,往往经过较短时间的使用就可能需要更换,所以其使用寿命明显短于陶瓷和硬质合金材料制成的劈刀。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光及各种精密加工机床可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,上海安宇泰环保科技有限公司。由于芯片的金属布线都是由铜制成的,所以如今引线键合越来越倾向于使用铜丝。武汉半导体引线键合夹具
引线键合
挑选适配的半导体引线键合工具可从以下几方面考虑:键合工艺依球形或楔形键合工艺选对应工具。球形键合关注形成球形端的毛细管等工具精度;楔形键合看重刃口质量与角度设计。引线及焊盘特性考虑引线材质,如软质金线需能妥善夹持输送的工具,较硬铜线则工具要有足够强度。依焊盘材质、尺寸选,硬材质焊盘用刚性工具,小尺寸焊盘选高精度工具保证准确键合。封装要求对导电性等电气性能要求高时,挑能确保紧密接触、降接触电阻的工具。产品需承受外力等时,选能形成强度键合点工具。生产效率与成本为提效率,选操作简便、键合速度快工具,如自动化程度高的。权衡采购、使用寿命及维护成本,选性价比高的,避免频繁故障增加总成本。设备兼容性确保所选工具与现有键合设备机械、电气接口等兼容,可顺利安装使用。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及电火花设备、离子束设备,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系上海安宇泰环保科技有限公司。辽宁陶瓷引线键合引线键合(Wire Bonding)是当前半导体封装的主要方式,占封装类型的75-80%。
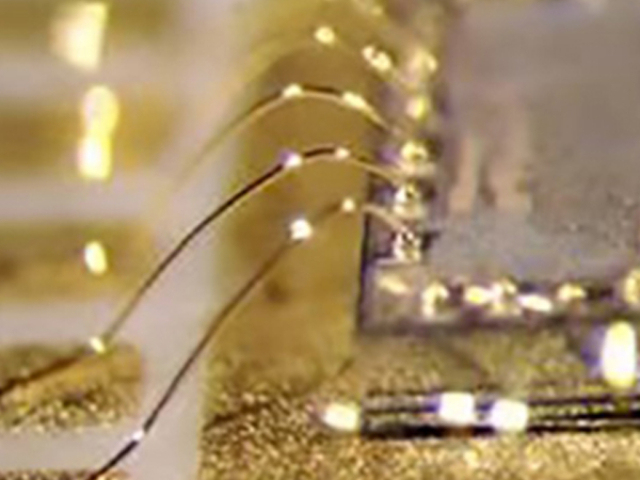
半导体封装用楔形键合工具加工主要有以下难度:精度要求较高需达到微米级甚至更高精度,如刃口角度、尺寸偏差需严格控制在极小范围内,才能确保在微小芯片电极和基板焊点间实现精细键合,稍有偏差就可能导致键合失效或电气性能不佳。材料处理不易多采用硬质合金等特殊材料,其硬度高、韧性要求也高。既要保证加工时能有效切削成型,又要维持材料本身良好性能,在加工过程中对材料特性的把控与平衡难度较大。刃口加工复杂刃口质量直接关系键合效果,需加工出光滑、平整且角度精细的刃口。任何细微瑕疵,像表面粗糙度不达标、刃口有微小缺口等,都会造成键合不良,如引线切断不顺畅、键合拉力不足等问题。一致性难保证要大量生产出性能和尺寸规格高度一致的工具,在批量加工时,受设备、工艺参数波动等影响,要保持这种一致性颇具挑战。微泰微泰楔形键合劈刀利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及各种精密加工机床,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系,上海安宇泰环保科技有限公司
引线键合工艺具体步骤如下:准备工作选好合适的引线(如金线、铜线等)及芯片、基板等部件,保证表面清洁无损伤。准备适配的键合工具,如楔形或球形键合工具,检查并清洁、校准。芯片定位将芯片精细放置在基板预定位置,利用定位设备控制相对位置精度,误差要极小。键合操作形成初键合点:楔形键合:用楔形工具以特定压力、角度等将引线一端压在芯片焊盘,可借助超声能量形成牢固结合。球形键合:先使引线端部成球形,再以一定压力、温度等与芯片焊盘结合。引线拉伸与传输:通过送线机构按要求拉伸、传输引线到基板相应位置,保持其状态良好。形成第二键合点:用与初键合点类似方法,在基板焊盘形成牢固键合点,完成引线键合。质量检测全部检测键合后的产品,查看键合点外观,测试电气、机械性能,确保符合封装标准。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及电火花设备、离子束设备,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系上海安宇泰环保科技有限公司劈刀的精度决定了键合点的精度,通常要求达到微米级别。
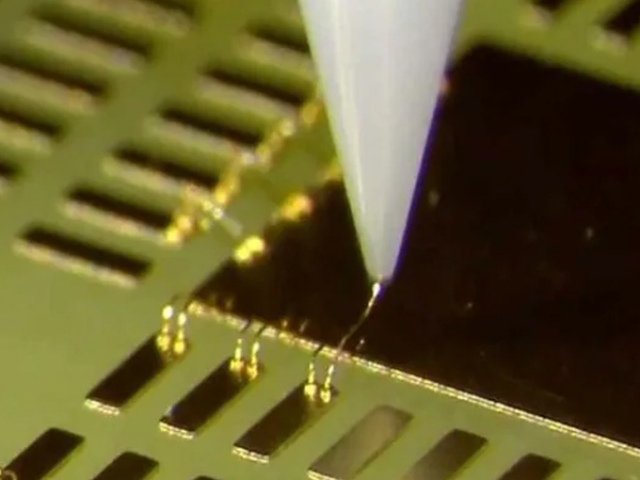
要保证半导体引线键合工具的精度,可从以下几点入手:采购把关选品牌、口碑好的专业厂家产品,查看规格参数与精度指标,确保契合键合工艺需求。正确使用对操作人员培训,使其严格依操作手册步骤操作,准确设键合压力、角度等参数,日常轻拿轻放工具,防碰撞、摔落致变形损坏。定期维护校准建立维护制度,定期清洁工具,去除灰尘、杂质、碎屑等。按规定周期用专业设备仪器,由专业人员对键合压力、角度、尺寸等关键精度参数校准检测,保其精细工作。环境控制稳定工作环境温度、湿度,通过安装空调、除湿器调控。减少灰尘、杂质,装空气过滤器、保持场地清洁,防其进入工具内部干扰工作、降低精度。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及电火花设备、离子束设备,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系上海安宇泰环保科技有限公司。粗丝楔形劈刀材质以碳化钨为主,具有高密度,高硬度,高耐磨性等特点,适合线径5-20mil铝线/铝带。辽宁陶瓷引线键合
金属引线的材质是根据综合考虑各种焊接参数(parameter),并组合成妥当的方法来决定的。武汉半导体引线键合夹具
以下是提高楔形键合劈刀加工表面质量的方法:精细工艺参数设定依据劈刀材料特性,精确调整加工工艺参数。如切削速度、进给量等,通过多次试验找到合理组合,避免因参数不当造成表面粗糙或损伤。选用先进加工设备采用高精度磨床、车床等设备,其自身精度高、稳定性强,能有效减少加工振动与误差,提升表面平整度与光洁度。例如超精密数控磨床,可实现更精细加工。优化加工工艺对于不同材料(陶瓷、硬质合金等)选择适配工艺。像激光加工可实现精细切割与塑形,且热影响区小;超精密磨削能使表面更光滑。做好后处理工序加工完成后,进行抛光、研磨等处理。抛光可消除细微划痕,研磨能进一步细化表面,使劈刀更加光滑,满足键合需求。严格质量管控建立完善检测体系,利用光学显微镜等设备在各加工阶段检测表面质量。规范加工流程与操作标准,确保质量稳定、一致,及时发现并解决问题,保障加工出的劈刀表面质量达标。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光及各种精密加工机床可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,上海安宇泰环保科技有限公司武汉半导体引线键合夹具