商机详情 -
湖北碳纤维喷丝板纺丝板
技术深潜:这些“奇迹”是如何实现的?这些令人惊叹的应用,背后是喷丝板技术自身在几个关键维度的不断突破:从“能做”到“精密可控”:加工精度达到惊人的0.002mm级别(相当于头发丝的1/50),确保了每一根纤维的均匀和稳定,这是应用(如血透)的生命线。从“单一”到“模块智能”:喷丝板不再是铁板一块。模块化设计允许更换和维护;智能化流量把控则能让一个喷丝板同时生产多种规格的产品,柔性化生产能力大幅提升。从“制造”到“创造”:通过设计异形孔(如十字形、Y形)或采用复合纺丝技术,可以赋予纤维原本没有的特性(如吸湿排汗、自洁等),这本质上是在创造全新的材料。喷丝板上的微孔直径通常在 0.06mm 到 1mm 之间。湖北碳纤维喷丝板纺丝板
喷丝板
工作原理增压与分配:来自纺丝泵的聚合物被精确计量并增压后,进入喷丝板前的分配腔,确保均匀分配到每个微孔。剪切与变形:聚合物在通过微孔(导孔→毛细孔),经历强烈的剪切流动,内部分子链被拉伸和取向。孔口膨化与成型:挤出孔口后,由于弹性回复,细流会发生一定程度膨化(称为“巴勒斯效应”),但其基本形状由微孔形状决定。固化定型:挤出的细流进入纺丝通道(空气、水或凝固浴),通过热交换(冷却)或传质(溶剂扩散)过程,从粘流态转变为固态纤维。北京复合纺丝喷丝板微孔钻孔加工精度:飞秒激光技术能将微孔的孔径精度和位置精度把控在±1微米以内。
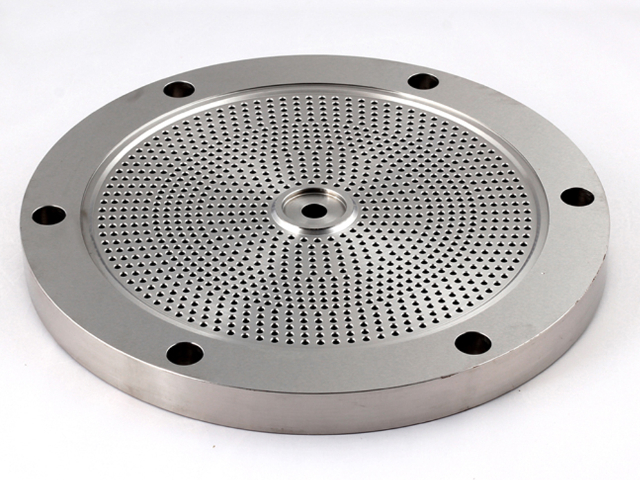
喷丝板的孔道通常是阶梯孔结构:先加工大直径的“导孔”(进料侧),再加工极小直径的“微孔”(喷丝侧)。(1)导孔加工:麻花钻粗加工+扁钻精铰喷丝板生产80%以上的工时消耗在孔道加工上。传统工艺:先用麻花钻粗加工导孔,再用扁钻进行孔底的铰削修整。痛点:对心不准(与底孔不同心)、钻屑堆积、折断——微小钻头的悬伸长、刚性弱,极易偏斜。(2)微孔加工:从“单面钻”到“双面钻”的工艺演进早期:为保证导孔与微孔的同心度,坚持从一面加工(从大孔到微孔),但悬深极大,加工难度极难。驱动下的妥协:大部分工艺改为从背面直接加工微孔,但引入了新的难题——同心度偏差和背面毛刺。
特殊的应用:熔喷布喷丝板在2020年之后,熔喷布这个词广为人知,而制造它的部件就是一种特殊的喷丝板。与常规的化纤纺丝不同,熔喷布生产用的喷丝板有两大特点:极细的孔径:它的孔径通常在0.2mm-0.4mm之间,比头发丝还细。关键的气缝:在喷丝板微孔排布的两侧,有精确设计的高速热空气流道。当聚合物熔体从微孔中挤出时,两侧的高速、高温气流会立刻对其进行吹抻,将熔体细流瞬间拉伸成极细的纤维(直径可达1-5微米),并吹向接收装置,形成纤网。正是这种特殊的设计,让熔喷布具备了纤维极细、比表面积大、空隙小的特点,从而拥有了好的过滤性和阻隔性,成为过滤层的理想材料。喷丝板通常不是单独工作的,而是作为一个喷丝板组件的主要部件。
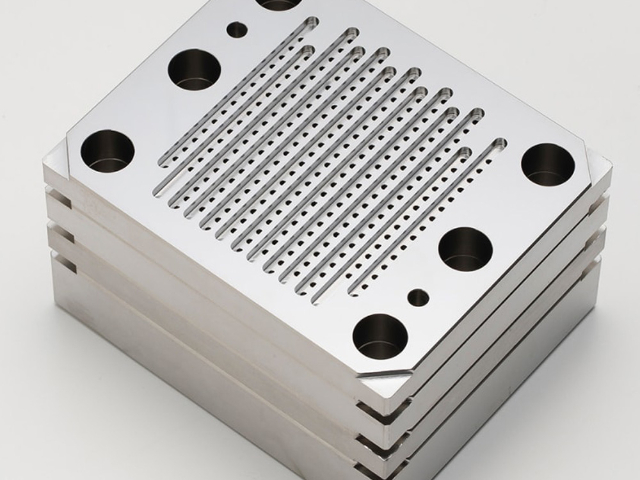
喷丝板的材料与制造:与极限环境博弈喷丝板需要在高温(可达300-400°C)下,承受高粘度聚合物熔体的持续冲刷和微量添加剂的化学腐蚀。材料——不锈钢:常用的材料是高碳马氏体不锈钢,如德国的1.4112、1.4122等牌号。这类钢材经过特殊的热处理和表面氮化处理,表面硬度较高(可达HV 800-1000以上),使其既能耐受磨损,又有足够的韧性来承受,不至于脆裂。特种材料:对于耐腐蚀性要求更高的场合(如酸性凝固浴的湿法纺丝),则会采用析出硬化型不锈钢甚至贵金属(如铂铑合金)来制造,确保在极端环境下的稳定性。精密加工:微孔的加工精度要求在微米级(µm)。主要采用数控多轴钻床配合电火花加工(EDM,即利用电腐蚀原理进行精密打孔的技术)来完成。加工一个微孔,就需要在0.1秒级的时间内完成多道工序,保证孔的圆度、光洁度和一致性。精密加工:这是决定喷丝板质量的关键。北京激光加工喷丝板喷嘴
挤出成型:这是关键的一步。流体从微孔中挤出,形成液态细流。湖北碳纤维喷丝板纺丝板
这是当前喷丝板运用中活跃、比较高的板块,其共同特征是“极微孔、异形化、功能性”。环境保护与过滤(政策强驱动)海水淡化膜支撑层:聚偏氟乙烯(PVDF)中空纤维膜,其内腔形状、壁厚均匀性完全由喷丝板决定。微孔喷丝板(孔径≤50μm)将从38%提升至52%。高温烟气过滤:聚苯硫醚(PPS)耐高温纤维,用于燃煤电厂、水泥窑尾气治理。海利得等企业正在研发抗氧化导热PPS复合材料,对喷丝板的耐腐蚀、耐磨耗提出新挑战。但微纳纤维(<1μm)制备用喷丝板成为研发热点,东华大学已开发出梯度孔径喷丝板,可使纤维细度降低40%。湖北碳纤维喷丝板纺丝板