商机详情 -
浙江电火花加工引线键合劈刀
选择适合自身需求的半导体引线键合工具,可从以下几方面考量:###工艺适配明确采用球形还是楔形键合工艺。球形键合需关注形成球形端工具的精度;楔形键合则看重刃口质量与角度设计是否契合操作要求。###材料特性考虑引线材质,如金线较软,工具要能妥善处理以防损伤;铜线较硬,工具需有足够强度。同时顾及焊盘材质与尺寸,硬材质焊盘选刚性工具,小尺寸焊盘用高精度工具保证准确键合。###封装要求若对电气性能要求高,选能确保引线与焊盘紧密接触、降低电阻的工具;若产品需承受外力,挑可形成强度键合点的工具。###生产效率与成本追求高效生产可选操作简便、键合速度快的工具;注重成本控制要权衡采购、使用及维护成本,选性价比高的,避免因频繁故障增加总成本。###设备兼容性确保所选工具与现有键合设备在机械、电气接口等方面兼容,能顺利安装使用。微泰利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及电火花设备、离子束设备,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系上海安宇泰环保科技有限公司。劈刀的精度决定了键合点的精度,通常要求达到微米级别。浙江电火花加工引线键合劈刀
引线键合
引线键合工具常用材料及加工方法如下:材料硬质合金:具有高硬度、耐磨性和良好的热稳定性,能承受键合过程中的冲击力与摩擦力,确保工具寿命和键合效果,如碳化钨硬质合金应用广。陶瓷材料:如氧化铝陶瓷等,具备高硬度、高绝缘性和化学稳定性,可在一些对绝缘要求高的键合场景使用。加工方法精密磨削:采用高精度磨床与合适磨料,对工具进行精细磨削,可精确控制尺寸精度,如刃口角度、表面平整度等,实现微米级甚至更高精度加工。电火花加工:通过精确控制放电能量实现微纳级材料去除,用于塑造复杂形状部位,如精细刃口、特殊凹槽等,能达到较高的形状精度和表面质量。化学机械抛光:结合化学腐蚀与机械研磨,可有效去除加工过程中产生的微小划痕等,极大提高工具表面光洁度,利于键合操作。离子束加工:以离子束轰击材料实现原子级精度加工,能提升关键部位表面光洁度和形状精度,且避免机械应力损伤。微泰利用飞秒激光高速螺旋钻削技术、ELID及各种精密加工机床,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。上海安宇泰环保科技有限公司浙江电火花加工引线键合劈刀将金属丝穿入楔形劈刀背面的一个小孔,丝与晶片键合区平面呈30 - 60角进行键合操作。
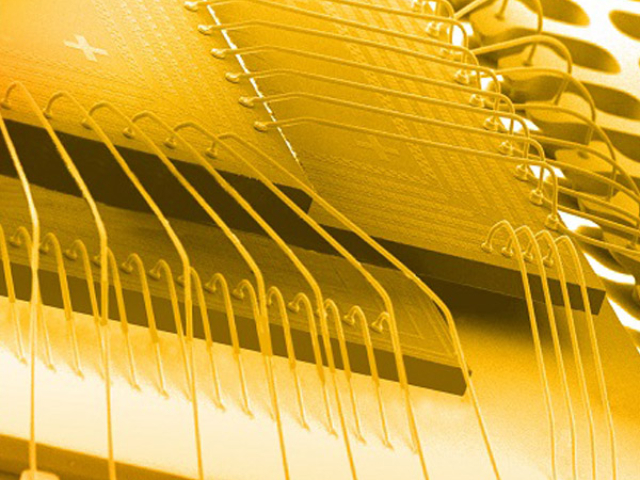
楔键合工具主要包含以下几种:楔形劈刀这是楔键合中极为关键的工具。它具有特定的形状和尺寸,其前列呈楔形,能精细地将金属丝引导至芯片电极和封装基板焊盘处。在键合过程中,通过施加合适的压力,使金属丝与连接部位紧密贴合,实现电气连接。其材质通常选用硬质合金等,以保证足够的硬度和耐磨性,维持长期稳定的键合性能。楔形夹具用于固定芯片和封装基板,确保在键合过程中它们的位置准确且稳定。夹具的设计要能适应不同尺寸的芯片和基板,并且能提供可靠的夹紧力,防止在键合操作时出现位移,从而影响键合质量。加热装置在一些楔键合工艺中会配备加热装置。通过对芯片、基板或金属丝周围环境进行适当加热,降低金属丝的硬度,使其更易变形,进而更好地与连接部位融合,提升键合的牢固程度和电气连接效果。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及各种精密加工机床,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系,上海安宇泰环保科技有限公司
引线键合劈刀是半导体封装引线键合工艺中用于楔形键合的关键工具。在加工上有诸多严苛要求。首先是精度方面,精度要求极为苛刻,像尺寸精度需控制在正负一微米范围内,要能加工出如5微米的弧度及微孔等精细结构,以确保在键合过程中能准确完成引线连接操作,保障键合质量。其次,其结构复杂多样,需具备多台阶、多角度、多弧度、多孔等特点,这就要求加工工艺能实现对这些复杂结构的精确塑造,保证各部分形状、角度、弧度等都符合设计标准,使劈刀在与引线、芯片等接触时能形成良好的键合效果。再者,加工出的劈刀表面质量也很关键,要保证表面光滑、无瑕疵,避免在键合时对引线或芯片造成损伤,从而影响半导体封装的整体性能和良品率。总之,引线键合劈刀的加工要求高,需先进且精密的加工技术来满足。微泰引线键合劈刀,、微泰引线键合工具,利用飞秒激光及各种精密加工机床可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,有问题请联系!引线框架(lead frame)被用作载体基板,但随着技术的日新月异,现在则越来越多地使用PCB作基板。
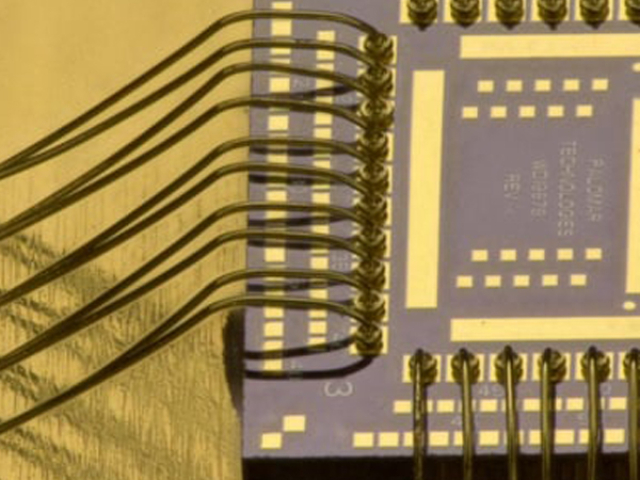
挑选适合的半导体引线键合工具,可从以下几点考虑:工艺适配明确键合工艺,球形键合选能精细成球形端的工具;楔形键合重工具刃口质量与角度设计,要能有效切入焊盘。引线及焊盘特性依引线材质选,软质的如金线,工具要能妥善夹持输送;较硬的如铜线,工具需有足够强度。据焊盘材质、尺寸挑,硬材质焊盘用刚性工具,小尺寸焊盘选高精度工具保准确键合。封装要求对导电性等电气性能要求高时,选能紧密接触、降接触电阻工具。产品需承受外力时,挑可形成强度键合点工具。生产效率与成本提效率选操作简便、键合速度快工具。权衡采购、使用寿命及维护成本,找性价比高的,避免频繁故障致成本增加。设备兼容性确保所选工具与现有键合设备机械、电气接口等兼容,可顺利安装使用。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及电火花设备、离子束设备,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系上海安宇泰环保科技有限公司。粗丝楔形劈刀材质以碳化钨为主,具有高密度,高硬度,高耐磨性等特点,适合线径5-20mil铝线/铝带。浙江电火花加工引线键合劈刀
无论是何种引线键合的方法,都具有两个焊接点,分别是位于芯片端的一焊及导线架端的第二焊。浙江电火花加工引线键合劈刀
优化引线键合工艺并降低成本的具体方法:工艺参数调整精确微调键合压力、时间、温度等参数,找到比较好值,减少能耗与材料损耗。合理选定引线直径,依封装需求适配,避免材料浪费。工具改进采用新型且性价比高的劈刀、毛细管等工具,降低采购成本。制定科学维护计划,定期清洁、校准、及时换磨损部件,延长工具寿命。自动化与智能化应用引入自动化键合机,减少人工失误,提高效率与质量一致性,降废品率。配备智能监控系统,实时监测异常并调整,还可收集数据优化工艺。人员培训与管理对操作人员培训,使其熟练掌握工艺与操作,精细调参数。建立激励机制,鼓励提改进建议与提高效率。材料管理优化材料选型,选合适且价格合理的引线、助焊剂等材料。做好库存规划,避免积压浪费,确保生产不断料。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及电火花设备、离子束设备,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系上海安宇泰环保科技有限公司。浙江电火花加工引线键合劈刀