商机详情 -
福建废水处理喷丝板喷丝孔板
都依赖于喷丝板制造技术的代际跨越。加工精度:从“微米”到“亚微米/纳米级”传统电火花/钻孔:精度约±5μm,孔壁有重铸层,异形孔难加工。飞秒激光加工(当前技术制高点):最小孔径:5μm(头发丝的1/10)。孔径公差:±1μm,圆度≤1.5μm,位置精度±1μm。孔壁粗糙度:Ra≤0.2μm,抛光后可达镜面,极大减少断丝。异形能力:Y型、十字型、三叶型、三角型,甚至10度角倒锥孔、三维立体孔道。意义:只有飞秒激光的“冷加工”特性(热损伤极小),才能加工出、航空航天级喷丝板,且孔型一致性满足大规模工业应用。 市场目前仍由德国EnkaTecnica、日本喷丝板株式会社占据约30%份额,这正是国内企业的主攻方向。喷丝板通常由好的不锈钢或钽合金制成。福建废水处理喷丝板喷丝孔板
喷丝板
正是依靠设计独特的喷丝板,我们才能获得那些具有神奇功能的特种纤维。1. 异形截面纤维原理:通过设计非圆形的微孔(如T型、Y型、十字型、C型),改变纤维的物理特性 。效果:例如,Y型孔生产的纤维,其表面的沟槽能导汗排湿,是制作运动服的面料;而十字型纤维则能增加织物蓬松感和保暖性。2. 中空纤维原理:使用环形开口或更复杂的“井”字型微孔,让喷出的纤维中间形成空腔 。效果:纤维内部的静止空气层能带来保暖效果,类似于北极熊的毛发。同时,中空纤维膜也被用于水净化和透析等分离领域 。湖南飞秒激光加工喷丝板可调节喷丝板技术仍在不断进步,目前正朝着更高精度、更复杂异形孔以及复合型喷丝板的方向发展。
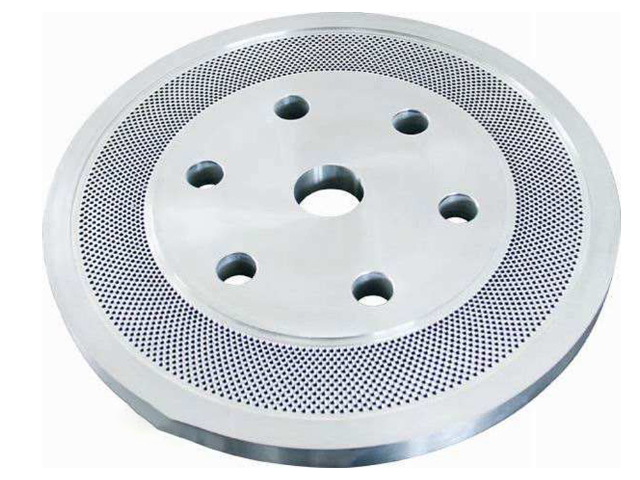
💧 湿法纺丝:喷丝板直接将树脂溶液挤入凝固浴中,使其固化成型。常用于生产粘胶纤维(如服饰)、腈纶(如毛毯)和维尼纶(如工业用材料)。☀️ 干法纺丝:聚合物溶液从喷丝板挤出后,通过热空气使溶剂挥发,固化成纤。用于生产涤纶、锦纶等。🔥 熔融纺丝:这是目前普遍的方法,将聚合物加热熔融后,通过喷丝板挤出,冷却成型。用于生产涤纶、丙纶、尼龙等常规纤维。💦 水刺无纺布:这里用的是特殊的水针板(也是一种喷丝板)。它喷出比头发丝还细的、时速超过1000公里的微细水柱,像"针"一样穿刺纤维网,使其缠结加固,形成结实柔软的无纺布,用于湿巾、合成革基布等。为了让纤维具有特殊性能,喷丝板的微孔也设计成各种形状:异形孔(Y型、十字型、C型等):改变纤维截面形状,赋予纤维特殊光泽、更好的蓬松性、吸湿性。中空孔:生产像管道一样的中空纤维,质量轻、保暖好,或用于过滤。
由于工作环境极其严苛(高温、高腐蚀),喷丝板的材质和制造工艺都表示了工业制造的前列水平:材质:必须具备耐压、耐腐蚀和足够的机械强度。常用材料包括特种不锈钢(如SUS316L)、钽、黄白金等稀有金属。制造工艺:这是一项精密微细加工技术。微孔的成形工艺主要有机械钻孔、电火花穿孔和激光穿孔。精度要求:精度高得惊人。例如,一个孔径要求0.07毫米的微孔,可能需要用直径0.06毫米的钻头来加工。而使用飞秒激光技术,加工精度可以在±1微米(1微米=0.001毫米)以内,孔内壁粗糙度要求达到Ra ≤ 0.2微米,以确保熔体流动顺畅,不断丝。技术挑战:以一块大型喷丝板为例,可能需要在薄板上加工6万多个直径0.07毫米的微孔,且所有孔的孔径和位置公差都要在±0.002毫米之内,难度较高。喷丝板的制造是一项对精度要求较高的工作,直接决定了纤维的品质和生产的稳定性。
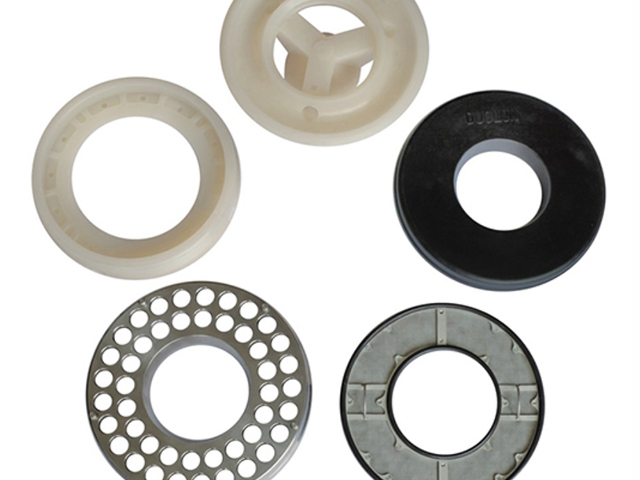
喷丝板的材料与制造:与极限环境博弈喷丝板需要在高温(可达300-400°C)下,承受高粘度聚合物熔体的持续冲刷和微量添加剂的化学腐蚀。材料——不锈钢:常用的材料是高碳马氏体不锈钢,如德国的1.4112、1.4122等牌号。这类钢材经过特殊的热处理和表面氮化处理,表面硬度较高(可达HV 800-1000以上),使其既能耐受磨损,又有足够的韧性来承受,不至于脆裂。特种材料:对于耐腐蚀性要求更高的场合(如酸性凝固浴的湿法纺丝),则会采用析出硬化型不锈钢甚至贵金属(如铂铑合金)来制造,确保在极端环境下的稳定性。精密加工:微孔的加工精度要求在微米级(µm)。主要采用数控多轴钻床配合电火花加工(EDM,即利用电腐蚀原理进行精密打孔的技术)来完成。加工一个微孔,就需要在0.1秒级的时间内完成多道工序,保证孔的圆度、光洁度和一致性。异形截面的纤维可以改变纤维的光泽度和蓬松性,让面料看起来更柔和,摸起来更丰满。湖北环形喷丝板方案设计
喷丝板的孔型非常丰富,从简单的圆形,到一字、三叶、十字等异形孔,再到用于生产中空纤维的特殊孔型。福建废水处理喷丝板喷丝孔板
精密的制造工艺:微孔是如何诞生的?制造一块高精度的喷丝板,尤其是多孔、异形孔的喷丝板,是一项极具挑战性的工作。其在于微孔的加工,主要采用以下几种特种工艺:机械钻削:这是传统的方法,使用极其细小的微型钻头(直径可以小到)进行钻孔。这种方法对钻头的强度、刚度和设备的稳定性要求较高,适用于加工圆形孔。电火花加工(EDM):对于异形孔(如Y型、十字型)或直径极小的微孔,电火花加工是主流方法。它利用电极与工件之间产生的脉冲性火花放电,产生瞬间高温蚀除金属,从而“反向复制”出电极的形状。这个过程的难点在于制造与孔形一致的微细电极,以及把控放电的精度。激光加工:利用高能激光束瞬间熔化或气化金属。它的好处是速度快、非接触,适合加工各种形状的孔,尤其在高密度微孔阵列加工上效率很高。但如何保证孔壁的光洁度和尺寸的一致性,是激光加工需要持续优化的方向。精密抛光:钻孔完成后,孔壁往往比较粗糙,这会直接影响纺丝质量和纤维性能。因此,必须对微孔进行抛光处理,通常采用化学抛光、电解抛光或流体抛光等方法,使孔内壁达到镜面级的光洁度,确保熔体流动顺畅、均匀。 福建废水处理喷丝板喷丝孔板