商机详情 -
北京3D封装引线键合刀
判断半导体引线键合工具的刃口质量是否符合要求,可从以下几方面着手:外观观察-用高倍放大镜等设备仔细查看刃口表面,应光滑平整,无明显的划痕、缺口、毛刺等瑕疵。若存在这些问题,可能在键合时导致引线切入不顺畅或损伤引线、焊盘。锋利程度-可通过轻划测试材料(如特定硬度的薄片)来初步判断刃口锋利度。刃口能轻松切入且切口整齐平滑,说明较为锋利,可有效切入焊盘完成键合;若切入困难或切口粗糙,可能锋利度欠佳。刃口角度-借助专业测量工具检测刃口角度是否精细符合楔形键合工具设计要求。角度偏差会影响键合效果,导致与焊盘贴合不佳,出现虚焊等情况。均匀性-检查刃口沿长度方向的厚度、形状等是否均匀一致。不均匀的刃口可能使键合压力分布不均,影响键合质量的稳定性,造成部分区域键合不牢。耐用性测试-在模拟实际键合工况下进行一定次数的操作测试,观察刃口磨损情况。磨损过快、变形严重的刃口,质量可能不符合长期稳定键合的要求。微泰引线键合劈刀,微泰利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及电火花设备、离子束设备,可以满足楔形键合劈刀的苛刻的精度要求,有问题请联系上海安宇泰环保科技有限公司。从结构上看,金属引线在芯片的焊盘(一次键合)和载体焊盘(二次键合)之间充当着桥梁的作用。北京3D封装引线键合刀
引线键合
引线键合工具的成本因多种因素存在差异。以 wedge 劈刀为例,普通品质的 wedge 劈刀价格在 100 - 500 元不等,中等品质的 wedge 劈刀价格在 500 - 1500 元左右,而质量高的 wedge 劈刀价格则在 1500 元以上 。capillary 毛细管的价格,普通的约 50 - 200 元,质量较好的在 200 - 500 元之间,高精度的则在 500 元以上 。键合机方面,小型、基础功能的键合机价格大概在 10 - 30 万元,中型、性能适中的键合机价格在 30 - 100 万元,大型、高精度、多功能的键合机价格则在 100 万元以上 。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及电火花设备、离子束设备,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系,上海安宇泰环保科技有限公司。北京3D封装引线键合刀从1965年至今,这种连接方法从引线键合,再到TSV,经历了多种不同的发展方式。
以下是提高楔形键合劈刀加工表面质量的方法:精细工艺参数设定依据劈刀材料特性,精确调整加工工艺参数。如切削速度、进给量等,通过多次试验找到合理组合,避免因参数不当造成表面粗糙或损伤。选用先进加工设备采用高精度磨床、车床等设备,其自身精度高、稳定性强,能有效减少加工振动与误差,提升表面平整度与光洁度。例如超精密数控磨床,可实现更精细加工。优化加工工艺对于不同材料(陶瓷、硬质合金等)选择适配工艺。像激光加工可实现精细切割与塑形,且热影响区小;超精密磨削能使表面更光滑。做好后处理工序加工完成后,进行抛光、研磨等处理。抛光可消除细微划痕,研磨能进一步细化表面,使劈刀更加光滑,满足键合需求。严格质量管控建立完善检测体系,利用光学显微镜等设备在各加工阶段检测表面质量。规范加工流程与操作标准,确保质量稳定、一致,及时发现并解决问题,保障加工出的劈刀表面质量达标。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光及各种精密加工机床可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,上海安宇泰环保科技有限公司
要减少半导体引线键合工具的磨损,可从以下几方面着手:规范操作操作人员务必严格遵循标准流程,精细控制键合压力、角度等参数,杜绝用力过猛、角度偏差等不当操作,合理安排工具使用时长与频次,避免过度劳累。定期维护定期细致清洁工具,清灰尘、杂质及残留碎屑,采用专业清洁用品与正确方法。适时对关键部位进行润滑,选用适配且不影响键合质量的润滑剂。同时,定期校准工具精度,保证键合参数准确无误,防止因精度问题引发不均匀磨损。选好工具依据具体键合工艺和产品需求,挑选匹配的键合工具。优先选用材质优良、硬度高且耐磨性佳的工具,比如高性能合金钢或特殊陶瓷材质的,能有效延长其使用寿命。优化环境维持工作环境温度、湿度适宜,借助空调、除湿器等设备调控。加强环境清洁,安装空气过滤器等,减少灰尘、杂质,降低其对工具磨损的影响。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光高速螺旋钻削技术、ELID及电火花设备、可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系上海安宇泰环保科技有限公司。引线键合中铜线具有较好的导热和导电性能,由于铜的易氧化性,镀钯铜线在封装行业中使用较多。
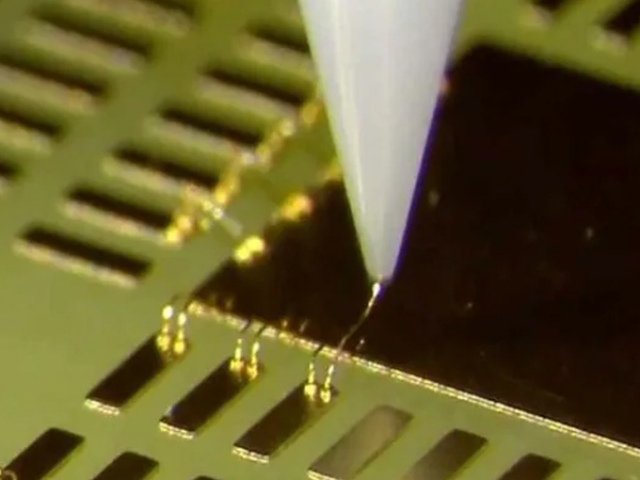
键合工具的选择对楔形键合主要有以下影响:键合质量强度:质量且硬度、刃口合适的工具,能更好将引线压入焊盘,形成紧密冶金结合,提升键合强度,避免键合点松动脱落。稳定性:高精度工具可确保键合压力、角度等参数一致,使键合点质量稳定。精度不足易致压力不均、角度偏差,出现虚焊等情况。生产效率速度:设计合理、符合人体工程学的工具,操作更顺手,能加快键合速度,提升大规模生产效率。维护频率:质量好、耐用的工具维护频率低,可减少停机时间,保持生产连续性。易损工具需频繁维护,影响效率。成本采购成本:不同品牌、功能的工具采购价有别,合理选择可控制成本。使用寿命成本:长寿命工具虽单次采购成本可能高,但分摊到产品的成本会随使用降低。短寿命工具频繁更换,增加成本。工艺适配要适配不同芯片、基板特性,还需满足特殊工艺要求,如耐高温等,确保顺利键合。微泰利用飞秒激光高速螺旋钻削技术、电解在线砂轮修正技术及电火花设备、离子束设备,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系上海安宇泰环保科技有限公司
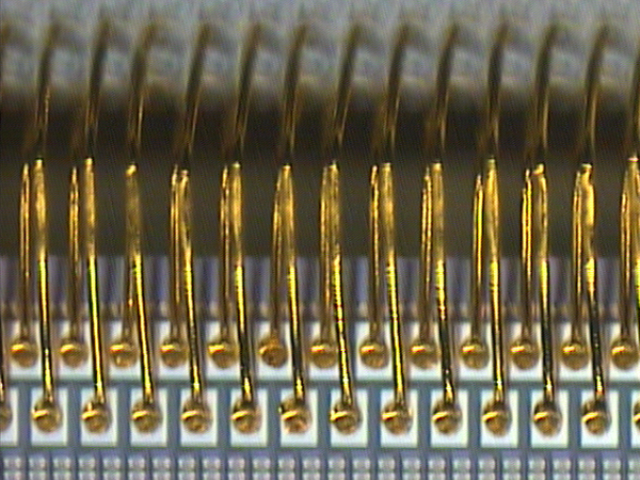
引线键合是利用线径15-50微米的金属线材将芯片(chip)及导线架(lead frame)连接起来的技术。北京3D封装引线键合刀
金属引线的材质是根据综合考虑各种焊接参数(parameter),并组合成妥当的方法来决定的。北京3D封装引线键合刀
半导体封装用楔形键合工具加工主要有以下难度:精度要求较高需达到微米级甚至更高精度,如刃口角度、尺寸偏差需严格控制在极小范围内,才能确保在微小芯片电极和基板焊点间实现精细键合,稍有偏差就可能导致键合失效或电气性能不佳。材料处理不易多采用硬质合金等特殊材料,其硬度高、韧性要求也高。既要保证加工时能有效切削成型,又要维持材料本身良好性能,在加工过程中对材料特性的把控与平衡难度较大。刃口加工复杂刃口质量直接关系键合效果,需加工出光滑、平整且角度精细的刃口。任何细微瑕疵,像表面粗糙度不达标、刃口有微小缺口等,都会造成键合不良,如引线切断不顺畅、键合拉力不足等问题。一致性难保证要大量生产出性能和尺寸规格高度一致的工具,在批量加工时,受设备、工艺参数波动等影响,要保持这种一致性颇具挑战。微泰微泰楔形键合劈刀利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及各种精密加工机床,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系,上海安宇泰环保科技有限公司北京3D封装引线键合刀