商机详情 -
广东超硬合金引线键合针
以下几种先进加工工艺可降低楔形键合工具精度误差:超精密磨削采用高精度磨床与精细磨具,能实现微米级甚至更高精度的尺寸控制。通过精确调整磨削参数,可确保刃口角度、表面平整度等关键指标达到高精细度,有效减少误差。电火花加工借助精确控制放电能量与电极损耗补偿技术,实现微纳级材料去除。对于楔形键合工具复杂形状部位,如精细刃口等,能精细加工,提升尺寸精度与表面质量,降低键合误差。离子束加工以原子级精度去除材料,可获较高表面光洁度与尺寸精度。且为非接触式加工,避免机械应力产生变形等缺陷,有力保障工具精度。激光增材制造通过选区激光熔化等技术,依据设计模型直接制造复杂形状工具。优化工艺参数能提高成型精度,减少多工序累积误差,还可调控微观结构提升使用时的精度保持能力。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及各种精密加工机床,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系,上海安宇泰环保科技有限公司粗丝楔形劈刀材质以碳化钨为主,具有高密度,高硬度,高耐磨性等特点,适合线径5-20mil铝线/铝带。广东超硬合金引线键合针
引线键合
不同材料的楔形键合劈刀在耐磨性方面存在明显差异。陶瓷材料(如氧化铝陶瓷)制成的劈刀,耐磨性好。其硬度高,在频繁的键合操作中,能长时间保持刃口及整体形状,不易出现磨损导致的尺寸变化或刃口钝化,可确保键合精度的长期稳定,不过其韧性相对欠佳。硬质合金(如钨钴类、钨钛钴类)劈刀的耐磨性也较为突出。这类材料兼具高硬度与一定的韧性,既能承受键合时的压力与摩擦,又可在一定程度上抵抗可能的冲击,减少因磨损造成的损坏,使用寿命相对较长,在应对较为复杂的键合工况时表现较好。金属材料(如不锈钢)制成的劈刀,耐磨性相对较弱。虽然金属具有一定加工便利性,但硬度不如陶瓷和硬质合金,在长时间、强度的键合操作下,更容易出现刃口磨损、变形等情况,不过通过表面处理等手段可适当提升其耐磨性能,但总体仍逊于前两者材料制成的劈刀。微泰引线键合劈刀,、微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光及各种精密加工机床可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,有问题请联系!中国台湾飞秒激光加工引线键合Wire Bonding Tool将键合引线垂直插入毛细管劈刀的工具中,引线在电火花作用下受热熔成液态,由于表面张力的作用而形成球状。
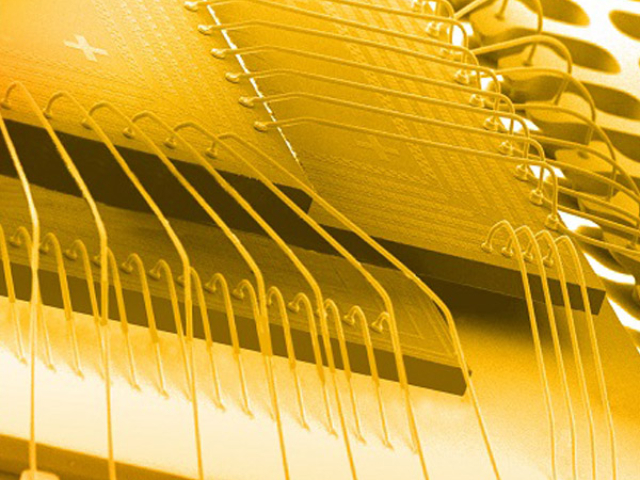
要减少半导体引线键合工具的磨损,可从以下几方面着手:规范操作操作人员务必严格遵循标准流程,精细控制键合压力、角度等参数,杜绝用力过猛、角度偏差等不当操作,合理安排工具使用时长与频次,避免过度劳累。定期维护定期细致清洁工具,清灰尘、杂质及残留碎屑,采用专业清洁用品与正确方法。适时对关键部位进行润滑,选用适配且不影响键合质量的润滑剂。同时,定期校准工具精度,保证键合参数准确无误,防止因精度问题引发不均匀磨损。选好工具依据具体键合工艺和产品需求,挑选匹配的键合工具。优先选用材质优良、硬度高且耐磨性佳的工具,比如高性能合金钢或特殊陶瓷材质的,能有效延长其使用寿命。优化环境维持工作环境温度、湿度适宜,借助空调、除湿器等设备调控。加强环境清洁,安装空气过滤器等,减少灰尘、杂质,降低其对工具磨损的影响。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光高速螺旋钻削技术、ELID及电火花设备、可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系上海安宇泰环保科技有限公司。
楔形键合劈刀在加工方面存在诸多难度:精度要求高需精确控制尺寸精度在极小范围内,如正负一微米,对于多台阶、多角度、多弧度、多孔等复杂结构,每个细节都要细致塑造,任何偏差都可能影响键合效果和良品率,实现如此高精度加工颇具挑战。材料特性影响不同材料如陶瓷、硬质合金、金属等,其硬度、韧性、加工性各异。陶瓷硬度高但韧性欠佳,硬质合金兼具硬度与韧性但加工难度也不小,金属虽加工性相对好但要达到高精度也不易,根据材料特性选择合适加工工艺困难。表面质量要求劈刀表面需光滑无瑕疵,避免键合时损伤引线或芯片。要在保证精度同时实现高表面质量,对加工设备、工艺参数等的精细调控要求高,稍有不慎就可能出现表面粗糙度超标等问题。批量一致性在大量生产中,要确保每把劈刀的加工质量高度一致,保证在不同键合场景下都能稳定发挥作用,这需要先进且稳定的加工系统及严格的质量管控手段。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光及各种精密加工机床可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,上海安宇泰环保科技有限公司!引线键合是把金属引线连接到焊盘上的一种方法,即是把内外部的芯片连接起来的一种技术。
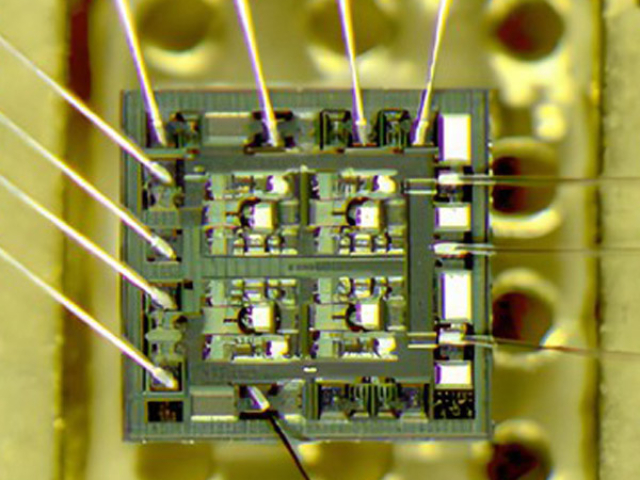
引线键合工具常用材料及加工方法如下:材料硬质合金:具有高硬度、耐磨性和良好的热稳定性,能承受键合过程中的冲击力与摩擦力,确保工具寿命和键合效果,如碳化钨硬质合金应用广。陶瓷材料:如氧化铝陶瓷等,具备高硬度、高绝缘性和化学稳定性,可在一些对绝缘要求高的键合场景使用。加工方法精密磨削:采用高精度磨床与合适磨料,对工具进行精细磨削,可精确控制尺寸精度,如刃口角度、表面平整度等,实现微米级甚至更高精度加工。电火花加工:通过精确控制放电能量实现微纳级材料去除,用于塑造复杂形状部位,如精细刃口、特殊凹槽等,能达到较高的形状精度和表面质量。化学机械抛光:结合化学腐蚀与机械研磨,可有效去除加工过程中产生的微小划痕等,极大提高工具表面光洁度,利于键合操作。离子束加工:以离子束轰击材料实现原子级精度加工,能提升关键部位表面光洁度和形状精度,且避免机械应力损伤。微泰利用飞秒激光高速螺旋钻削技术、ELID及各种精密加工机床,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。上海安宇泰环保科技有限公司引线键合中铜线具有较好的导热和导电性能,由于铜的易氧化性,镀钯铜线在封装行业中使用较多。四川铝线引线键合Wire Bonding Tool
劈刀的内部通道尺寸、刀刃对线材的夹持和引导能力等需要与线材的直径、材质等特性相适配。广东超硬合金引线键合针
选择适合自身需求的半导体引线键合工具,可从以下几方面考量:###工艺适配明确采用球形还是楔形键合工艺。球形键合需关注形成球形端工具的精度;楔形键合则看重刃口质量与角度设计是否契合操作要求。###材料特性考虑引线材质,如金线较软,工具要能妥善处理以防损伤;铜线较硬,工具需有足够强度。同时顾及焊盘材质与尺寸,硬材质焊盘选刚性工具,小尺寸焊盘用高精度工具保证准确键合。###封装要求若对电气性能要求高,选能确保引线与焊盘紧密接触、降低电阻的工具;若产品需承受外力,挑可形成强度键合点的工具。###生产效率与成本追求高效生产可选操作简便、键合速度快的工具;注重成本控制要权衡采购、使用及维护成本,选性价比高的,避免因频繁故障增加总成本。###设备兼容性确保所选工具与现有键合设备在机械、电气接口等方面兼容,能顺利安装使用。微泰利用飞秒激光高速螺旋钻削技术、ELID(电解在线砂轮修正技术)及电火花设备、离子束设备,可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,可以加工各种硬质材料。有问题请联系上海安宇泰环保科技有限公司。广东超硬合金引线键合针