商机详情 -
上海自动化飞秒激光
飞秒激光技术关键技术参数与物理内涵:脉冲宽度:通常在几十到几百飞秒。决定了与物质相互作用的瞬时性。脉冲能量与峰值功率:脉冲能量:单个脉冲携带的能量(微焦到焦耳级)。峰值功率 = 脉冲能量 / 脉冲宽度。可达太瓦至拍瓦,这是产生极端非线性效应的基础。重复频率:每秒钟输出的脉冲个数。从振荡器的MHz(高重频,用于精密加工、成像)到放大器的kHz甚至单次(低重频,用于强场物理)。中心波长与频谱:钛宝石激光器输出近红外(~800nm),也可通过光学参量放大等技术扩展到紫外到中红外波段。指纹模组涉及到飞秒激光加工的环节有:晶圆划片、芯片切割、盖板切割、FPC软板外形切割钻孔等。上海自动化飞秒激光
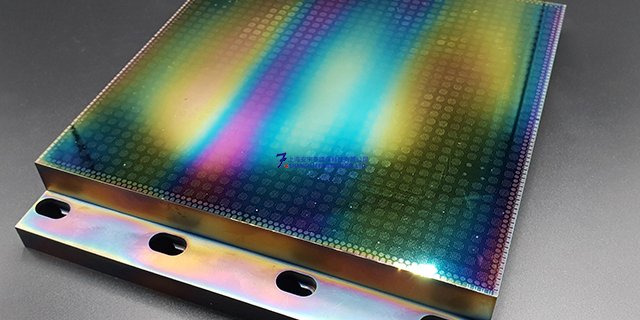
飞秒激光技术脉冲能量与峰值功率的极限挑战突破:啁啾脉冲放大技术(CPA,获2018年诺贝尔物理学奖)是根本性突破。它使飞秒激光的峰值功率达到了 “拍瓦”级(10^15瓦),聚焦后的光强超过太阳中心强度。意义:开启了强场物理与激光粒子加速等前沿研究,为产生阿秒脉冲、激光核聚变等提供了可能。脉冲宽度向“阿秒”进军突破:飞秒激光作为驱动源,通过高次谐波产生等技术,已能稳定产生 “阿秒”脉冲(1阿秒=10^-18秒)。意义:开启了 “阿秒科学” 新纪元,使得直接观测原子内电子的超快运动成为现实,这是人类对微观世界时间尺度的认知。上海工业飞秒激光精密喷嘴与一般的MCT钻孔不同,飞秒激光加工具有热处理后易于加工孔的优点。
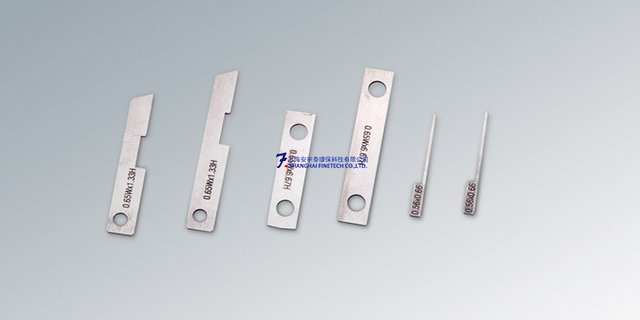
飞秒激光是一种脉冲持续时间在飞秒量级的超短脉冲激光。它不是连续的光束,而是一连串能量较高、时间极短的“光针”。属于非线性吸收。在较高的峰值功率密度下,材料同时吸收多个光子,电子被瞬间激发,原子间的键结被直接破坏,材料直接从固态转变为等离子体态并瞬间汽化消散。这个过程发生在皮秒量级,热量根本来不及向周围传导。飞秒激光是一种“更快的激光”,它通过驾驭光在时间维度的极限,为我们打开了一扇全新的大门。并将持续在未来科技中扮演关键角色。
这是飞秒激光成熟和广泛的应用之一。精密微纳加工与工业制造,脆性材料加工:在蓝宝石玻璃(手机屏幕、摄像头保护盖)、特种玻璃、陶瓷上钻孔、切割、刻划。无崩边、无裂纹,良品率高。金属微加工:为航空发动机叶片制作好的的激光诱导周期表面结构,降低阻力;制造精密燃油喷嘴微孔;支架切割。透明材料内部三维加工:利用其非线性效应,在焦点处发生作用,可以在透明材料(如玻璃、晶体)内部进行选择性改性、写入波导、制作微流道、存储三维数据。这是其他激光无法做到的。太阳能电池:用于晶硅太阳能电池的选择性掺杂和边缘隔离。由于能量沉积时间极短,因此飞秒激光可以在没有热效应的情况下进行加工。
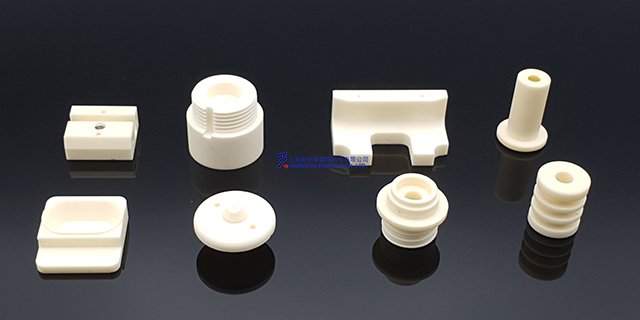
飞秒激光与其他激光(如纳秒激光)的关键区别, 加工效果:质量与精度纳秒激光:副作用明显:产生熔渣、毛刺、重铸层(熔化的材料重新凝固)、微裂纹。热影响区大:改变了材料性能,可能导致变形。精度受限:热扩散限制了小特征尺寸。飞秒激光:“干净”的烧蚀:边缘清晰锐利,几乎没有热影响区。无重铸层和微裂纹:材料直接升华,没有液态相。超高精度:加工区域可小于聚焦光斑,实现亚微米甚至纳米级加工。可加工透明材料内部:利用非线性效应,只有在焦点处功率密度足够高时才会被吸收并改性,从而在透明材料(如玻璃)内部进行三维雕刻或制造光波导。飞秒激光器属于脉冲振荡激光器, 被定位为脉冲宽度约为 100 fs(飞秒)的激光器。自动化飞秒激光薄膜芯片
飞秒激光切割可针对柔性PET、PI材料或玻璃、硅片基材上的镀层刻蚀、划线、切割,不伤及基材。上海自动化飞秒激光
飞秒激光与精密加工关键技术考量与挑战精度把控:需要纳米精度级的运动平台(空气轴承、压电平台)。焦点把控:使用高数值孔径物镜和高精度Z轴,确保焦点尺寸和位置稳定。偏振与脉冲整形:通过把控激光的偏振态和时域/空域波形,可以进一步优化加工质量(如获得更圆的孔、更光滑的侧壁)。加工效率:飞秒激光单脉冲去除的材料量极少,是 “用时间换精度”。提升效率的途径:提高重复频率(从kHz到MHz)、使用多光束并行加工、开发智能扫描路径算法。成本:飞秒激光器本身成本高,配套的超精密平台和系统也非常昂贵。适用于高附加值产品(如医疗设备、航空航天部件、消费电子)和原型研发。工艺开发复杂性:需要针对每一种材料和具体应用,优化一整套参数:波长、脉冲能量、重复频率、扫描速度、脉冲重叠率等。这是一个需要大量实验和经验的“Know-How”过程。上海自动化飞秒激光