商机详情 -
山东风机变频控制柜加工
随着科技的不断进步,控制柜也在不断发展和创新。未来,控制柜将朝着智能化、网络化、集成化和绿色化的方向发展。智能化控制柜将具备更强大的数据处理和决策能力,能够根据设备的运行状态和环境变化自动调整控制策略,实现更加精细和高效的控制。网络化控制柜将通过互联网技术实现远程监控、诊断和维护,使设备的管理更加便捷和高效。集成化控制柜将把更多的功能集成在一起,减少设备的体积和占地面积,提高设备的集成度和可靠性。绿色化控制柜将更加注重节能和环保,采用更加高效的节能技术和环保材料,降低能源消耗和环境污染。同时,随着人工智能、大数据、物联网等新兴技术的不断发展,控制柜将与这些技术深度融合,为工业自动化和智能建筑等领域带来更多的创新应用和发展机遇。未来的控制柜将成为推动工业和社会发展的重要力量。在新能源领域,电气柜协调光伏逆变器与储能系统,提升绿电利用率。山东风机变频控制柜加工
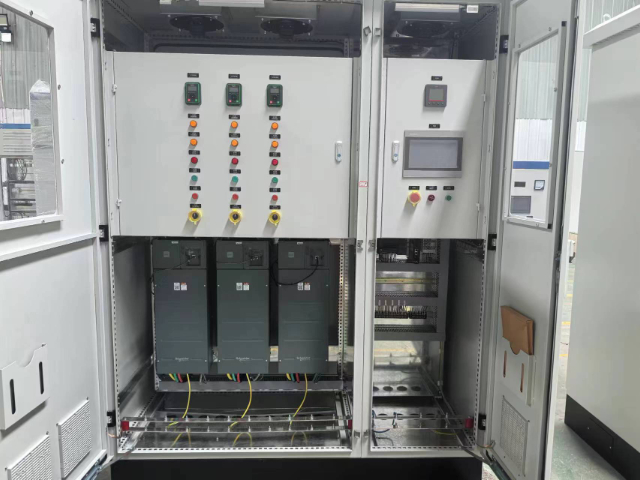
控制柜的内部结构遵循“功能分区、强弱分离”的原则,通常分为电源区、控制区与输出区。电源区位于柜体顶部,包含进线断路器、滤波器及变压器,负责将外部电源转换为设备所需电压等级,并通过滤波器消除电网干扰;控制区位于中部,是PLC、HMI(人机界面)、中间继电器等中心元件的集中区域,通过导轨安装实现模块化组合,便于后期扩展与维护;输出区位于底部,包含接触器、热继电器及端子排,负责将控制信号转换为执行机构的动作指令,并通过端子排实现外部设备连接。布线方面,强电线路(如电机电源线)采用粗线径电缆,沿柜体两侧走线槽固定;弱电线路(如传感器信号线)则使用屏蔽线缆,通过扎带捆扎并远离强电区域,以减少电磁干扰。此外,柜内预留20%-30%的冗余空间,为未来元件增设或线路改造提供便利。山东风机变频控制柜加工稳定可靠的控制柜是保障生产连续性的关键设备。
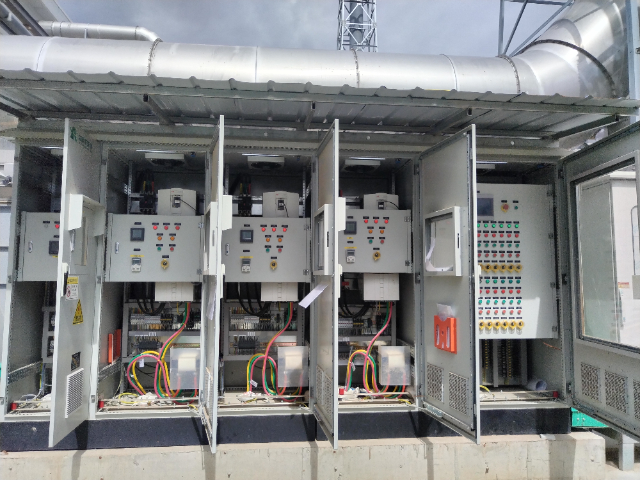
硬件装配完毕只是“躯干”的完成,编程则为其注入“灵魂”。自动化工程师使用相应的编程软件(如TIA Portal、GX Works等)为PLC编写控制逻辑,通常采用梯形图(LAD)、结构化文本(ST)等语言,实现复杂的连锁、循环、计时和计算功能。同时,为变频器、驱动器设置参数,并为HMI触摸屏设计直观的监控画面。下载程序后,便进入调试阶段:首先在厂内进行FAT(工厂验收测试),模拟现场信号,逐一测试每一个I/O点、每一项控制功能(如电机正反转、报警连锁)是否正常,排除软件逻辑错误和硬件接线故障。调试成功后,控制柜被运至现场进行SAT(现场验收测试),连接真实设备后进行很终的系统联调与优化,确保其能完美融入实际生产工艺,并 often 需对操作和维护人员进行培训。
控制柜的电磁兼容性(EMC)设计旨在减少电磁干扰(EMI)对系统的影响,同时避免自身成为干扰源。干扰来源包括电源谐波、电机启停产生的瞬态电压及无线通信设备辐射。抑制措施可分为屏蔽、滤波与接地三类。屏蔽设计通过金属柜体(如钢板厚度≥1.5mm)形成法拉第笼,阻挡外部电磁场侵入;对于高频干扰(如变频器产生的10kHz~1MHz噪声),需在柜门缝隙处加装导电橡胶条,确保屏蔽连续性。滤波设计通过在电源输入端安装EMI滤波器,抑制传导干扰;例如,某注塑机控制柜采用共模电感与X/Y电容组合滤波器,将电源线噪声从50dBμV降至30dBμV以下。接地设计是EMC的中心,需遵循“单点接地”原则,将设备外壳、屏蔽层及信号地通过低阻抗路径连接至接地排,避免地环路干扰。例如,在PLC控制柜中,信号地与功率地需通过磁珠隔离,防止电机启停产生的地电位波动影响模拟量输入精度。此外,线缆布局需遵循“强电与弱电分离、高频与低频分离”原则,将动力电缆与信号电缆间距保持在30cm以上,或通过金属桥架分层敷设。安全稳定控制柜,保障可靠,护航前行。
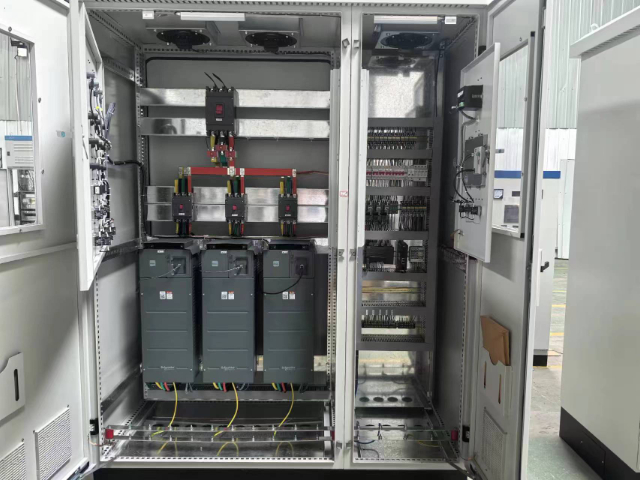
控制柜的维护策略分为预防性维护与预测性维护两类。预防性维护基于时间或运行次数制定计划,例如每季度清理柜内灰尘、检查端子紧固度,每年更换老化元件(如电容、风扇)。预测性维护则通过传感器实时监测柜内温度、振动及绝缘电阻等参数,结合大数据分析预测故障发生概率。例如,某汽车工厂焊装线控制柜安装了温度传感器与振动传感器,当柜内温度连续3小时超过55℃或振动加速度超过0.3g时,系统自动触发预警,提示运维人员检查风扇或减震装置。故障诊断需结合电气原理图与现场现象综合分析。常见故障包括电源故障(如断路器跳闸)、控制故障(如PLC输出无信号)及通信故障(如Modbus总线中断)。诊断流程通常为:先检查电源指示灯与HMI显示状态,确认供电是否正常;再通过万用表测量关键点电压(如24VDC),定位断路或短路位置;很终利用PLC编程软件(如STEP7)查看故障代码,结合程序逻辑分析控制逻辑错误。例如,某注塑机控制柜出现“模板不动作”故障,经检查发现热继电器动作,进一步分析为电机过载,很终通过调整加减速时间参数解决问题。紧凑型电气柜节省空间,适用于电梯、机器人等对安装尺寸要求高的场景。山东风机变频控制柜加工
控制柜的通讯接口丰富,方便与其他设备连接。山东风机变频控制柜加工
汽车生产线的焊接控制柜采用了水冷散热系统,能在焊接电流达到1000A时保持内部元件温度不超过50℃。内部的焊接时序控制模块精确到毫秒级,确保每个焊点的通电时间误差不超过±2ms,保证焊接强度的一致性。柜内的机器人协调模块能同步控制6台焊接机器人的运动轨迹,避免发生碰撞干涉。柜门的安全联锁装置与生产线急停系统相连,一旦柜门打开,所有设备会立即停止运行,防止人员接触高压部件。系统还能自动记录每台车的焊接参数,形成可追溯的质量档案。山东风机变频控制柜加工