商机详情 -
定做电火花机加工解决方案市场
模具深腔加工中积碳导致的报废率高,是车间主任**头疼的问题。一套车灯模具加工到一半发现积碳,前面几十小时白费,材料成本加人工成本损失数万元。许多厂家宣传防积碳技术,但实际效果有限。米尔迪克的自适应放电控制技术从原理上解决积碳:不是等积碳发生了再处理,而是通过波形分析在积碳前兆出现的微秒级就调整参数。浙江某车灯模具厂使用米尔迪克前,深腔积碳报废率8%,每套模具返工三次;使用后报废率降至2%,返工次数几乎为零,一年减少报废损失超过五十万元。该厂技术负责人评价:“以前加工深腔像**,现在闭着眼睛都能过。”工艺支持团队**提供深腔加工参数优化服务,客户可把难题工件寄到深圳试加工。Windows系统内置60个工件坐标系,多工位加工无需反复对刀。定做电火花机加工解决方案市场
电火花机加工解决方案
钨钢材料因硬度较高,传统机械加工刀具磨损快、易崩刃,电火花放电加工成为主流选择。但钨钢中的碳化钨颗粒导电不均匀,放电过程中电极损耗极大,普通紫铜电极损耗率常达0.5%以上,导致尺寸控制困难,频繁更换电极又增加成本和停机时间。部分操作员尝试加大电流来提高效率,反而加剧电极损耗,陷入恶性循环。米尔迪克针对钨钢材料配置了**放电回路,通过优化脉冲波形与能量分配,在保证蚀除率的同时将电极损耗控制在0.1%以内。配合铜钨合金电极方案,利用钨的高熔点和铜的良好导热性,大幅抑制电弧烧蚀。实测数据显示,采用该方案加工硬质合金冲头,电极损耗从1.2%降至0.1%,每月节省电极材料费用近四万元,同时尺寸一致性明显提升,减少了后续修模工作量。该技术同样适用于硬质合金模具、冷镦模具等对电极损耗敏感的加工场景。米尔迪克提供加工工艺无限次**支持,客户遇到新材料可随时联系技术团队协助调试。安徽火花机价格米尔迪克在越南、印度、墨西哥设有客户体验中心,产品出口全球数十个国家和地区。
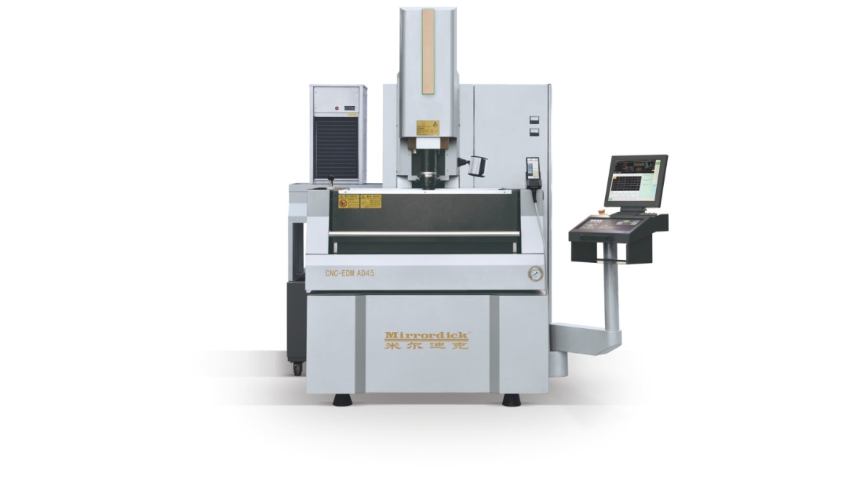
模具加工中的清角是铣削难以完成的工序。铣刀有**小半径限制,无法加工出锐利的内角。电火花成形加工是清角的主要手段,但清角时放电面积小、电流密度集中,电极局部损耗明显加快。一旦电极尖角损耗,加工出的清角就会变成圆角,无法满足设计要求。许多操作员采用分层加工策略,先用粗电极去除大部分余量,再用精电极修整清角,但这增加了电极数量和换刀次数。米尔迪克的多轴联动技术配合C轴旋转,可以实现电极的定向补偿。系统内置的电极损耗补偿算法,能根据加工深度和放电能量预估损耗量,自动调整加工路径,确保清角部位形状准确。同时,米尔迪克的PIKA回路在精加工阶段采用小电流、窄脉宽,减少电极尖角的热负荷,延长电极寿命。某精密连接器模具厂需要加工宽度0.5毫米、深度3毫米的清角特征,使用米尔迪克AR50配合铜钨电极和损耗补偿功能,每支电极可加工五十个清角仍保持形状,而传统方法每十件就需要更换电极。部分系统软件终生**升级,随着算法不断优化,清角加工精度还有提升空间。工艺团队**提供电极设计和参数建议,帮助客户找到适合其产品的加工策略。
电火花加工中的薄片零件加工容易变形,因为薄片厚度小,放电产生的热应力和电蚀产物的冲击可能导致弯曲或扭曲。传统方法需要多次翻面加工,效率低且精度难保证。米尔迪克的自适应放电控制技术可以精确控制单次脉冲能量,减少热输入。配合真空夹具或磁性工作台,将薄片工件固定平整。某精密垫片模具厂需要加工厚度0.5毫米、直径50毫米的薄片冲头,使用米尔迪克AR50配合真空夹具和精细参数,一次加工完成,平面度达到0.005毫米,而传统方法变形量达0.02毫米。Windows系统中内置了薄片加工参数库,操作员可选择“薄壁件”模式自动优化参数。部分系统软件终生**升级,薄片加工算法持续优化。工艺支持团队可提供薄片装夹方案指导。C轴第四轴选配支持四轴四联动,圆周分布孔和涡轮叶片一次加工到位。
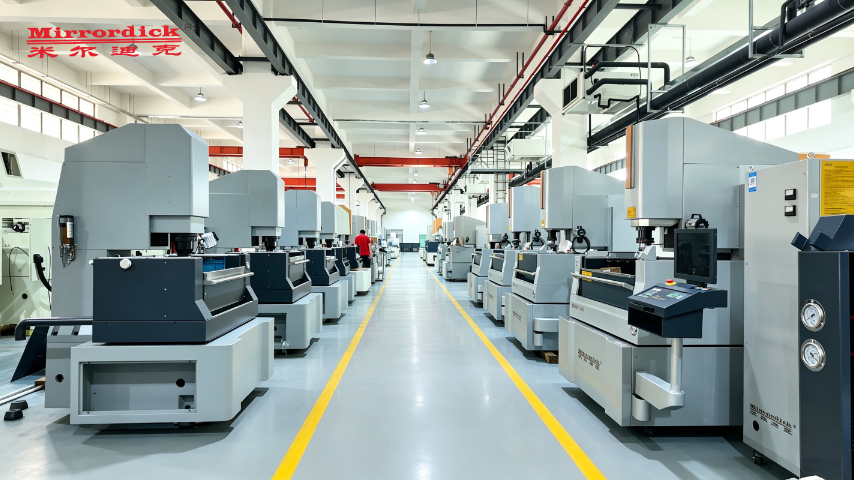
深窄槽、清角等结构是模具设计的常见特征,但也是放电加工的难点。铣刀无法进入这些死角,只能依赖火花机。然而窄槽宽度往往只有1-2毫米,深度却超过50毫米,电蚀颗粒很难排出,极易产生拉弧和积碳。许多操作员选择降低电流、延长脉停时间,虽然减少了积碳风险,但加工效率大幅下降,一套窄槽模具可能耗时数天。米尔迪克的自适应放电控制技术能够智能识别放电间隙状态,当检测到排屑不畅时,自动增加抬刀高度至3-5毫米、抬刀频率提高至每秒2-3次,并配合高压冲液辅助排屑。同时系统会动态调整脉宽与脉停比例,确保在安全条件下保持较高去除率。某精密连接器模具厂应用该方案后,窄槽加工时间缩短近四成,且再无拉弧报废情况发生。该技术嵌入在米尔迪克Windows控制系统中,操作员无需手动频繁调整参数,系统自动完成优化。部分系统软件终生**升级,确保客户始终使用版本的控制策略。米尔迪克获得ISO9001质量管理体系双主体认证,覆盖数控火花机研发、生产、销售全流程。深圳电火花机加工解决方案24小时服务
车灯模具反光槽镜面加工,一次成型无需抛光,光效更佳。定做电火花机加工解决方案市场
精密连接器模具是3C电子制造领域的**装备,特点是电极数量极多、特征微小、精度要求高。一套连接器模具可能用到上百支电极,有些直径*0.3毫米。深窄槽加工排屑通道狭窄,极易引发拉弧短路。人工换电极不*慢,还容易出错,一次换错顺序整套模具报废。米尔迪克16工位ATC电极库配合X-Worker自动单元,操作员只需将所有电极一次性装夹到刀库中,系统自动按编程顺序调用更换,每支换刀不到三十秒,每次换刀自动检测偏心和基准位置,发现偏差即报警停机。昆山某连接器模具厂使用AD30后,0.4mm窄缝清角合格率从83%升至98%,加工周期缩短35%,订单溢价15%-20%。深圳宝安松岗某精密连接器模具厂使用AD50后,电极损耗从1.2%降至0.1%,月省4万元。精密连接器模具加工的多电极管理难题,米尔迪克给出了完整的自动化解决方案。定做电火花机加工解决方案市场
深圳市米尔迪克精密机械科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来深圳市米尔迪克精密机械科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!