商机详情 -
智能电火花机加工解决方案答疑解惑
米尔迪克AMR系列双牛头火花机(AM120R至AM300R)采用龙门式双牛头结构,搭载两套完全**的数控系统,两个机头可分别设置加工参数、**运行,互不干扰,可同步完成同一模具的粗加工与精修工序。AM180R工作台尺寸2000×1000mm,比较大工件重量8000kg,机床重量14000kg;AM200R工作台尺寸2500×1200mm,比较大工件重量12000kg,加工液槽内部尺寸3460×1800×850mm;AM250R比较大工件重量14000kg,机床重量20000kg;AM300R比较大可加工3200×1200mm、承重17吨,机床重量24000kg。在深圳宝安石岩某汽车模具厂的保险杠模具加工项目中,传统单头设备加工单套保险杠模具需160小时,采用米尔迪克AMR双牛头机型后,两个机头分工协作,加工时长压缩至85小时,交期缩短近一半。双头加工效率是单头的2倍以上,大型覆盖件模具加工周期缩短约46%。配合X-Worker自动化单元与ATC电极库,夜班无需专人值守,设备有效产能提升30%-40%。石墨打钢加工效率高达1030mm³/min,粗加工阶段快速去除余量。智能电火花机加工解决方案答疑解惑
电火花机加工解决方案
米尔迪克AR系列(AR50/AR65)定位于中**精密模具加工机型,配置***升级,适配复杂结构、高要求的精密工件高光镜面加工,比较好表面粗糙度可达Ra0.1μm。AR50工作台尺寸700×450mm,X/Y/Z轴行程500×400×300mm,机床重量5500kg,储液箱容积300L;AR65工作台尺寸850×600mm,X/Y/Z轴行程650×450×350mm,机床重量6500kg,储液箱容积400L。AR系列适合光学透镜、汽车车灯反光件、**消费电子外壳等对光洁度要求较高的模具加工。搭载PIKA-Pro超精镜面放电回路,搭配十级逐级精修工艺,表面纹路均匀无定向反光差,配合火花油恒温控制与全轴误差补偿技术,长周期加工的多腔模具一致性优异,注塑成品透光率偏差小于0.5%。在深圳宝安石岩某汽车车灯模具厂的应用中,引入AR50镜面火花机后,模具镜面效果达到光学级标准,顺利进入某新势力车企合格供应链,单套模具订单溢价25%以上。江门电火花机加工解决方案技术指导精密齿轮模具内螺纹一次成型,通止规检测全部合格。
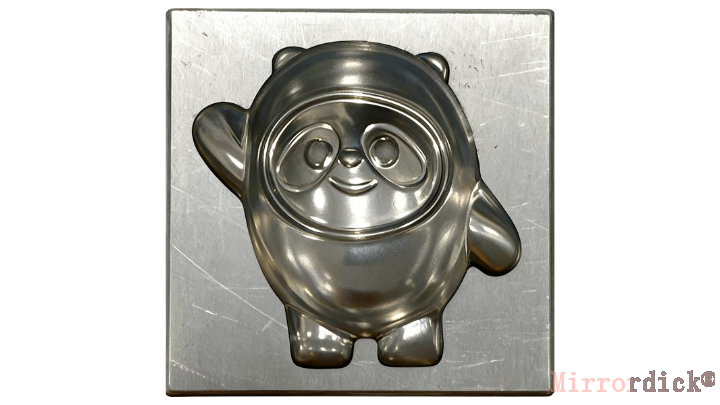
压铸模具(铝合金、锌合金压铸件模具)材料常为H13、SKD61等热作模具钢,硬度高、导热差。放电加工热量易积聚局部,导致电极损耗不均和表面变质层过厚。变质层(白层)硬度高、脆性大,可能含微裂纹,直接影响模具寿命。一体化压铸推动超大型压铸模具需求激增,一体化压铸模具长超2米、重超10吨,型腔深度和壁厚变化幅度极大。米尔迪克AM系列牛头机搭载自研1ms自适应防积碳算法,可每秒数千次采集放电波形,1毫秒内动态调整电流、脉宽与抬刀参数,有效控制热量积聚与变质层。宁波北仑某压铸模具厂使用AM120后,12吨压铸模具一次装夹完成,周期从100小时压缩到60小时,报废率从15%降至1.2%以下。深腔压铸模具加工中的热量积聚与变质层控制,米尔迪克提供了从设备到工艺的系统性方案。
火花加工中的多工件同时加工可以提升批量生产效率。米尔迪克的工作台面积大,可以同时装夹多个工件,配合ATC电极库和自动分**能,实现连续加工。Windows系统支持多工件坐标系的**管理,操作员可以分别为每个工件设定加工参数和电极顺序。某连接器模具厂需要批量加工六十个相同的镶件,使用米尔迪克AR50配合多工件装夹和ATC,一次装夹十五个工件,系统自动依次加工,夜班无人值守,第二天上班即完成全部加工,效率比单件加工提高了三倍。部分系统软件终生**升级,多工件管理功能持续增强。工艺支持团队可提供多工件夹具设计建议。昆山某连接器模具厂使用米尔迪克AD30后,0.4mm窄缝清角合格率从83%升至98%。
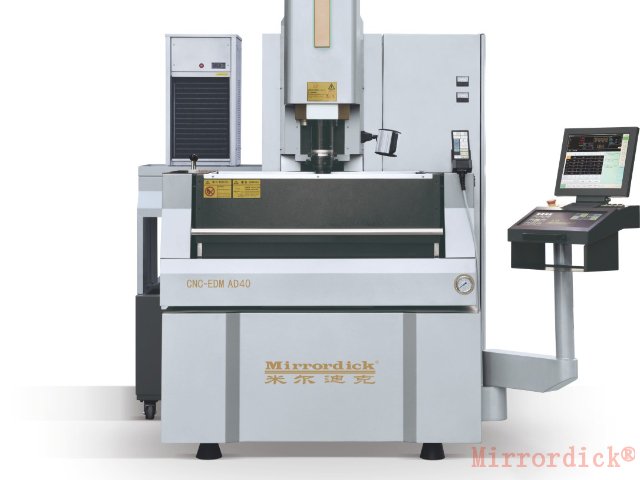
电火花加工中的过切和欠切补偿是保证尺寸精度的必要手段。电极在放电过程中会损耗,导致加工出的型腔尺寸比电极尺寸小(欠切)。同时,放电间隙也会影响**终尺寸。操作员需要根据经验调整补偿值,但不同材料、不同参数的补偿值差异很大。米尔迪克的Windows系统内置了补偿值数据库,根据电极材料、工件材料、放电电流、加工深度等参数自动推荐补偿值,并在加工过程中实时调整。某模具厂在加工一套深腔模具时,系统自动补偿了电极损耗和放电间隙,**终型腔尺寸与设计值偏差在0.005毫米以内,而手动补偿时偏差经常超过0.02毫米。部分系统软件终生**升级,补偿值数据库会持续丰富。工艺支持团队可帮助客户建立针对自家产品的补偿值档案。米尔迪克火花机定位精度5-6μm/300mm,重复定位精度2-3μm,满足精密模具要求。韶关自动化电火花机加工解决方案
ATC电极库可选配4工位或16工位,自动换电极,夜班从此无需专人值守!智能电火花机加工解决方案答疑解惑
米尔迪克自研的毫秒级自适应放电控制技术,可实现每秒数千次的放电波形实时采集,一旦检测到异常放电状态,可在1毫秒内动态调整电流、脉宽与抬刀参数,主动打散积碳、恢复正常放电。针对深腔、窄槽、薄壁等易积碳场景,系统自动增加抬刀高度至3-5毫米、抬刀频率提高至每秒2-3次,并配合高压冲液辅助排屑。在深圳宝安石岩某医疗模具厂的骨科植入物模具量产中,模具型腔深度达42mm、**窄骨位*0.8mm,传统设备加工报废率长期维持在15%左右。采用米尔迪克设备配合防积碳算法后,加工报废率降至1.2%。对于医疗精密模具镜面加工这类高要求场景,单批次材料与工时浪费大幅减少,客户顺利通过了医疗行业的严苛供应商审核。浙江某车灯模具厂使用该技术后,深腔骨位55mm、宽1.2mm的工件一次加工到位,加工时间从22小时降到16小时。智能电火花机加工解决方案答疑解惑
深圳市米尔迪克精密机械科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同深圳市米尔迪克精密机械科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!