商机详情 -
数控电火花机加工解决方案批发厂家
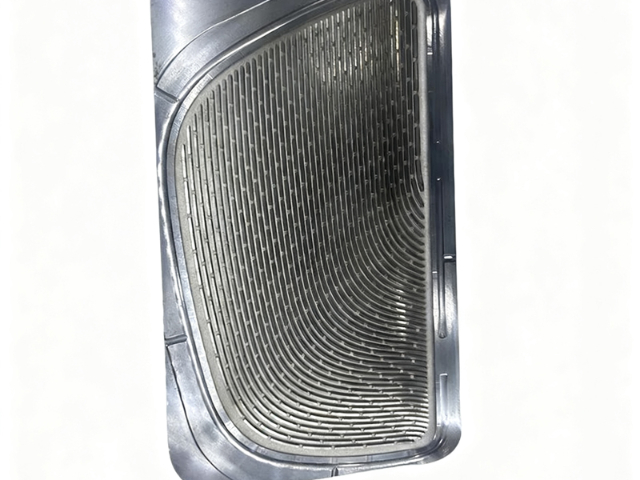
米尔迪克A系列标准镜面机(A30/A40/A45)定位入门级高性价比镜面机型,出厂标配即可稳定做到Ra≤0.1μm镜面精度,无需客户额外加价选配**放电模块,直接降低了镜面火花机采购门槛。A30工作台尺寸600×400mm,比较大工件重量500kg,机床重量2200kg;A40比较大工件重量600kg,机床重量3500kg;A45比较大工件重量700kg,机床重量3800kg。A系列适配通用塑胶模具、压铸模、五金模具的基础镜面加工,是中小模具厂替代传统普通火花机、升级镜面加工能力的优先。在东莞长安某家电面板模具厂的实际应用中,原先使用普通火花机加工的空调面板模具,放电后需安排***抛光师傅作业10小时以上,且棱边细节容易抛损。更换米尔迪克A40镜面火花机后,型腔放电完成后直接达到高光镜面效果,抛光工序缩减80%以上,单套模具交付周期缩短60%,每月可节省抛光人工成本超4万元。客户反馈深圳做镜面火花机的厂家不少,但能稳定做到免抛光的并不多,米尔迪克全系标配确实降低了家电高光面板模具加工的门槛。多轴联动功能可实现横向加工、45度倾斜加工和倒扣加工,复杂结构一次成型。数控电火花机加工解决方案批发厂家
电火花机加工解决方案
电火花加工中,表面出现不规则麻点或小坑是常见问题。这些缺陷轻则需要返工抛光,重则导致工件报废。许多操作员会归咎于电极材料或机床精度,但实际上麻点的成因往往更复杂。加工液过滤纸芯堵塞长时间未更换,导致加工液中悬浮大量微小的电蚀颗粒和碳渣。这些杂质进入放电间隙,成为二次放电的诱发点,在工件表面留下随机分布的麻点。另一个容易被忽略的原因是冲油方式不当,深孔加工时采用正冲方式会将颗粒推向孔底,越积越多,形成麻点集中区。米尔迪克的技术团队在客户现场诊断中发现,超过一半的麻点问题是由过滤系统维护不当引起的。米尔迪克镜面火花机采用交换式纸芯过滤器,更换方便,建议每两周检查一次过滤纸芯状态。系统还具备加工液清洁度监测功能,当压差超过设定值时自动提示更换。对于冲油问题,米尔迪克的Windows控制系统提供多种冲油模式选择,操作员可根据加工深度和电极形状灵活切换。米尔迪克数控电火花机加工解决方案标准米尔迪克火花机具备断电记忆功能,意外停电后从中断点继续加工。
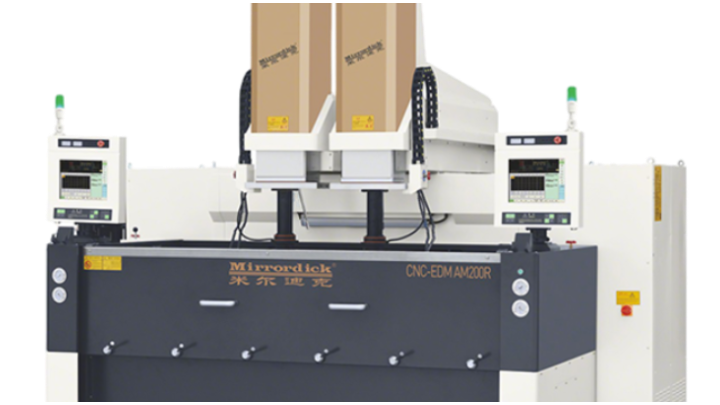
电火花加工的经济性分析需要综合考虑设备采购成本、电极成本、加工效率、能耗、人工成本、软件升级费用、工艺支持费用等因素。许多模具厂只看裸机价格,忽视了长期使用成本。以一套中型镜面火花机为例,八年使用周期中,进口品牌的软件升级费用可能累计三至五万元,工艺咨询费用四至十六万元,而米尔迪克提供部分系统软件终生**升级和工艺无限次**支持,*此两项即可节省七至二十一万元。再加上电极损耗0.1%带来的材料节省、≤Ra0.1μm镜面效果省去的抛光人工、能耗降低15%-20%节省的电费,综合算下来,米尔迪克在八年周期内可为客户节省超过九十万元。某模具厂老板表示,当初选择米尔迪克不是因为价格低,而是算过这笔账后发现长期使用更划算。米尔迪克提供详细的经济性分析报告,客户可联系销售获取针对自身工况的测算。
重庆璧山青杠一家摩托覆盖件模具厂,此前全用进口设备,单台超百万,扩产资金压力大;进口备件川渝调货常要等一周以上,停机一次损失超10万元。采购3台米尔迪克AD50镜面火花机后,加工精度和镜面效果替代大部分进口设备,采购成本只有进口机的三分之一左右。80%工艺问题远程解决,故障等待时间比进口设备短约60%。设备标配Ra≤0.1μm镜面,摩托外观件、车灯模具基本满足要求。针对川渝区域做远程运维+备件前置,常用备件西南仓24小时内发出,工艺支持不限次数**。客户反馈:“国产镜面火花机能替代进口吗?在这里的答案是:大部分场景可以。”顺利承接了东南亚出口订单。米尔迪克镜面机**指标接近进口中端设备,采购价大概是同规格进口机的1/3,**性能对标进口中端设备,为川渝地区模具企业提供了高性价比的国产替代选择。“一次客户,终身服务”是米尔迪克对每一位用户的郑重承诺。
天津空港一家覆盖件模具厂,主营保险杠、翼子板等大型覆盖件模具。大型模具加工周期长、夜班人工成本高,产能难以满足京津冀车企订单需求。引入米尔迪克AMR双牛头火花机后,最大支持17吨承重、3200×1200mm行程,搭配X-Worker自动化单元实现24小时无人值守,夜班不用专人值守,大型模具加工周期缩短约40%,设备直接接入工厂MES系统,管理效率提升30%。天津备件仓覆盖华北区域,远程运维解决大部分非硬件问题。AMR双牛头火花机最大支持17吨承重、3200×1200mm行程,搭配X-Worker自动化单元实现24小时无人值守加工,设备原生支持MES对接。对于京津冀协同发展中的汽车模具配套企业,这套方案有效解决了大型模具加工效率瓶颈与夜班用工难题。冷镦模具深孔加工,C轴旋转配合自适应抬刀,排屑顺畅无比。张家界电火花机加工解决方案大概费用
米尔迪克火花机支持铜打钢、石墨打钢、铜钨打硬质合金等十一种材料组合工艺。数控电火花机加工解决方案批发厂家
电火花加工中的过切和欠切补偿是保证尺寸精度的必要手段。电极在放电过程中会损耗,导致加工出的型腔尺寸比电极尺寸小(欠切)。同时,放电间隙也会影响**终尺寸。操作员需要根据经验调整补偿值,但不同材料、不同参数的补偿值差异很大。米尔迪克的Windows系统内置了补偿值数据库,根据电极材料、工件材料、放电电流、加工深度等参数自动推荐补偿值,并在加工过程中实时调整。某模具厂在加工一套深腔模具时,系统自动补偿了电极损耗和放电间隙,**终型腔尺寸与设计值偏差在0.005毫米以内,而手动补偿时偏差经常超过0.02毫米。部分系统软件终生**升级,补偿值数据库会持续丰富。工艺支持团队可帮助客户建立针对自家产品的补偿值档案。数控电火花机加工解决方案批发厂家
深圳市米尔迪克精密机械科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来深圳市米尔迪克精密机械科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!