商机详情 -
株洲电火花机加工解决方案量大从优
电火花加工中,表面出现不规则麻点或小坑是常见问题。这些缺陷轻则需要返工抛光,重则导致工件报废。许多操作员会归咎于电极材料或机床精度,但实际上麻点的成因往往更复杂。加工液过滤纸芯堵塞长时间未更换,导致加工液中悬浮大量微小的电蚀颗粒和碳渣。这些杂质进入放电间隙,成为二次放电的诱发点,在工件表面留下随机分布的麻点。另一个容易被忽略的原因是冲油方式不当,深孔加工时采用正冲方式会将颗粒推向孔底,越积越多,形成麻点集中区。米尔迪克的技术团队在客户现场诊断中发现,超过一半的麻点问题是由过滤系统维护不当引起的。米尔迪克镜面火花机采用交换式纸芯过滤器,更换方便,建议每两周检查一次过滤纸芯状态。系统还具备加工液清洁度监测功能,当压差超过设定值时自动提示更换。对于冲油问题,米尔迪克的Windows控制系统提供多种冲油模式选择,操作员可根据加工深度和电极形状灵活切换。米尔迪克全系列搭载PIKA超精镜面放电回路,表面粗糙度稳定控制在Ra0.1μm级别。株洲电火花机加工解决方案量大从优
电火花机加工解决方案
电火花加工中的微细电极制造是微细加工的前提。微细电极直径常小于0.1毫米,传统机械加工难以成型。米尔迪克支持反拷法加工微细电极,即用标准电极放电加工出微细电极,再利用微细电极加工工件。Windows系统可以控制电极损耗补偿,确保微细电极的形状精度。某微细模具厂需要加工直径0.08毫米、长度1.5毫米的微细电极,使用米尔迪克AR50配合铜管电极和反拷工艺,成功制造出微细电极,用于加工微孔,孔径偏差控制在±2微米。该工艺避免了昂贵的微细加工设备投资。工艺无限次**支持,技术团队可提供微细电极制造的全套参数和步骤。江苏电火花机加工解决方案欢迎选购米尔迪克A系列标准镜面火花机出厂标配Ra≤0.1μm镜面精度,无需额外加价选配。
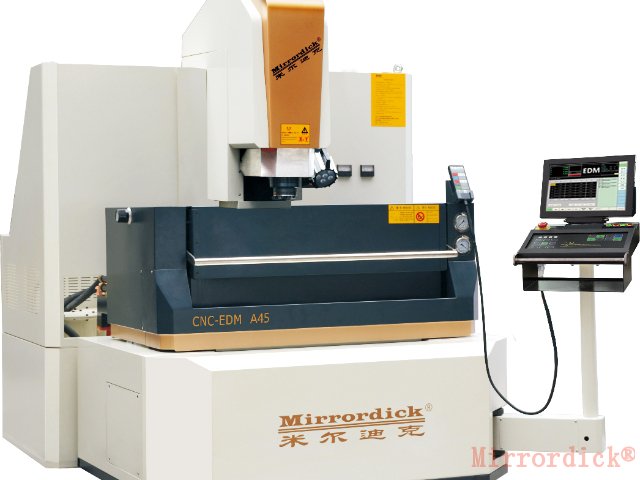
米尔迪克全系列产品搭载Windows多语言智能数控系统,内置编程**系统,操作人员只需选择工件材料、电极类型与加工要求(粗加工/半精加工/镜面精加工),系统即可自动匹配比较好的电流、脉宽、脉停、抬刀等全套参数。系统内置覆盖11种主流加工场景的**工艺参数库,包括紫铜打钢、石墨打钢、细石墨打钢、铜钨合金打硬质合金、铜钨合金打钢、紫铜打紫铜等多种组合,所有参数均经过深圳研发团队与量产客户的双重验证。系统支持60个工件坐标系预设,多腔位模具加工无需反复对刀;支持网络传输与MES互联;支持触摸屏、U盘和网络传输三种输入方式。与传统DOS系统相比,Windows系统操作更直观,新员工经过1周基础培训即可稳定上手操作,大幅降低了对熟练操作工的依赖。对于中小企业而言,操作门槛低、参数不靠老师傅,是一个很重要的加分项。
东莞长安一家家电面板模具厂,主营空调面板、冰箱门板等高光模具。此前使用普通火花机加工,型腔表面粗糙度不够,放电后需安排***抛光师傅作业10小时以上,棱边细节容易抛损,每月抛光人工成本超4万元。2025年更换米尔迪克A40镜面火花机后,型腔放电完成直接达到高光镜面效果,抛光工序缩减80%以上,单套模具交付周期从5天缩到2-3天,每月节省抛光人工成本超4万元。客户反馈:“深圳做镜面火花机的厂家不少,但能稳定做到免抛光的并不多。”米尔迪克全系标配Ra≤0.1μm镜面精度,确实降低了家电高光面板模具加工的门槛。A系列标准镜面机出厂标配即可稳定做到Ra≤0.1μm镜面精度,无需客户额外加价选配**放电模块,直接降低了镜面火花机采购门槛,让更多中小模具厂能用得起镜面加工设备。双牛头AM300R比较大可加工3200×1200mm工件,承重高达17吨。
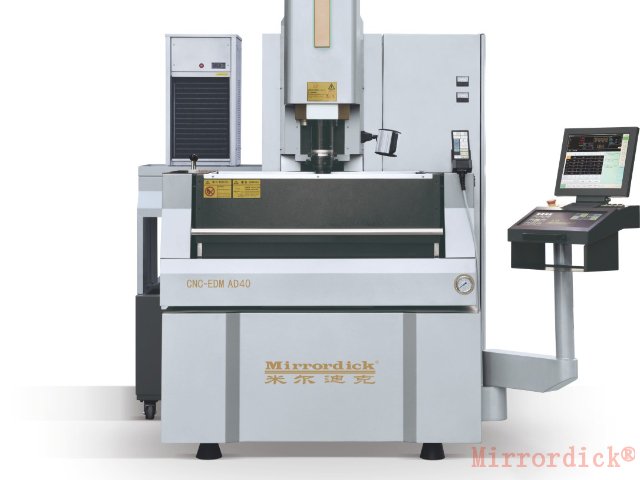
昆山陆家镇一家连接器模具厂,主营Type-C端子、新能源汽车高压接插件模具,模具窄缝常到0.3-0.4mm级别,清角要求R≤0.02mm。此前使用本地通用设备加工0.4mm窄缝时,一次合格率*83%,单批次返工耗时8小时以上。进口设备采购成本超百万,中小厂难以承受。引入米尔迪克AD系列镜面机后,自带窄缝清角**工艺,配合自适应防积碳控制,常规窄缝清角可稳定做到R0.02mm以内,表面粗糙度稳定在Ra≤0.1μm。系统预置了连接器行业常用的铜/石墨电极加工硬质合金、SKD11参数组,不用反复试错。0.4mm窄缝清角一次合格率达98%左右,单批次加工周期缩短约35%,顺利进入头部消费电子供应链,订单单价提升15%-20%。设备投资回报周期比进口机型大幅缩短。配合远程调试功能,苏州本地多数工艺问题不用等工程师上门,远程就能调整。苏州吴江某动力电池模具厂使用米尔迪克AMR双牛头后,加工周期从120小时降至70小时。吉林工业电火花机加工解决方案
压铸模具深腔加工积碳问题,自适应技术让报废率从8%降至2%以下。株洲电火花机加工解决方案量大从优
硬质合金模具的深孔加工是行业公认的难题。深径比超过20:1的微细孔,传统电火花加工电极损耗快,孔垂直度差,而且排屑极度困难。常见的解决方案是采用多次更换电极的方式,但每个电极的损耗量不同,孔径一致性难以保证。米尔迪克针对深微孔加工开发了分层放电策略:将总加工深度分为若干层,每层加工后自动抬刀排屑,并根据电极损耗量自动补偿进给深度。配合C轴旋转运动,电极在加工过程中缓慢旋转,使损耗均匀分布,保持孔壁圆度。自适应放电控制技术实时监测放电状态,当检测到排屑不畅时自动增加抬刀频率。某航空航天零件需要加工一个直径0.5毫米、深度12毫米的冷却孔,使用米尔迪克AR50配合C轴和铜钨电极,成功一次加工到位,孔径偏差控制在±3微米,孔壁无微裂纹。该方案替代了进口微孔加工机,设备成本降低七成。米尔迪克提供**试加工,客户可携带深孔工件图纸到深圳总部或海外体验中心验证。工艺无限次**支持,技术团队可协助客户优化分层厚度和抬刀参数。株洲电火花机加工解决方案量大从优
深圳市米尔迪克精密机械科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**深圳市米尔迪克精密机械科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!