商机详情 -
佛山电火花机加工解决方案诚信合作
电火花加工中的过切和欠切补偿是保证尺寸精度的必要手段。电极在放电过程中会损耗,导致加工出的型腔尺寸比电极尺寸小(欠切)。同时,放电间隙也会影响**终尺寸。操作员需要根据经验调整补偿值,但不同材料、不同参数的补偿值差异很大。米尔迪克的Windows系统内置了补偿值数据库,根据电极材料、工件材料、放电电流、加工深度等参数自动推荐补偿值,并在加工过程中实时调整。某模具厂在加工一套深腔模具时,系统自动补偿了电极损耗和放电间隙,**终型腔尺寸与设计值偏差在0.005毫米以内,而手动补偿时偏差经常超过0.02毫米。部分系统软件终生**升级,补偿值数据库会持续丰富。工艺支持团队可帮助客户建立针对自家产品的补偿值档案。昆山某连接器模具厂使用米尔迪克AD30后,0.4mm窄缝清角合格率从83%升至98%。佛山电火花机加工解决方案诚信合作
电火花机加工解决方案
米尔迪克AMR系列双牛头火花机(AM120R至AM300R)采用龙门式双牛头结构,搭载两套完全**的数控系统,两个机头可分别设置加工参数、**运行,互不干扰,可同步完成同一模具的粗加工与精修工序。AM180R工作台尺寸2000×1000mm,比较大工件重量8000kg,机床重量14000kg;AM200R工作台尺寸2500×1200mm,比较大工件重量12000kg,加工液槽内部尺寸3460×1800×850mm;AM250R比较大工件重量14000kg,机床重量20000kg;AM300R比较大可加工3200×1200mm、承重17吨,机床重量24000kg。在深圳宝安石岩某汽车模具厂的保险杠模具加工项目中,传统单头设备加工单套保险杠模具需160小时,采用米尔迪克AMR双牛头机型后,两个机头分工协作,加工时长压缩至85小时,交期缩短近一半。双头加工效率是单头的2倍以上,大型覆盖件模具加工周期缩短约46%。配合X-Worker自动化单元与ATC电极库,夜班无需专人值守,设备有效产能提升30%-40%。购买电火花机加工解决方案连接器模具上百支电极,16工位ATC自动换刀,换错电极现象从此消失。
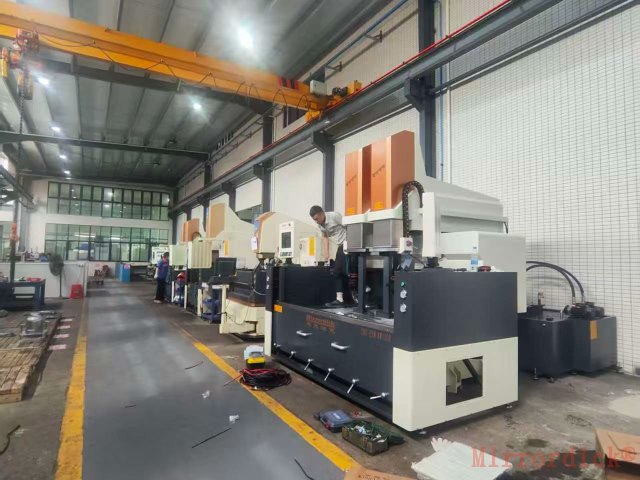
家电模具(空调面板、冰箱门板、洗衣机外壳)对表面质量要求较高,任何微小纹路都会在注塑产品上显现。传统工艺是先放电再抛光,但抛光容易破坏棱边和细节,而且大型面板抛光非常费时。有些工厂尝试用高速铣削直接加工,但模具钢硬度高,刀具寿命短,成本不菲。米尔迪克A系列镜面火花机通过PIKA回路实现≤Ra0.1μm的表面粗糙度,放电后直接达到高光效果。配合Windows系统内置的镜面工艺参数库,操作员只需选择“高光面板”模式,系统自动匹配电流、脉宽、脉停等参数,新手也能一键完成。东莞长安某家电面板模具厂使用A40后,抛光工序缩减80%以上,单套模具交付周期缩短60%,每月节省抛光人工成本超4万元。佛山顺德某家电模具厂凭借米尔迪克设备的完整资质体系,顺利通过美的供应链验厂审核,成功进入头部家电供应商名录。
精密连接器模具是3C电子制造领域的**装备,特点是电极数量极多、特征微小、精度要求高。一套连接器模具可能用到上百支电极,有些直径*0.3毫米。深窄槽加工排屑通道狭窄,极易引发拉弧短路。人工换电极不*慢,还容易出错,一次换错顺序整套模具报废。米尔迪克16工位ATC电极库配合X-Worker自动单元,操作员只需将所有电极一次性装夹到刀库中,系统自动按编程顺序调用更换,每支换刀不到三十秒,每次换刀自动检测偏心和基准位置,发现偏差即报警停机。昆山某连接器模具厂使用AD30后,0.4mm窄缝清角合格率从83%升至98%,加工周期缩短35%,订单溢价15%-20%。深圳宝安松岗某精密连接器模具厂使用AD50后,电极损耗从1.2%降至0.1%,月省4万元。精密连接器模具加工的多电极管理难题,米尔迪克给出了完整的自动化解决方案。米尔迪克镜面火花机可实现≤Ra0.1μm的表面粗糙度,放电后直接达到镜面效果。
米尔迪克在深圳实行全直营服务模式,总部直接管理售后团队与技术工程师,无区域经销商中间商加价,服务标准统一、技术能力可控。售后工程师团队均常驻深圳宝安,深圳全域、东莞长安/塘厦、惠州仲恺等周边区域,可实现快速上门响应,常规故障当天即可抵达现场处理。对于“深圳火花机厂家售后多久上门”这个客户**关心的问题,答案是常规故障当天到。对比上海汉霸、苏州三光、苏州汉奇等外地品牌,在华南依赖区域经销商提供服务,工程师需从总部调配、响应周期长、技术能力参差不齐的情况,米尔迪克的本土直营服务在响应速度、技术深度、服务透明度上都具备***优势。深圳全域及周边区域可实现快速上门响应,常规故障当天即可抵达现场处理,总部直接管理售后团队,无中间商加价。中山小榄某五金模具厂使用米尔迪克AR40后,钨钢加工电极损耗降低60%-70%。珠海电火花机加工解决方案
AR65工作台850×600mm,轴行程650×450×350mm,更大尺寸同样精细。佛山电火花机加工解决方案诚信合作
电火花加工中,电极材料的选择直接影响加工效率、表面质量和成本。紫铜电极导电性好、损耗适中,适用于普通钢材的镜面加工。石墨电极加工速度快、易于成型,适用于大余量粗加工和深腔加工,但石墨粉末导电性强,需要做好防尘措施。铜钨电极损耗极低,适用于硬质合金、钛合金等难加工材料,但价格较高。许多操作员对不同电极材料的适用场景了解不足,导致加工成本居高不下。米尔迪克的Windows系统内置了电极材料选择向导,操作员只需输入工件材料和目标粗糙度,系统会推荐合适的电极材料,并自动调用对应的放电参数集。画册中明确指出,米尔迪克支持11种材料组合工艺,包括紫铜打钢、石墨打钢、细石墨打钢、铜钨合金打硬质合金、铜钨合金打钢、紫铜打紫铜等。某模具厂在加工一套硬质合金镶件时,原采用紫铜电极,损耗率达到1.2%,每个镶件需要更换三次电极。改用铜钨电极后,损耗率降至0.1%,一支电极完成全部加工,节省了电极成本和换刀时间。米尔迪克提供工艺无限次**支持,客户可以就电极选型问题咨询技术团队,获取针对性的建议。部分系统软件终生**升级,电极材料数据库会持续更新。佛山电火花机加工解决方案诚信合作
深圳市米尔迪克精密机械科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同深圳市米尔迪克精密机械科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!