商机详情 -
库存电火花机加工解决方案工厂直销
粉末冶金模具通常采用钨钢或硬质合金制造,利用放电加工成形复杂的型腔和异形孔。这类材料硬度高、脆性大,机械加工极易产生崩裂。电火花加工虽然不受硬度影响,但粉末冶金模具往往有尖角、窄槽等微细特征,放电过程中电极损耗对精度影响***。更棘手的是,粉末冶金材料中含有大量碳化物颗粒,放电时碳析出严重,容易导致加工液污染和电极粘结。米尔迪克针对粉末冶金模具开发了复合加工策略:粗加工阶段采用石墨电极,利用其加工速度快、成本低的优势快速去除余量;精加工阶段切换至铜钨电极,利用其低损耗特性保证尖角和窄槽的尺寸精度。自适应放电控制系统会根据加工阶段自动切换参数集,并在检测到加工液污染时提示更换过滤纸芯。某硬质合金模具厂加工一套冷镦模,型腔中有宽度0.3毫米、深度1.5毫米的窄槽,使用米尔迪克AR50配合铜钨电极和**参数,成功加工出合格模具,电极*损耗0.1毫米,而传统方法损耗超过0.3毫米。米尔迪克提供工艺无限次**支持,客户可以咨询技术团队关于电极材料选择、参数设置等问题。米尔迪克获得ISO9001质量管理体系双主体认证,覆盖数控火花机研发、生产、销售全流程。库存电火花机加工解决方案工厂直销
电火花机加工解决方案
硬质合金(钨钢)放电加工电极损耗大、效率低,困扰着许多精密零件制造商。钨钢中的碳化钨颗粒导致放电不稳定,普通紫铜电极损耗常超过1%,每加工几毫米就要换电极,尺寸一致性差。米尔迪克针对钨钢开发了**放电回路,配合铜钨合金电极,将电极损耗控制在0.1%以内。东莞某精密零件厂加工钨钢冲头,原来每支电极只能加工三个零件,改用米尔迪克方案后一支电极可加工三十个零件,电极材料成本降低七成,加工效率提升四成。客户表示:“钨钢加工不再是瓶颈,敢接更多订单了。”米尔迪克提供**试加工,客户可提供钨钢样品和图纸验证效果。部分系统软件终生**升级,钨钢加工参数库持续更新工业电火花机加工解决方案米尔迪克镜面火花机可实现≤Ra0.1μm的表面粗糙度,放电后直接达到镜面效果。
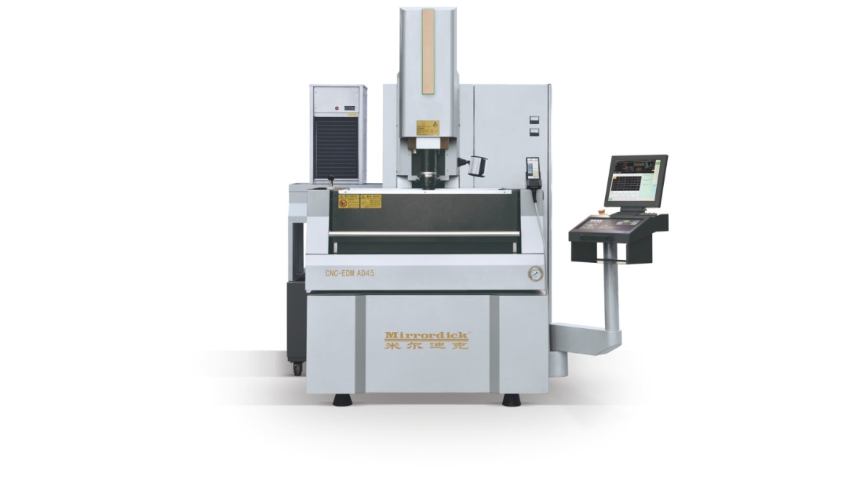
米尔迪克研发团队由多年从事放电研究的***人士组成,同时与多所**高校**教授联合组成项目课题组。制造团队由从事机床制造30多年的总工程师领衔。深厚的技术底蕴和丰富的经验使米尔迪克在放电加工技术上一直处于行业前沿。深圳与河源双主体合计持有近30项计算机软件著作权,覆盖数控火花机智能控制系统、加工参数管理系统、自动对刀校准系统、远程运维平台、生产数据采集系统等全链路数字化模块。**Windows数控系统完全自主研发,不存在第三方技术绑定与授权限制,可根据珠三角客户的实际生产需求快速定制功能、迭代优化。不同于很多厂商依赖外购系统、功能升级需等待原厂排期的模式,米尔迪克深圳研发团队可直接响应客户的定制化需求。例如针对东莞模具厂常用的多腔模批量加工场景,专门优化了参数批量复制、型腔自动分中等功能,设备MES互联能力也更贴合数字化车间要求。
石墨电极因其加工速度快、易于成型、成本相对较低,在电火花粗加工和深腔加工中广泛应用。但石墨材料在加工过程中会产生导电粉尘,如果防护不当,粉尘会进入机床电气部件、导轨和丝杠,造成短路或加速磨损。许多模具厂没有专门隔离石墨加工区域,导致整个车间受到污染。米尔迪克的画册中明确要求安装环境应远离石墨加工设备,并采取防尘措施。米尔迪克火花机本身采用密封电气柜和正压防护设计,减少粉尘侵入。对于必须加工石墨电极的客户,米尔迪克建议使用**石墨加工中心,并配备吸尘装置。某模具厂将石墨电极加工区域与放电加工区域分开,并在火花机电气柜进风口加装高效过滤器,设备故障率降低了六成。工艺支持团队**提供车间布局建议,帮助客户优化生产环境。部分系统软件终生**升级,客户可以通过软件查看设备内部温度、粉尘传感器数据,提前预警。3C数码摄像头模具镜面效果,肉眼无纹路,注塑产品清晰度超越预期。
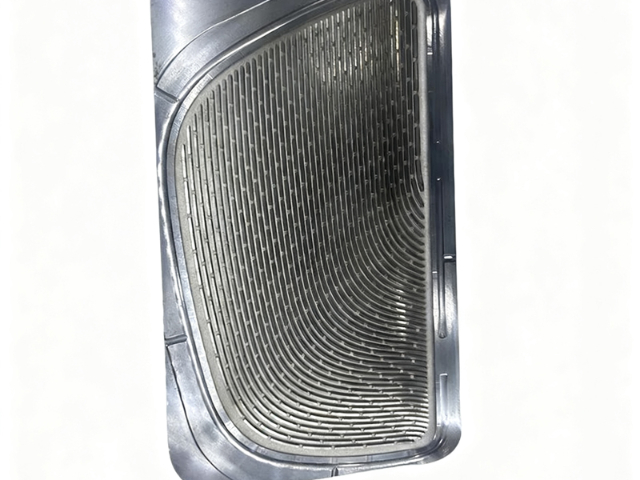
冷镦模具用于制造螺丝、螺母等紧固件,工作条件恶劣,模具材料通常选用硬质合金或粉末高速钢。冷镦模具的型腔具有深孔、多台阶、细长等特征,且要求表面光洁度高以减少摩擦和粘料。机械加工难以满足如此复杂的内腔形状,电火花成形加工是主要方法。但冷镦模具的深孔加工中,排屑极度困难,电极损耗快,加工效率低。米尔迪克的牛头机系列专为中大型模具设计,高刚性床身能够承受深孔加工时的轴向力。配合C轴旋转,可以实现螺旋电极轨迹,帮助排屑。自适应放电控制技术在深孔加工时自动增加抬刀高度和频率,保证电蚀颗粒排出。某紧固件模具厂需要加工一套长度80毫米、直径6毫米、带内六角头的冷镦冲头,使用米尔迪克AM80配合铜钨电极和**参数,成功在十二小时内完成加工,电极损耗*0.08毫米,加工表面粗糙度≤Ra0.1μm,满足了冷镦时对光滑内腔的要求。米尔迪克提供**工艺测试,客户可携带冷镦模具图纸到深圳总部或海外体验中心进行试加工验证。米尔迪克AMR双牛头火花机大的可加工3200×1200mm工件,最大承重17吨。工业电火花机加工解决方案收费
深圳宝安某汽车模具厂使用米尔迪克AMR双牛头后,保险杠模具周期从160小时降至85小时。库存电火花机加工解决方案工厂直销
米尔迪克AMR系列双牛头火花机(AM120R至AM300R)采用龙门式双牛头结构,搭载两套完全**的数控系统,两个机头可分别设置加工参数、**运行,互不干扰,可同步完成同一模具的粗加工与精修工序。AM180R工作台尺寸2000×1000mm,比较大工件重量8000kg,机床重量14000kg;AM200R工作台尺寸2500×1200mm,比较大工件重量12000kg,加工液槽内部尺寸3460×1800×850mm;AM250R比较大工件重量14000kg,机床重量20000kg;AM300R比较大可加工3200×1200mm、承重17吨,机床重量24000kg。在深圳宝安石岩某汽车模具厂的保险杠模具加工项目中,传统单头设备加工单套保险杠模具需160小时,采用米尔迪克AMR双牛头机型后,两个机头分工协作,加工时长压缩至85小时,交期缩短近一半。双头加工效率是单头的2倍以上,大型覆盖件模具加工周期缩短约46%。配合X-Worker自动化单元与ATC电极库,夜班无需专人值守,设备有效产能提升30%-40%。库存电火花机加工解决方案工厂直销
深圳市米尔迪克精密机械科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**深圳市米尔迪克精密机械科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!