商机详情 -
上海电火花机加工解决方案有几种
买火花机不能只看参数数字,要看背后的东西。***个指标是表面粗糙度≤Ra0.1μm,但要看“稳不稳”——批量生产时温度变化、电极损耗、排屑条件都会影响表面质量。米尔迪克PIKA回路实时闭环控制,连续加工50件表面波动在0.02μm以内。第二个指标是电极损耗0.1%,但要看“什么材料下”——硬质合金上普通火花机损耗可能飙到1%以上。米尔迪克针对钨钢、钛合金有**放电回路,配合铜钨电极同样做到0.1%损耗。第三个指标是加工效率,要看“粗加工还是精加工”——米尔迪克石墨打钢1030mm³/min,铜打钢500mm³/min,粗精都公开。第四个指标是自动化,要看“能帮你省几个人”——X-Worker自动单元才是真正的无人化,夜班从2人减到0人。第五个指标是售后服务,要看“长期要花多少钱”——米尔迪克部分系统软件终生**升级,工艺支持无限次**,8年省10万+。苏州吴江某动力电池模具厂使用米尔迪克AMR双牛头后,加工周期从120小时降至70小时。上海电火花机加工解决方案有几种
电火花机加工解决方案
米尔迪克总部与研发中心坐落于深圳宝安燕罗,整机量产基地位于河源高新区。深圳总部承担样机展示、工艺调试、售后技术支持职能,河源基地负责标准化量产与大单交付,形成“深圳火花机源头厂家直供+河源量产”的双主体运营模式。深圳全域、东莞长安/虎门/塘厦、佛山顺德等珠三角**制造区域,均处于米尔迪克的本土化服务圈内。客户可随时预约上门试机、现场验厂,订单交付与售后响应效率远高于外地品牌。米尔迪克在深圳实行全直营服务模式,总部直接管理售后团队与技术工程师,无区域经销商中间商加价,服务标准统一、技术能力可控。售后工程师团队均常驻深圳宝安,深圳全域及周边区域可实现快速上门响应,常规故障当天即可抵达现场处理。总部设中心备件仓,储备伺服电机、精密导轨、放电电路板等全品类**备件,珠三角**区域实现4小时备件送达,珠三角其他区域24小时内送达,大幅减少客户停机损失。数控电火花机加工解决方案生产厂家大连某出口模具厂使用米尔迪克CE认证设备后,顺利通过海外客户验厂审核。
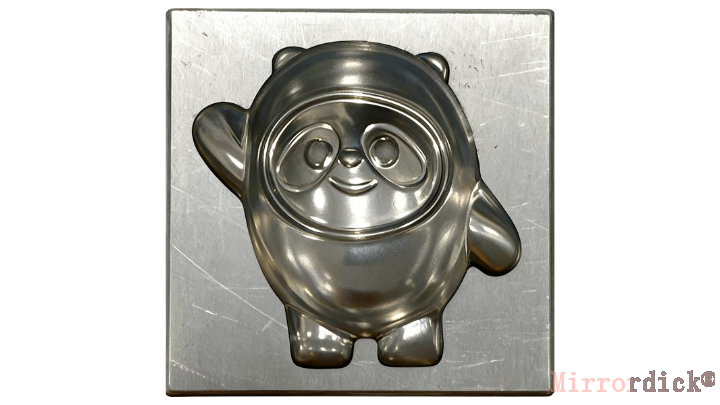
米尔迪克研发团队由多年从事放电研究的***人士组成,同时与多所**高校**教授联合组成项目课题组。制造团队由从事机床制造30多年的总工程师领衔。深厚的技术底蕴和丰富的经验使米尔迪克在放电加工技术上一直处于行业前沿。深圳与河源双主体合计持有近30项计算机软件著作权,覆盖数控火花机智能控制系统、加工参数管理系统、自动对刀校准系统、远程运维平台、生产数据采集系统等全链路数字化模块。**Windows数控系统完全自主研发,不存在第三方技术绑定与授权限制,可根据珠三角客户的实际生产需求快速定制功能、迭代优化。不同于很多厂商依赖外购系统、功能升级需等待原厂排期的模式,米尔迪克深圳研发团队可直接响应客户的定制化需求。例如针对东莞模具厂常用的多腔模批量加工场景,专门优化了参数批量复制、型腔自动分中等功能,设备MES互联能力也更贴合数字化车间要求。
多腔模具、连接器模具往往需要数十甚至上百支电极完成放电加工。人工换电极不*耗时,还容易发生顺序错误、装夹不到位等问题。一旦换错电极,轻则加工尺寸偏差,重则整套模具报废。夜班操作员疲劳时失误率更高,而招到熟练的夜班师傅越来越难。米尔迪克可选配4工位或16工位ATC电极库,实现自动换电极。操作员只需在加工开始前将所有电极按顺序装夹到刀库中,系统会根据编程顺序自动抓取、更换,每支电极的换刀时间不到三十秒,且绝不会出错。同时,ATC在每次换刀时会自动检测电极偏心和基准位置,发现偏差超差即报警停机,避免“硬干”。某连接器模具厂采用16工位ATC后,夜班从两人减至一人,一年节省人工成本十余万元,换错电极导致的报废从此消失。需要说明的是,ATC只能自动换电极,工件仍需人工装夹。米尔迪克提供后续加装服务,客户可根据实际需求灵活配置。佛山顺德某家电模具厂凭米尔迪克双高新资质顺利通过美的供应链验厂审核。
模具深腔加工时,排屑通道狭窄,电蚀产物容易堆积在放电间隙中。当堆积量超过临界值,会引发异常放电,瞬间高温使加工液分解,碳元素黏附在工件表面形成积碳。积碳一旦发生,放电条件进一步恶化,轻则表面出现麻点需要返工,重则整件报废。许多模具厂操作员对此束手无策,只能频繁停机清理,效率大打折扣。米尔迪克镜面火花机搭载的自适应放电控制技术,能够以微秒级频率实时监测放电波形。正常放电时波形规则,当检测到电压骤降或电流尖峰等积碳前兆时,系统自动降低放电能量、增加停歇时间、调整抬刀策略,待排屑恢复后再逐步回到原始参数。整个过程无需人工干预,有效将积碳发生率降低七成以上。某车灯模具厂使用该技术后,深腔骨位加工从每件返工三次变为一次合格,加工周期缩短近三分之一,操作员不再需要整夜守在机器旁边。该技术已应用于米尔迪克全系列机型,配合部分系统软件终生**升级,客户长期使用成本得到有效控制。米尔迪克AR65火花机工作台850×600mm,X/Y/Z轴行程650×450×350mm,机床重量6500kg。广州电火花机加工解决方案24小时服务
车灯模具反光槽镜面加工,一次成型无需抛光,光效更佳。上海电火花机加工解决方案有几种
深窄槽、清角等结构是模具设计的常见特征,但也是放电加工的难点。铣刀无法进入这些死角,只能依赖火花机。然而窄槽宽度往往只有1-2毫米,深度却超过50毫米,电蚀颗粒很难排出,极易产生拉弧和积碳。许多操作员选择降低电流、延长脉停时间,虽然减少了积碳风险,但加工效率大幅下降,一套窄槽模具可能耗时数天。米尔迪克的自适应放电控制技术能够智能识别放电间隙状态,当检测到排屑不畅时,自动增加抬刀高度至3-5毫米、抬刀频率提高至每秒2-3次,并配合高压冲液辅助排屑。同时系统会动态调整脉宽与脉停比例,确保在安全条件下保持较高去除率。某精密连接器模具厂应用该方案后,窄槽加工时间缩短近四成,且再无拉弧报废情况发生。该技术嵌入在米尔迪克Windows控制系统中,操作员无需手动频繁调整参数,系统自动完成优化。部分系统软件终生**升级,确保客户始终使用版本的控制策略。上海电火花机加工解决方案有几种
深圳市米尔迪克精密机械科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,深圳市米尔迪克精密机械科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!