商机详情 -
株洲库存电火花机加工解决方案
石墨电极因其加工速度快、易于成型、成本相对较低,在电火花粗加工和深腔加工中广泛应用。但石墨材料在加工过程中会产生导电粉尘,如果防护不当,粉尘会进入机床电气部件、导轨和丝杠,造成短路或加速磨损。许多模具厂没有专门隔离石墨加工区域,导致整个车间受到污染。米尔迪克的画册中明确要求安装环境应远离石墨加工设备,并采取防尘措施。米尔迪克火花机本身采用密封电气柜和正压防护设计,减少粉尘侵入。对于必须加工石墨电极的客户,米尔迪克建议使用**石墨加工中心,并配备吸尘装置。某模具厂将石墨电极加工区域与放电加工区域分开,并在火花机电气柜进风口加装高效过滤器,设备故障率降低了六成。工艺支持团队**提供车间布局建议,帮助客户优化生产环境。部分系统软件终生**升级,客户可以通过软件查看设备内部温度、粉尘传感器数据,提前预警。您还在为招不到高级火花机师傅而发愁吗?米尔迪克免编程系统让新人一周上岗。株洲库存电火花机加工解决方案
电火花机加工解决方案
西安阎良一家航空零部件配套厂,承接国产大飞机配件模具订单。此前**模具依赖进口,面临采购受限、售后困难的问题;普通国产设备精度不够,无法满足航空标准。引入米尔迪克AR系列**镜面机后,搭载PIKA-Pro超精镜面放电回路,比较好表面粗糙度稳定达到Ra≤0.1μm,定位精度±5μm,满足航空航天精密要求。设备全系列通过欧盟CE认证,资质完整可查。航空结构件模具精度和镜面效果满足航空标准,顺利通过商飞供应商资质审核,采购成本大幅降低。针对西北区域推出远程运维+西安周边备件前置服务,**软件故障可远程调试解决,硬件故障快速响应。80%非硬件问题远程解决,停机损失减少70%以上。加工精度满足航空**标准,通过**配套供应商审核,为西北**、航空航天模具企业提供了可靠的国产设备选择。株洲库存电火花机加工解决方案米尔迪克深圳总部设中心备件仓,珠三角区域4小时备件送达。
电火花加工中的热变形控制是精密加工的关键。机床床身、工作台、电极、工件在加工过程中都会因温度变化产生热膨胀,导致尺寸漂移。尤其是长时间连续加工时,温升效应累积,尺寸偏差可达0.02毫米以上。米尔迪克采用高刚性铸铁床身和天然大理石工作台(选配),热膨胀系数低,热稳定性好。同时,Windows系统具备热补偿功能,操作员可以输入环境温度和加工液温度,系统会自动计算各轴的热膨胀量,并实时补偿到运动控制中。某精密模具厂在夏季车间温度从25℃升至32℃时,使用热补偿功能后,加工出的工件尺寸波动控制在0.005毫米以内,而无补偿时波动达0.015毫米。部分系统软件终生**升级,热补偿模型持续优化。工艺支持团队可指导客户进行温度测量和补偿参数设置。
米尔迪克AMR系列双牛头火花机(AM120R至AM300R)采用龙门式双牛头结构,搭载两套完全**的数控系统,两个机头可分别设置加工参数、**运行,互不干扰,可同步完成同一模具的粗加工与精修工序。AM180R工作台尺寸2000×1000mm,比较大工件重量8000kg,机床重量14000kg;AM200R工作台尺寸2500×1200mm,比较大工件重量12000kg,加工液槽内部尺寸3460×1800×850mm;AM250R比较大工件重量14000kg,机床重量20000kg;AM300R比较大可加工3200×1200mm、承重17吨,机床重量24000kg。在深圳宝安石岩某汽车模具厂的保险杠模具加工项目中,传统单头设备加工单套保险杠模具需160小时,采用米尔迪克AMR双牛头机型后,两个机头分工协作,加工时长压缩至85小时,交期缩短近一半。双头加工效率是单头的2倍以上,大型覆盖件模具加工周期缩短约46%。配合X-Worker自动化单元与ATC电极库,夜班无需专人值守,设备有效产能提升30%-40%。玩具模具细微纹路加工,纹面参数库一键调用,仿真度较高。
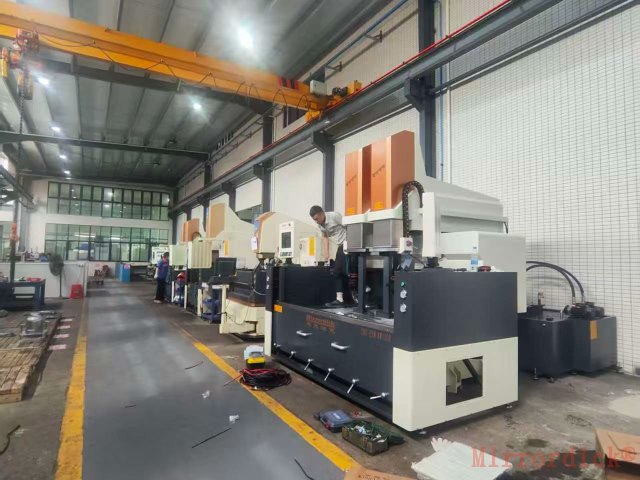
深圳宝安石岩某汽车模具厂,主要承接汽车保险杠、仪表盘等大型覆盖件模具订单。此前使用单头设备加工保险杠模具,一套模具需160小时,交期压力巨大,客户投诉频繁。2025年引入米尔迪克AMR双牛头火花机后,两个机头分工协作,一个头粗加工、另一个头精修,加工时长压缩至85小时,交期缩短近一半。该厂生产负责人反馈:“双牛头不是让我们多花钱,是让我们多接单。以前不敢接的急单,现在敢接了。”配合X-Worker自动化单元与ATC电极库,夜班无需专人值守,设备有效加工时间从每天16小时提升至24小时,夜班人工成本清零。设备直接接入工厂MES系统,生产数据自动上传,管理效率提升30%。AMR双牛头机型采用龙门式双牛头结构,最大支持17吨承重、3200×1200mm行程,两个机头可同步完成粗加工与精修工序,大型覆盖件模具加工效率提升近一倍。粉末冶金硬质合金模具,电极损耗0.1%,尺寸一致性显著提高。株洲库存电火花机加工解决方案
重庆璧山某摩托覆盖件模具厂使用米尔迪克AD50后,采购成本为进口设备的三分之一。株洲库存电火花机加工解决方案
电火花加工的表面变质层(也称白层)是放电热影响的结果。变质层组织与基体不同,硬度高、脆性大,可能含有微裂纹。对于承受交变载荷的模具(如压铸模、冲压模),过厚的变质层会缩短模具寿命。许多火花机加工后变质层厚度达5-10微米,需要后续研磨或化学去除。米尔迪克通过PIKA回路实现精细放电,单次脉冲能量小,热影响区浅,变质层厚度可控制在2微米以内。同时,自适应放电控制技术避免异常放电造成的局部过热,进一步减少变质层不均匀性。某压铸模具厂加工一套铝合金缸体模具,使用米尔迪克AR65配合PIKA回路和恒温装置,加工后变质层厚度均匀,约2微米,无需额外去除即可进行后续抛光。模具寿命达到八万模次,比原有机型提高了两成。部分系统软件终生**升级,客户可以通过软件查看加工参数对变质层厚度的影响。工艺无限次**支持,技术团队可提供变质层检测方法及参数优化建议。株洲库存电火花机加工解决方案
深圳市米尔迪克精密机械科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,深圳市米尔迪克精密机械科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!