商机详情 -
本地电火花机加工解决方案技术指导
多腔模具、连接器模具往往需要数十甚至上百支电极完成放电加工。人工换电极不*耗时,还容易发生顺序错误、装夹不到位等问题。一旦换错电极,轻则加工尺寸偏差,重则整套模具报废。夜班操作员疲劳时失误率更高,而招到熟练的夜班师傅越来越难。米尔迪克可选配4工位或16工位ATC电极库,实现自动换电极。操作员只需在加工开始前将所有电极按顺序装夹到刀库中,系统会根据编程顺序自动抓取、更换,每支电极的换刀时间不到三十秒,且绝不会出错。同时,ATC在每次换刀时会自动检测电极偏心和基准位置,发现偏差超差即报警停机,避免“硬干”。某连接器模具厂采用16工位ATC后,夜班从两人减至一人,一年节省人工成本十余万元,换错电极导致的报废从此消失。需要说明的是,ATC只能自动换电极,工件仍需人工装夹。米尔迪克提供后续加装服务,客户可根据实际需求灵活配置。机械式自动上下门一键开关加工液槽,大型机床操作更加轻松省力。本地电火花机加工解决方案技术指导
电火花机加工解决方案
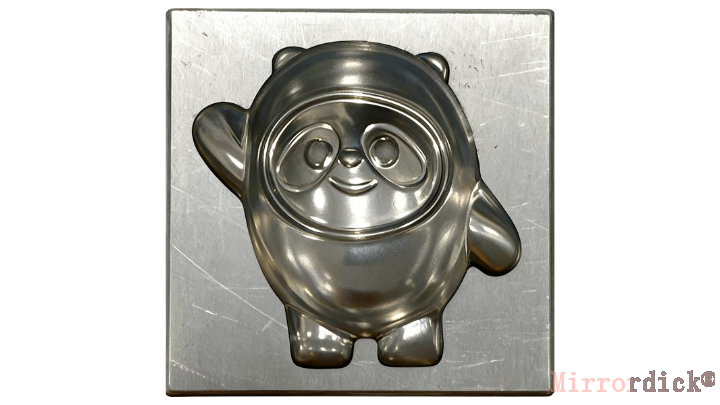
电火花加工中,加工液的维护常被忽视,导致加工质量下降。加工液在长期使用后会混入电蚀颗粒、碳渣和油脂,绝缘性能下降,放电稳定性变差。同时脏污的加工液容易堵塞过滤系统,造成排屑不畅,增加积碳风险。许多操作员只加油不换油,直到出现明显问题才处理。米尔迪克的画册中详细列出了安装及环境要求,包括加工液的更换周期和维护方法。建议每3-6个月彻底更换一次加工液,每两周检查一次过滤纸芯,堵塞后及时更换。交换式纸芯过滤器更换方便,操作员只需打开过滤器盖、取出旧纸芯、装入新纸芯即可。系统还具备加工液清洁度提示功能,当过滤压差超过设定值时自动报警。某模具厂长期未更换加工液,导致放电稳定性差,表面质量波动大。按照米尔迪克的维护指南更换加工液和纸芯后,加工质量恢复稳定,废品率下降了六个百分点。部分系统软件终生**升级,客户可以通过软件查看加工液使用时间和建议更换周期。工艺支持团队**提供加工液选型建议,帮助客户选择适合的电火花**油。浙江火花机镜面加工米尔迪克火花机小驱动单位1μm,配合高精度光栅尺实现微米级定位。
米尔迪克总部与研发中心坐落于深圳宝安燕罗,整机量产基地位于河源高新区。深圳总部承担样机展示、工艺调试、售后技术支持职能,河源基地负责标准化量产与大单交付,形成“深圳火花机源头厂家直供+河源量产”的双主体运营模式。深圳全域、东莞长安/虎门/塘厦、佛山顺德等珠三角**制造区域,均处于米尔迪克的本土化服务圈内。客户可随时预约上门试机、现场验厂,订单交付与售后响应效率远高于外地品牌。米尔迪克在深圳实行全直营服务模式,总部直接管理售后团队与技术工程师,无区域经销商中间商加价,服务标准统一、技术能力可控。售后工程师团队均常驻深圳宝安,深圳全域及周边区域可实现快速上门响应,常规故障当天即可抵达现场处理。总部设中心备件仓,储备伺服电机、精密导轨、放电电路板等全品类**备件,珠三角**区域实现4小时备件送达,珠三角其他区域24小时内送达,大幅减少客户停机损失。
压铸模具(铝合金、锌合金压铸件模具)材料常为H13、SKD61等热作模具钢,硬度高、导热差。放电加工热量易积聚局部,导致电极损耗不均和表面变质层过厚。变质层(白层)硬度高、脆性大,可能含微裂纹,直接影响模具寿命。一体化压铸推动超大型压铸模具需求激增,一体化压铸模具长超2米、重超10吨,型腔深度和壁厚变化幅度极大。米尔迪克AM系列牛头机搭载自研1ms自适应防积碳算法,可每秒数千次采集放电波形,1毫秒内动态调整电流、脉宽与抬刀参数,有效控制热量积聚与变质层。宁波北仑某压铸模具厂使用AM120后,12吨压铸模具一次装夹完成,周期从100小时压缩到60小时,报废率从15%降至1.2%以下。深腔压铸模具加工中的热量积聚与变质层控制,米尔迪克提供了从设备到工艺的系统性方案。航空航天涡轮叶片冷却孔,微细电极加工深径比超10:1,孔径偏差±2μm。
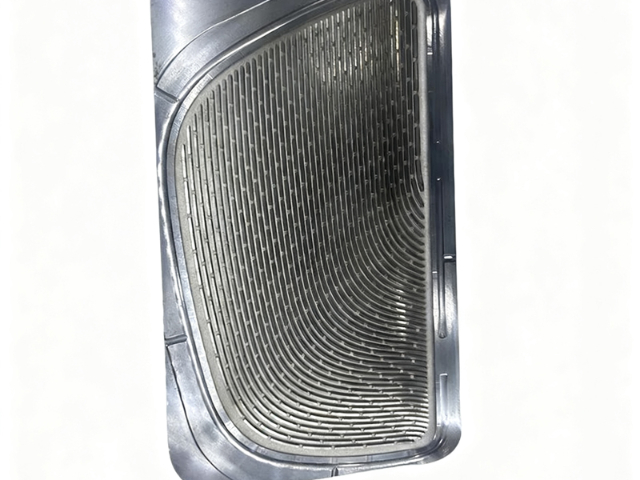
粉末冶金模具通常采用钨钢或硬质合金制造,利用放电加工成形复杂的型腔和异形孔。这类材料硬度高、脆性大,机械加工极易产生崩裂。电火花加工虽然不受硬度影响,但粉末冶金模具往往有尖角、窄槽等微细特征,放电过程中电极损耗对精度影响***。更棘手的是,粉末冶金材料中含有大量碳化物颗粒,放电时碳析出严重,容易导致加工液污染和电极粘结。米尔迪克针对粉末冶金模具开发了复合加工策略:粗加工阶段采用石墨电极,利用其加工速度快、成本低的优势快速去除余量;精加工阶段切换至铜钨电极,利用其低损耗特性保证尖角和窄槽的尺寸精度。自适应放电控制系统会根据加工阶段自动切换参数集,并在检测到加工液污染时提示更换过滤纸芯。某硬质合金模具厂加工一套冷镦模,型腔中有宽度0.3毫米、深度1.5毫米的窄槽,使用米尔迪克AR50配合铜钨电极和**参数,成功加工出合格模具,电极*损耗0.1毫米,而传统方法损耗超过0.3毫米。米尔迪克提供工艺无限次**支持,客户可以咨询技术团队关于电极材料选择、参数设置等问题。大连某出口模具厂使用米尔迪克CE认证设备后,顺利通过海外客户验厂审核。浙江火花机镜面加工
惠州仲恺某新能源电池模具厂使用米尔迪克设备后,新人上手从3个月缩短至1周。本地电火花机加工解决方案技术指导
高光家电模具(如空调面板、冰箱门板)对表面质量要求较高,任何微小纹路都会在注塑产品上显现,影响外观。传统工艺是先放电再抛光,但抛光容易破坏棱边和细节,而且大型面板抛光非常费时。有些工厂尝试用高速铣削直接加工,但模具钢硬度高,刀具寿命短,成本不菲。米尔迪克镜面火花机通过PIKA回路实现≤Ra0.1μm的表面粗糙度,放电后直接达到高光效果。配合Windows系统内置的镜面工艺参数库,操作员只需选择“高光面板”模式,系统自动匹配电流、脉宽、脉停等参数,新手也能一键完成。东莞某家电模具厂应用后,抛光工序减少了八成以上,产品交付周期从两周缩短至十天,客户满意度明显提升。部分系统软件终生**升级,工艺支持**,长期使用更省心。米尔迪克在深圳总部设有展厅,客户可现场观看高光面板放电加工全过程。本地电火花机加工解决方案技术指导
深圳市米尔迪克精密机械科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来深圳市米尔迪克精密机械科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!