商机详情 -
什么电火花机加工解决方案价格
电火花加工中,电极材料的选择直接影响加工效率、表面质量和成本。紫铜电极导电性好、损耗适中,适用于普通钢材的镜面加工。石墨电极加工速度快、易于成型,适用于大余量粗加工和深腔加工,但石墨粉末导电性强,需要做好防尘措施。铜钨电极损耗极低,适用于硬质合金、钛合金等难加工材料,但价格较高。许多操作员对不同电极材料的适用场景了解不足,导致加工成本居高不下。米尔迪克的Windows系统内置了电极材料选择向导,操作员只需输入工件材料和目标粗糙度,系统会推荐合适的电极材料,并自动调用对应的放电参数集。画册中明确指出,米尔迪克支持11种材料组合工艺,包括紫铜打钢、石墨打钢、细石墨打钢、铜钨合金打硬质合金、铜钨合金打钢、紫铜打紫铜等。某模具厂在加工一套硬质合金镶件时,原采用紫铜电极,损耗率达到1.2%,每个镶件需要更换三次电极。改用铜钨电极后,损耗率降至0.1%,一支电极完成全部加工,节省了电极成本和换刀时间。米尔迪克提供工艺无限次**支持,客户可以就电极选型问题咨询技术团队,获取针对性的建议。部分系统软件终生**升级,电极材料数据库会持续更新。加工液恒温装置将油温控制在25±2℃,热变形影响降至极低。什么电火花机加工解决方案价格
电火花机加工解决方案
电火花加工中的热应力会导致模具变形,尤其是薄壁零件和细长零件。放电产生的热量使工件表面温度急剧升高,冷却后又收缩,产生残余拉应力。当残余应力超过材料强度时,工件就会变形甚至开裂。许多火花机加工薄壁零件后,零件出现翘曲或尺寸超差,需要额外整形或报废。米尔迪克的自适应放电控制技术通过优化放电能量分布,减少热量输入。PIKA回路采用窄脉宽、小电流策略,单次脉冲能量低,热影响范围小。配合火花油恒温装置,加工液温度波动控制在±0.5℃以内,工件整体温升小。某精密薄壁件加工厂加工一套壁厚0.8毫米的电子屏蔽罩模具,使用米尔迪克AR50后,工件变形量控制在0.01毫米以内,而原有机型变形量达0.05毫米。工艺无限次**支持,技术团队可协助客户设计薄壁件放电策略,包括加工顺序、电极形状优化等。湖南火花机操作车灯模具反光槽镜面加工,一次成型无需抛光,光效更佳。
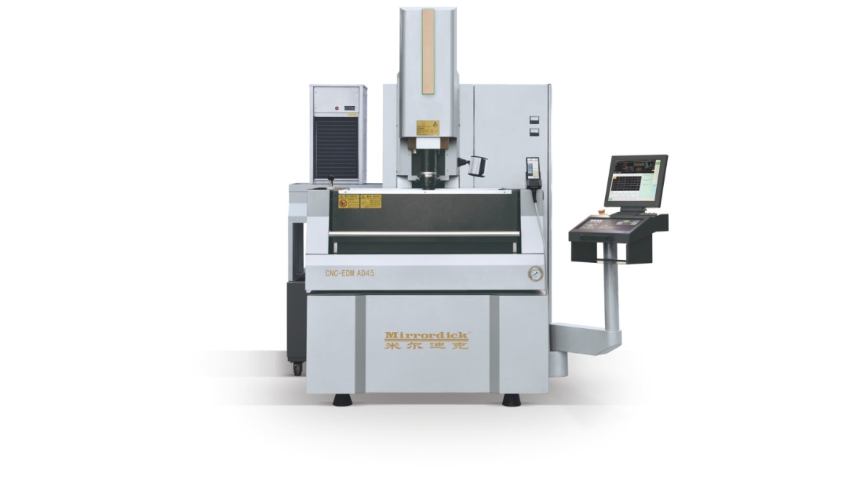
模具加工中的清角是铣削难以完成的工序。铣刀有**小半径限制,无法加工出锐利的内角。电火花成形加工是清角的主要手段,但清角时放电面积小、电流密度集中,电极局部损耗明显加快。一旦电极尖角损耗,加工出的清角就会变成圆角,无法满足设计要求。许多操作员采用分层加工策略,先用粗电极去除大部分余量,再用精电极修整清角,但这增加了电极数量和换刀次数。米尔迪克的多轴联动技术配合C轴旋转,可以实现电极的定向补偿。系统内置的电极损耗补偿算法,能根据加工深度和放电能量预估损耗量,自动调整加工路径,确保清角部位形状准确。同时,米尔迪克的PIKA回路在精加工阶段采用小电流、窄脉宽,减少电极尖角的热负荷,延长电极寿命。某精密连接器模具厂需要加工宽度0.5毫米、深度3毫米的清角特征,使用米尔迪克AR50配合铜钨电极和损耗补偿功能,每支电极可加工五十个清角仍保持形状,而传统方法每十件就需要更换电极。部分系统软件终生**升级,随着算法不断优化,清角加工精度还有提升空间。工艺团队**提供电极设计和参数建议,帮助客户找到适合其产品的加工策略。
模具深腔加工时,排屑通道狭窄,电蚀产物容易堆积在放电间隙中。当堆积量超过临界值,会引发异常放电,瞬间高温使加工液分解,碳元素黏附在工件表面形成积碳。积碳一旦发生,放电条件进一步恶化,轻则表面出现麻点需要返工,重则整件报废。许多模具厂操作员对此束手无策,只能频繁停机清理,效率大打折扣。米尔迪克镜面火花机搭载的自适应放电控制技术,能够以微秒级频率实时监测放电波形。正常放电时波形规则,当检测到电压骤降或电流尖峰等积碳前兆时,系统自动降低放电能量、增加停歇时间、调整抬刀策略,待排屑恢复后再逐步回到原始参数。整个过程无需人工干预,有效将积碳发生率降低七成以上。某车灯模具厂使用该技术后,深腔骨位加工从每件返工三次变为一次合格,加工周期缩短近三分之一,操作员不再需要整夜守在机器旁边。该技术已应用于米尔迪克全系列机型,配合部分系统软件终生**升级,客户长期使用成本得到有效控制。谁说不抛光就不能得到镜面?米尔迪克火花机让您告别手工打磨!
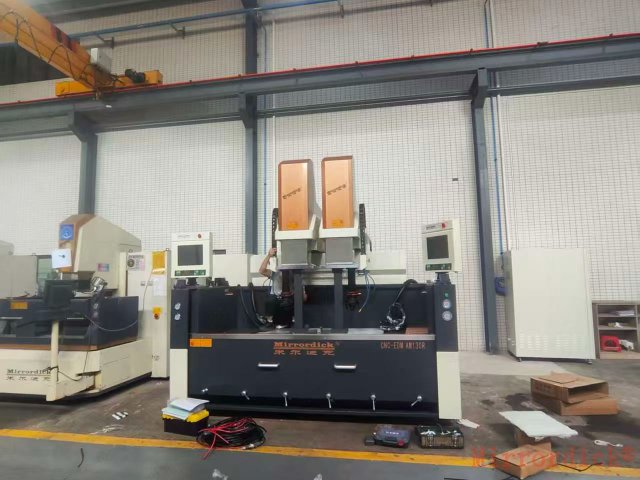
医疗模具的内螺纹加工是技术难点,传统攻丝易断刀且无法加工淬硬钢。电火花螺纹加工需要C轴精确同步,精度要求高。许多火花机虽配备C轴,但同步控制不够精细,螺纹螺距误差大。米尔迪克的四轴四联动技术采用全数字式交流伺服驱动,C轴与Z轴同步精度达±0.001毫米。苏州某医疗模具厂需要加工M3×0.5的内螺纹,材料为淬硬不锈钢,使用米尔迪克AR50配合C轴和铜钨电极,螺纹一次成型,通止规检测合格,表面粗糙度≤Ra0.1μm,无毛刺。该工艺替代了进口设备,单件加工成本降低六成。部分系统软件终生**升级,螺纹加工算法持续优化。客户可寄送工件到米尔迪克进行螺纹试加工。铜打钢加工效率为500mm³/min,精加工与效率完美平衡。常德电火花机加工解决方案品牌排行
Windows系统内置60个工件坐标系,多工位加工无需反复对刀。什么电火花机加工解决方案价格
电火花加工中的石墨电极加工速度快,但石墨粉尘具有导电性,容易引起电气故障。石墨粉尘进入控制柜、驱动器、电源模块后,可能造成短路或散热不良。许多模具厂在石墨电极加工区域没有做有效的防尘隔离,导致火花机故障率上升。米尔迪克的画册中明确要求安装环境应远离石墨加工设备,并建议客户将石墨电极加工与放电加工分区布置。米尔迪克火花机本身采用正压密封电气柜,通过风扇向柜内吹入过滤后的洁净空气,防止粉尘进入。某模具厂将石墨加工中心单独隔离在防尘间内,火花机区域的粉尘浓度降低九成,设备故障率也相应下降。工艺支持团队可提供车间布局优化建议,帮助客户建立防尘管理体系。什么电火花机加工解决方案价格
深圳市米尔迪克精密机械科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**深圳市米尔迪克精密机械科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!