商机详情 -
张家界电火花机加工解决方案标准
电火花加工中,电极材料的选择直接影响加工效率、表面质量和成本。紫铜电极导电性好、损耗适中,适用于普通钢材的镜面加工。石墨电极加工速度快、易于成型,适用于大余量粗加工和深腔加工,但石墨粉末导电性强,需要做好防尘措施。铜钨电极损耗极低,适用于硬质合金、钛合金等难加工材料,但价格较高。许多操作员对不同电极材料的适用场景了解不足,导致加工成本居高不下。米尔迪克的Windows系统内置了电极材料选择向导,操作员只需输入工件材料和目标粗糙度,系统会推荐合适的电极材料,并自动调用对应的放电参数集。画册中明确指出,米尔迪克支持11种材料组合工艺,包括紫铜打钢、石墨打钢、细石墨打钢、铜钨合金打硬质合金、铜钨合金打钢、紫铜打紫铜等。某模具厂在加工一套硬质合金镶件时,原采用紫铜电极,损耗率达到1.2%,每个镶件需要更换三次电极。改用铜钨电极后,损耗率降至0.1%,一支电极完成全部加工,节省了电极成本和换刀时间。米尔迪克提供工艺无限次**支持,客户可以就电极选型问题咨询技术团队,获取针对性的建议。部分系统软件终生**升级,电极材料数据库会持续更新。钛合金、PEEK等难加工材料,米尔迪克已有成熟工艺参数可供调用。张家界电火花机加工解决方案标准
电火花机加工解决方案
电火花加工的经济性分析需要综合考虑设备采购成本、电极成本、加工效率、能耗、人工成本、软件升级费用、工艺支持费用等因素。许多模具厂只看裸机价格,忽视了长期使用成本。以一套中型镜面火花机为例,八年使用周期中,进口品牌的软件升级费用可能累计三至五万元,工艺咨询费用四至十六万元,而米尔迪克提供部分系统软件终生**升级和工艺无限次**支持,*此两项即可节省七至二十一万元。再加上电极损耗0.1%带来的材料节省、≤Ra0.1μm镜面效果省去的抛光人工、能耗降低15%-20%节省的电费,综合算下来,米尔迪克在八年周期内可为客户节省超过九十万元。某模具厂老板表示,当初选择米尔迪克不是因为价格低,而是算过这笔账后发现长期使用更划算。米尔迪克提供详细的经济性分析报告,客户可联系销售获取针对自身工况的测算。江门电火花机加工解决方案24小时服务AR50机型工作台尺寸700×450mm,轴行程500×400×300mm,中小模具理想选择。
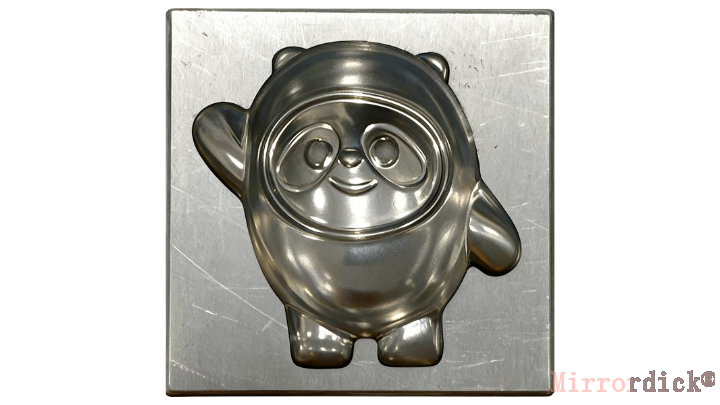
电火花加工中的微细电极制造是微细加工的前提。微细电极直径常小于0.1毫米,传统机械加工难以成型。米尔迪克支持反拷法加工微细电极,即用标准电极放电加工出微细电极,再利用微细电极加工工件。Windows系统可以控制电极损耗补偿,确保微细电极的形状精度。某微细模具厂需要加工直径0.08毫米、长度1.5毫米的微细电极,使用米尔迪克AR50配合铜管电极和反拷工艺,成功制造出微细电极,用于加工微孔,孔径偏差控制在±2微米。该工艺避免了昂贵的微细加工设备投资。工艺无限次**支持,技术团队可提供微细电极制造的全套参数和步骤。
电火花加工中的紧急停机和安全保护是保障人身安全的重要措施。米尔迪克设备配备了急停按钮、光幕保护、行程限位开关等多重安全装置。当急停按钮被按下或光幕被遮挡时,系统立即切断伺服电源和脉冲电源,停止所有运动。Windows系统会记录急停事件的时间和原因,便于事后分析。某模具厂操作员在更换电极时误触启动按钮,由于光幕检测到手部进入危险区域,系统立即急停,避免了伤害事故。该厂将安全记录作为培训案例,强化了员工的安全意识。部分系统软件终生**升级,安全逻辑持续优化。工艺支持团队可提供安全操作培训。从深圳到越南、印度、墨西哥,米尔迪克客户体验中心遍布全球,服务就在您身边。
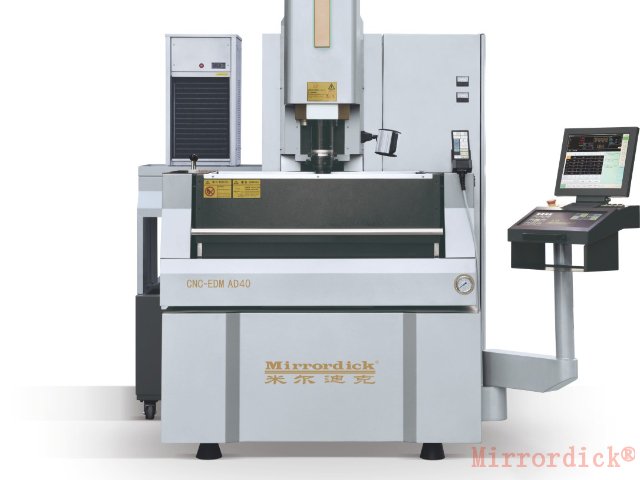
硬质合金(钨钢)打孔是模具配件加工中的典型难题。孔径小(常小于1毫米)、深度大(深径比超过10:1),传统机械钻孔极易断钻头,且无法加工斜孔或异形孔。电火花打孔不受材料硬度影响,但普通火花机在加工小孔时电极损耗快,孔径一致性差,孔壁容易产生微裂纹。米尔迪克针对微细孔加工开发了**策略:采用铜钨电极,配合C轴旋转实现高精度定位;放电参数采用小电流(0.5-1A)、窄脉宽(3-5μs),确保单次放电能量小,避免过热;自适应放电控制实时监测,防止拉弧。实际应用中,可稳定加工直径0.3-1.0毫米、深径比超过10:1的微孔,孔径一致性控制在±2微米,孔壁无微裂纹。某航空航天燃油喷嘴零件加工中,该方案替代了进口设备,成本降低四成。米尔迪克提供**工艺测试,客户可携带工件图纸或样品到深圳总部进行试加工验证。加工液恒温装置将油温控制在25±2℃,热变形影响降至极低。自动化电火花机加工解决方案案例
ATC电极库可选配4工位或16工位,自动换电极,夜班从此无需专人值守!张家界电火花机加工解决方案标准
汽车车灯模具的反光槽和透镜部分对表面质量要求较高,任何微观缺陷都会影响光学性能。传统工艺需要先放电粗加工,再预留余量进行抛光,工序多、周期长。更棘手的是,车灯模具骨位深、壁厚薄,放电时极易积碳,导致反光面出现黑斑,整套模具报废。许多模具厂不得不采用进口设备,但采购和维护成本高昂。米尔迪克AR50镜面火花机凭借自适应放电控制技术,在深腔加工中实时防止积碳,结合PIKA回路实现≤Ra0.1μm的镜面效果,放电后直接满足光学要求。浙江某车灯模具厂使用该方案后,加工周期从22小时缩短至16小时,报废率从8%降至2%,且省去了抛光工序,每年节省加工费用超过一百八十万元。设备价格远低于进口品牌,售后服务包括部分系统软件终生**升级,长期使用成本优势明显。米尔迪克还提供**工艺测试,客户可带工件到深圳总部或海外体验中心验证效果。张家界电火花机加工解决方案标准
深圳市米尔迪克精密机械科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同深圳市米尔迪克精密机械科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!