商机详情 -
广州自动化电火花机加工解决方案
医疗器械模具如骨科植入物、手术器械等,对表面光洁度和热影响区有严格要求。表面粗糙度需达到Ra0.1μm以下,且放电白层厚度应控制在2μm以内,否则可能影响植入物的生物相容性或导致微裂纹萌生。许多火花机在加工钛合金、不锈钢等材料时,容易产生过厚的变质层,需要后续化学去除,增加了工艺复杂性和成本。米尔迪克镜面火花机采用PIKA回路,放电能量均匀集中,热影响区小,变质层厚度可控制在2μm以下。配合火花油恒温装置保持加工液温度稳定,进一步减少热变形。大博医疗作为合作客户,使用米尔迪克设备加工骨科接骨板模具,第三方检测显示表面无微裂纹、粗糙度达标,顺利通过医疗器械认证。部分系统软件终生**升级,工艺支持不限次数,帮助医疗模具厂快速应对新材料挑战。米尔迪克在越南、印度、墨西哥设有客户体验中心,海外医疗客户也可就近试加工。PIKA超精镜面放电回路确保每一发脉冲能量均匀,镜面效果稳定可靠。广州自动化电火花机加工解决方案
电火花机加工解决方案
电火花加工中的电极旋转加工适用于圆孔、螺纹等回转特征。米尔迪克的C轴可以实现电极的精确旋转,配合Z轴同步进给,加工出高精度的圆孔和螺纹。旋转加工时电极损耗均匀分布在圆周上,孔壁圆度好。某航空航天零件需要加工一个直径2毫米、深度15毫米的深圆孔,使用米尔迪克C轴旋转加工,孔径圆度达到0.002毫米,远高于非旋转加工的0.008毫米。Windows系统中内置了旋转加工参数库,操作员只需输入孔径和深度,系统自动生成旋转加工路径。部分系统软件终生**升级,旋转加工算法持续优化。工艺支持团队可提供旋转加工参数调试服务。湖州电火花机加工解决方案售后服务连接器模具上百支电极,16工位ATC自动换刀,换错电极现象从此消失。
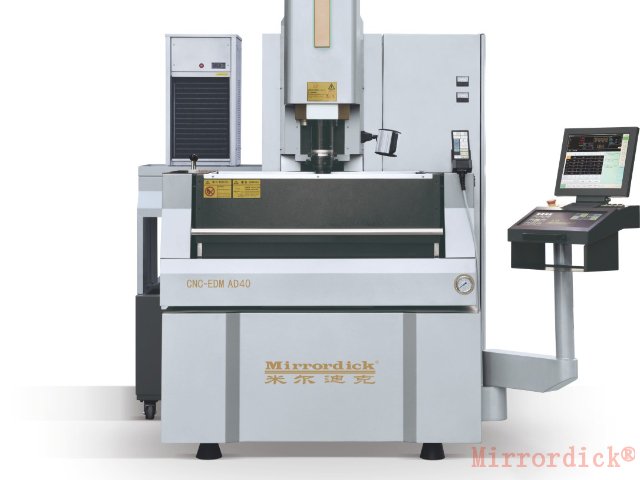
电火花加工的表面变质层(也称白层)是放电热影响的结果。变质层组织与基体不同,硬度高、脆性大,可能含有微裂纹。对于承受交变载荷的模具(如压铸模、冲压模),过厚的变质层会缩短模具寿命。许多火花机加工后变质层厚度达5-10微米,需要后续研磨或化学去除。米尔迪克通过PIKA回路实现精细放电,单次脉冲能量小,热影响区浅,变质层厚度可控制在2微米以内。同时,自适应放电控制技术避免异常放电造成的局部过热,进一步减少变质层不均匀性。某压铸模具厂加工一套铝合金缸体模具,使用米尔迪克AR65配合PIKA回路和恒温装置,加工后变质层厚度均匀,约2微米,无需额外去除即可进行后续抛光。模具寿命达到八万模次,比原有机型提高了两成。部分系统软件终生**升级,客户可以通过软件查看加工参数对变质层厚度的影响。工艺无限次**支持,技术团队可提供变质层检测方法及参数优化建议。
电火花加工中的热应力会导致模具变形,尤其是薄壁零件和细长零件。放电产生的热量使工件表面温度急剧升高,冷却后又收缩,产生残余拉应力。当残余应力超过材料强度时,工件就会变形甚至开裂。许多火花机加工薄壁零件后,零件出现翘曲或尺寸超差,需要额外整形或报废。米尔迪克的自适应放电控制技术通过优化放电能量分布,减少热量输入。PIKA回路采用窄脉宽、小电流策略,单次脉冲能量低,热影响范围小。配合火花油恒温装置,加工液温度波动控制在±0.5℃以内,工件整体温升小。某精密薄壁件加工厂加工一套壁厚0.8毫米的电子屏蔽罩模具,使用米尔迪克AR50后,工件变形量控制在0.01毫米以内,而原有机型变形量达0.05毫米。工艺无限次**支持,技术团队可协助客户设计薄壁件放电策略,包括加工顺序、电极形状优化等。米尔迪克火花机已助力美的、银宝山新、大博医疗等大企业提升模具品质。
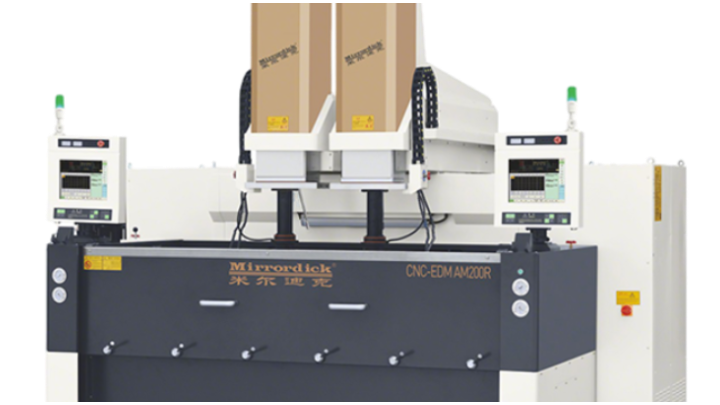
电火花加工的经济性分析需要综合考虑设备采购成本、电极成本、加工效率、能耗、人工成本、软件升级费用、工艺支持费用等因素。许多模具厂只看裸机价格,忽视了长期使用成本。以一套中型镜面火花机为例,八年使用周期中,进口品牌的软件升级费用可能累计三至五万元,工艺咨询费用四至十六万元,而米尔迪克提供部分系统软件终生**升级和工艺无限次**支持,*此两项即可节省七至二十一万元。再加上电极损耗0.1%带来的材料节省、≤Ra0.1μm镜面效果省去的抛光人工、能耗降低15%-20%节省的电费,综合算下来,米尔迪克在八年周期内可为客户节省超过九十万元。某模具厂老板表示,当初选择米尔迪克不是因为价格低,而是算过这笔账后发现长期使用更划算。米尔迪克提供详细的经济性分析报告,客户可联系销售获取针对自身工况的测算。手机中框模具高光面与卡扣槽分区加工,一次装夹完成。广东电火花机加工解决方案有几种
双牛头系列两个主轴单独或同步加工,大型模具交期缩短近一半。广州自动化电火花机加工解决方案
电火花加工中的薄片零件加工容易变形,因为薄片厚度小,放电产生的热应力和电蚀产物的冲击可能导致弯曲或扭曲。传统方法需要多次翻面加工,效率低且精度难保证。米尔迪克的自适应放电控制技术可以精确控制单次脉冲能量,减少热输入。配合真空夹具或磁性工作台,将薄片工件固定平整。某精密垫片模具厂需要加工厚度0.5毫米、直径50毫米的薄片冲头,使用米尔迪克AR50配合真空夹具和精细参数,一次加工完成,平面度达到0.005毫米,而传统方法变形量达0.02毫米。Windows系统中内置了薄片加工参数库,操作员可选择“薄壁件”模式自动优化参数。部分系统软件终生**升级,薄片加工算法持续优化。工艺支持团队可提供薄片装夹方案指导。广州自动化电火花机加工解决方案
深圳市米尔迪克精密机械科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,深圳市米尔迪克精密机械科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!