商机详情 -
自动化电火花机加工解决方案用户体验
大型模具如汽车保险杠、仪表盘,尺寸超过两米,重量达十吨以上。单头火花机加工这样的大型工件,往往需要一百多个小时,交期压力巨大。而且大型模具型腔多、电极数量大,人工换电极频繁,进一步拖慢节奏。许多模具厂不得不购买多台设备同时加工,但投资成本高。米尔迪克双牛头系列(AM200R/AM250R/AM300R)配备两个**主轴,可以同步加工同一工件的对称位置,或者分时加工不同型腔。比较大可加工3200×1200毫米的工件,承重比较高达十七吨。某汽车保险杠模具厂使用AM250R后,加工时间从一百六十小时降至八十五小时,交期缩短近一半。配合十六工位ATC,夜间无需人工值守,第二天上班即可收件。设备价格远低于进口双头机,且部分系统软件终生**升级,长期使用成本可控。米尔迪克在河源设有智能产业园,客户可预约参观大型设备的生产和测试过程。米尔迪克火花机支持铜打钢、石墨打钢、铜钨打硬质合金等十一种材料组合工艺。自动化电火花机加工解决方案用户体验
电火花机加工解决方案
硬质合金(钨钢)打孔是模具配件加工中的典型难题。孔径小(常小于1毫米)、深度大(深径比超过10:1),传统机械钻孔极易断钻头,且无法加工斜孔或异形孔。电火花打孔不受材料硬度影响,但普通火花机在加工小孔时电极损耗快,孔径一致性差,孔壁容易产生微裂纹。米尔迪克针对微细孔加工开发了**策略:采用铜钨电极,配合C轴旋转实现高精度定位;放电参数采用小电流(0.5-1A)、窄脉宽(3-5μs),确保单次放电能量小,避免过热;自适应放电控制实时监测,防止拉弧。实际应用中,可稳定加工直径0.3-1.0毫米、深径比超过10:1的微孔,孔径一致性控制在±2微米,孔壁无微裂纹。某航空航天燃油喷嘴零件加工中,该方案替代了进口设备,成本降低四成。米尔迪克提供**工艺测试,客户可携带工件图纸或样品到深圳总部进行试加工验证。株洲电火花机加工解决方案量大从优米尔迪克镜面火花机可实现≤Ra0.1μm的表面粗糙度,放电后直接达到镜面效果。
粉末冶金模具通常采用钨钢或硬质合金制造,利用放电加工成形复杂的型腔和异形孔。这类材料硬度高、脆性大,机械加工极易产生崩裂。电火花加工虽然不受硬度影响,但粉末冶金模具往往有尖角、窄槽等微细特征,放电过程中电极损耗对精度影响***。更棘手的是,粉末冶金材料中含有大量碳化物颗粒,放电时碳析出严重,容易导致加工液污染和电极粘结。米尔迪克针对粉末冶金模具开发了复合加工策略:粗加工阶段采用石墨电极,利用其加工速度快、成本低的优势快速去除余量;精加工阶段切换至铜钨电极,利用其低损耗特性保证尖角和窄槽的尺寸精度。自适应放电控制系统会根据加工阶段自动切换参数集,并在检测到加工液污染时提示更换过滤纸芯。某硬质合金模具厂加工一套冷镦模,型腔中有宽度0.3毫米、深度1.5毫米的窄槽,使用米尔迪克AR50配合铜钨电极和**参数,成功加工出合格模具,电极*损耗0.1毫米,而传统方法损耗超过0.3毫米。米尔迪克提供工艺无限次**支持,客户可以咨询技术团队关于电极材料选择、参数设置等问题。
电火花加工中,镜面效果难以稳定复现是许多模具厂的痛点。普通火花机在实验室条件下偶尔能出镜面,但批量生产时表面质量波动大,有的工件光亮,有的却有纹路,导致后续抛光工作量不稳定。问题根源在于放电参数对加工液温度、电极损耗、排屑条件变化敏感,固定参数无法适应动态环境。米尔迪克通过PIKA回路实现≤Ra0.1μm的稳定镜面效果,其**是实时闭环控制:系统每毫秒检测放电状态,自动调整脉冲宽度和电流,确保每一发脉冲的能量都在设定范围内。某家电模具厂使用米尔迪克AR50批量生产高光面板模具,连续加工五十件,每件表面粗糙度均在Ra0.09-0.11μm之间,波动范围极小,抛光工序从原来每件两小时降至二十分钟。部分系统软件终生**升级,PIKA算法持续优化。客户可携带工件到深圳总部验证批量一致性,**试加工。粉末冶金硬质合金模具,电极损耗0.1%,尺寸一致性显著提高。
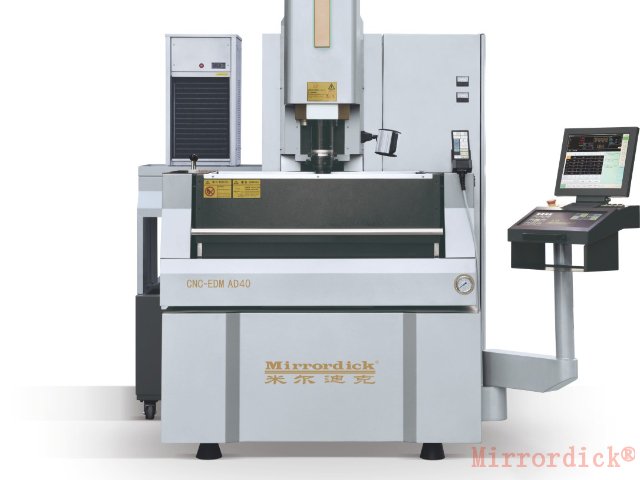
高光家电模具(如空调面板、冰箱门板)对表面质量要求较高,任何微小纹路都会在注塑产品上显现,影响外观。传统工艺是先放电再抛光,但抛光容易破坏棱边和细节,而且大型面板抛光非常费时。有些工厂尝试用高速铣削直接加工,但模具钢硬度高,刀具寿命短,成本不菲。米尔迪克镜面火花机通过PIKA回路实现≤Ra0.1μm的表面粗糙度,放电后直接达到高光效果。配合Windows系统内置的镜面工艺参数库,操作员只需选择“高光面板”模式,系统自动匹配电流、脉宽、脉停等参数,新手也能一键完成。东莞某家电模具厂应用后,抛光工序减少了八成以上,产品交付周期从两周缩短至十天,客户满意度明显提升。部分系统软件终生**升级,工艺支持**,长期使用更省心。米尔迪克在深圳总部设有展厅,客户可现场观看高光面板放电加工全过程。医疗器械植入物模具表面≤Ra0.1μm,热影响区小于2μm,生物相容性无忧。自制电火花机加工解决方案哪家好
压铸模具深腔加工积碳问题,自适应技术让报废率从8%降至2%以下。自动化电火花机加工解决方案用户体验
模具加工完成后,表面粗糙度直接影响产品外观和后续工序。传统火花机加工出的表面普遍存在放电纹路,粗糙度在Ra0.8μm以上,必须经过人工抛光才能达到客户要求。抛光不*耗时,还依赖熟练技工的经验,稍有不慎就会改变尺寸或产生橘皮缺陷。随着熟练抛光师傅越来越少,这道工序已成为许多模具厂的瓶颈。米尔迪克PIKA超精镜面放电回路通过精确控制每次脉冲的能量输出,使其均匀且微小,从而在工件表面形成深浅一致的放电凹坑,肉眼无法分辨纹路,表面粗糙度稳定≤Ra0.1μm。这意味着放电加工后即可直接用于注塑或装配,省去八成以上的抛光工序。某家电模具企业采用该技术后,抛光师傅从六人减至三人,每年节省人工成本超过二十万元,交期也大幅缩短。PIKA回路已集成在米尔迪克全系列镜面火花机中,操作员只需在系统中选择“镜面加工”模式,系统自动匹配参数。工艺支持无限次**,帮助客户快速掌握操作技巧。自动化电火花机加工解决方案用户体验
深圳市米尔迪克精密机械科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同深圳市米尔迪克精密机械科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!