商机详情 -
长沙滚筒式流水线
辊筒的制造工艺与质量控制
辊筒制造涉及下料、车削、焊接、动平衡校正及表面处理。精密车削确保辊筒圆度误差≤0.1mm,焊接需采用氩弧焊以减少变形。动平衡测试(如ISO1940标准)可避免高速运转时的振动。表面处理包括镀铬(耐磨)、包胶(防滑)或喷涂(防腐蚀)。质量控制关键点:径向跳动检测:使用百分表测量,偏差需<0.05mm。负载测试:模拟实际工况运行72小时,检查轴承温升(应<60℃)。产线会引入激光测径仪和AI质检系统,实时监控辊筒尺寸瑕疵。 辊筒生产线的生产能力强大,能够满足大批量订单的需求。长沙滚筒式流水线
辊筒生产线的分类与选型
按功能可分为输送辊筒、动力辊筒和无动力辊筒。动力辊筒内置电机或外接驱动,适用于重载高速场景;无动力辊筒依赖重力或人工推动,成本较低。选型时需考虑以下参数:负载:轻型(<50kg/辊)选用PVC或铝制辊筒,重型(>500kg)需碳钢或包胶辊筒。环境:潮湿环境选择不锈钢或镀锌材质,高温场景需耐热涂层。布局:水平输送可选无动力辊筒,倾斜输送需带制动功能的动力辊筒。行业案例显示,电商分拣线多选用积放式辊筒,而汽车制造业偏向定制化辊筒,以满足精密装配需求。 长沙滚筒式流水线针对中小批量生产优化,辊筒生产线切换规格快速,无需长时间等待调试。

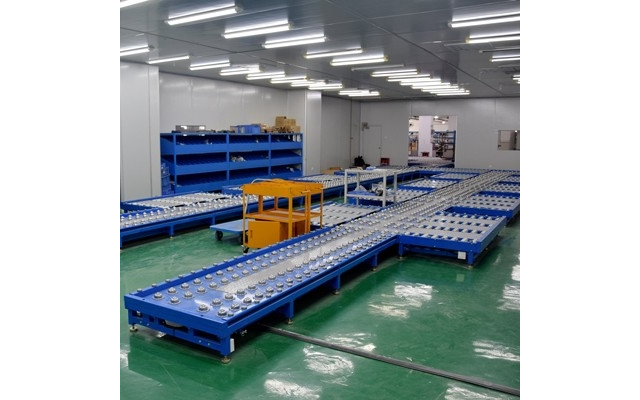
滚筒输送线的材质有:碳钢、不锈钢、铝材、PVC、塑钢.滚筒输送线的驱动方式有:减速电机驱动、电动辊筒驱动.滚筒输送线的调速方式有:变频调速、电子调速.应用范围:电子、饮料、食品、包装、机械、电子、轻工、化工、医药、橡塑、汽摩、物流等行业传动方式:单链轮、双链轮、O型皮带、平面摩擦传动带、同步带等、线轴驱动.设备特点:滚筒输送线之间易于衔接过滤,可用多条滚筒线及其它输送设备或专机组成复杂的物流输送系统以及分流合流系统,完成多方面的工艺需要.
电子行业辊筒生产线将聚焦“亚毫米级精度”与“多方面防护”突破。传输精度方面,辊筒圆度误差将控制在0.05mm以内,定位精度提升至±0.2mm,配合视觉识别系统实现元件传输的实时纠偏,避免精密器件碰撞损伤。损伤防护技术将更具针对性,针对芯片等超敏元件,开发静电消除与柔性传输一体化辊筒,表面采用邵氏50-60A的纳米级弹性材料,同时通过低压驱动与离子风协同作用,将静电残留控制在安全阈值内。此外,生产线会集成智能检测模块,在传输过程中同步完成元件外观缺陷检测,实现“传输-检测-分选”一体化,缩短生产流程。 搭配直观操作界面,辊筒生产线降低上手难度,新老员工均可快速熟练操作。

辊筒的壁厚以及轴径选择:按照输送物的重量平均分配到接触的辊筒上,计算出每支辊筒的所需承重,从而确定辊筒的壁厚及轴径.辊筒材料及表面处理:根据输送环境的不同,确定辊筒所采用的材质和表面处理(碳钢镀锌、不锈钢、发黑还是包胶).选择辊筒的安装方式:根据整体输送机的具体要求,选择滚筒的安装方式:弹簧压入式,内牙轴式,全扁榫式,通轴销孔式等.对于弯道机的锥形辊筒,其辊面宽度及锥度视货物尺寸和转弯半径而定.滚筒输送机看管人员必须是具有一般技术常识及对本输送机的性能熟悉者.使用单位对本输送机应制定“设备维护、检修、安全操作规程”以便看管人员遵守.依托合理结构布局,辊筒生产线减少空间占用,提升车间利用率,与各类生产环境轻松适配。韶关滚筒生产流水线
这条生产线的设备运行稳定,能够保证产品的稳定质量。长沙滚筒式流水线
辊筒材质选择 - 不锈钢辊筒:不锈钢辊筒因其优良特性在多个行业备受青睐。首先,不锈钢具有出色的耐腐蚀性,在潮湿、有化学腐蚀风险的环境中能长期稳定使用,如食品加工车间的清洗区域、化工生产车间等。其次,不锈钢表面光滑,便于清洁,能有效防止物料残留,符合食品、医药等对卫生要求较高的行业标准。再者,不锈钢材质强度高,能够承受较大的重量与冲击力,适用于输送较重物品或承受较大冲击载荷的生产线。不过,不锈钢辊筒成本相对较高,在一些对成本控制严格且使用环境要求不高的场景中应用可能受限。长沙滚筒式流水线