商机详情 -
自动光学缺陷检测采购信息
实验室研发与产线量产的双重场景
光学检测设备需要同时满足实验室研发和产线量产两种截然不同的使用场景。在实验室研发阶段,检测设备需要具备高度的灵活性和可配置性——工程师可能需要测量各种不同类型的样品、尝试各种不同的测量参数、深入分析测量数据的每一个细节。在产线量产阶段,检测设备则需要具备高度的稳定性和自动化程度——每天重复测量成千上万件相同的产品、在恶劣的工业环境中保持精度、与产线的其他设备协同工作。GSM1000系统在设计上兼顾了这两种场景。在实验室模式下,系统提供详细的数据分析和可视化功能;在产线模式下,系统通过自动化上下料和快速检测流程实现高效率的量产检测。这种双重场景的适应性让同一套设备可以在产品从研发到量产的整个生命周期中发挥作用。 动态迁移机制有望实现极小样本场景下的快速适配。自动光学缺陷检测采购信息
联合损失函数的设计思路
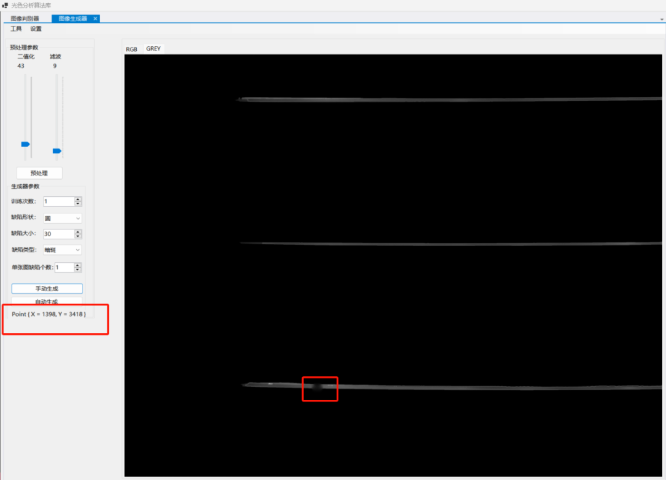
在融合检测模型中,损失函数的设计直接影响模型的优化方向。GSM1000系统的联合损失函数综合了缺陷分类损失和颜色偏差损失。缺陷分类采用交叉熵损失,衡量模型对缺陷类型(划痕、裂纹、无缺陷等)的分类准确性;颜色偏差采用均方误差损失,衡量模型预测的色坐标与实际值之间的偏差。两类损失通过平衡系数加权组合,让模型在训练过程中同时优化两个任务。平衡系数的设置需要根据实际应用场景进行调整——如果项目对颜色精度要求更高,可以适当增大颜色偏差损失的权重;如果缺陷检测是主要关注点,则可以增大分类损失的权重。这种灵活的损失函数设计让融合检测模型能够适应不同客户的具体需求。 自动光学缺陷检测采购信息传统检测方式中,缺陷与颜色数据需分别采集,关联性较差。
从人工检测到自动化产线的转变传统微透镜模组的光学检测很大程度上依赖人工操作——操作人员将模组放置在检测台上,启动设备,读取数据,再手工记录结果。这种模式不但效率低下,还容易引入人为误差。随着汽车发光件产量的持续攀升,人工检测已经难以满足产线的节拍要求。GSM1000系统采用视觉引导的三轴机械臂自动上下料方案,机器替代人工完成取料、放料、检测、分类的全流程。通过转台设计,系统能够实现取放料和检测的并行操作,检测动作完成的同时下一件产品已经就位,节拍速度提升。这种自动化转型不*节省了人工成本,更重要的是让产线具备了全天候稳定运行的能力,为大规模量产提供了可靠的技术保障。
温度补偿与光学稳定性
光学器件的性能会随温度变化而发生漂移——LED的亮度和色度在不同温度下会有所变化,微透镜阵列的光学特性也可能受到热胀冷缩的影响。对于汽车发光件而言,其工作温度范围可能从寒冷的冬季户外到炎热的夏季车内,温度跨度很大。GSM1000系统在光学检测中考虑了温度因素对测量结果的影响。系统支持在-40℃到120℃的温度范围内进行测试和校准,通过温度补偿算法校正温度对光学参数的影响。这意味着无论产品是在低温环境还是高温环境下工作,GSM1000系统的检测结果都能够反映产品在实际使用工况下的真实光学性能,而不是只在实验室标准温度下的性能。 缺陷检测与颜色检测的融合,实现了从单任务到多任务的协同优化。
团体标准制定与行业影响力
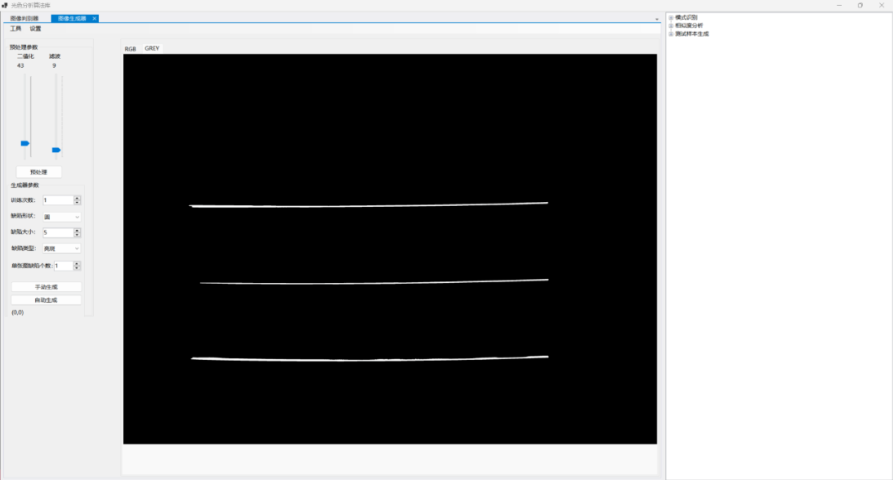
光色科技历经3年深耕,牵头制定了《乘用车内部氛围灯技术要求及测试方法 T/CSAE 426-2025》团体标准。这一标准的发布不但是对企业技术实力的认可,更是企业推动行业规范发展的责任担当。GSM1000系统的设计和性能指标与这一团体标准的要求相呼应——系统提供的UGR眩光测量、亮度色度测量、均匀性分析等功能正是标准中规定的关键检测项目。作为标准的起草单位,光色科技在标准解读和应用方面具备先发优势,能够为客户提供符合标准要求的检测方案和咨询服务。 一条细微划痕可能引发局部光散射,进而导致颜色偏移,两类缺陷存在内在关联。自动光学缺陷检测采购信息
发光件的高反光特性导致图像易出现光斑,对检测造成持续干扰。自动光学缺陷检测采购信息
联合创新实验室与产学研合作
技术创新不能闭门造车,与产业上下游的紧密合作是技术落地的重要途径。光色科技与吉利研究院共建了联合创新实验室,推动行业技术规范与前沿应用的落地。这种产学研合作模式让光色科技能够深入了解主机厂在实际生产中面临的光学检测挑战,将实验室的技术成果与产线的实际需求对接。GSM1000系统在研发过程中充分吸收了来自联合创新实验室的反馈——系统在微透镜模组检测中关注的亮度均匀性、色度均匀性、杂散光等指标,正是主机厂在发光件质量管控中重点关注的项目。联合创新实验室的存在,确保了GSM1000系统的技术方向始终与行业需求保持一致。 自动光学缺陷检测采购信息