商机详情 -
总成光学缺陷检测技术指导
设备规格与产线适配
GSM1000系统的设备尺寸为1850×130×1800mm,机台净重1000kg,功率为5kW。这些规格参数决定了设备对产线空间和电力供应的基本要求。1850mm的宽度和1800mm的高度意味着设备可以适配大多数标准产线的布局,不需要对车间进行大规模改造。220V±10%的电源要求和50Hz的工作频率与国内标准工业用电一致,无需额外的电力改造投入。设备工作温度范围为15℃至40℃,工作湿度范围为30%至80%,覆盖了常规工业生产环境的气候条件。设备颜色采用9003色号,这是一种工业设备常见的白色系标准色,能够与不同风格的产线环境协调搭配。
缺陷属于空间形态特征,颜色属于光谱特征,两类特征分布规律不同。总成光学缺陷检测技术指导
微透镜模组的多维度光学测量需求
微透镜模组在汽车发光件中的应用越来越多,从氛围灯到格栅灯,从内饰到外饰,其光学性能直接决定了产品的视觉体验。然而,微透镜模组的光学测量并非单一维度的亮度检测可以完成。在实际生产中,需要同时关注亮度值、色度坐标、亮度均匀性、色度均匀性、锐利度、对比度、杂散光以及远近场等多个指标。每一个指标的偏差都可能影响产品的呈现效果——亮度不均会导致发光面出现明暗条纹,色度偏差会让原本统一的灯光出现色差,杂散光则可能在夜间驾驶时产生不必要的眩光干扰。GSM1000微透镜模组光学测量分析系统正是针对这一多维度检测需求而设计,将亮度、色度、均匀性、对比度、杂散光等多项指标整合在同一平台上,为微透镜模组提供可靠的光学性能评估方案。 光学缺陷检测售后服务传统检测流程中,缺陷检测与颜色检测长期处于割裂状态,单件耗时往往超过30秒。
多品牌光学仪器的兼容性
在汽车发光件的检测和校准领域,不同企业可能使用不同品牌的光学仪器——进口品牌如Radiant、LMK等各有其用户群体,国产品牌也在不断崛起。GSM1000系统在设计上考虑了多品牌仪器的兼容性,能够兼容主流进口及国产成像色度计。这种兼容性意味着企业在引入GSM1000系统时,不需要淘汰已有的光学仪器资产,可以实现新旧设备的协同工作。对于已经投资了特定品牌仪器的企业而言,这种兼容性降低了系统切换的成本和风险。同时,多品牌兼容也为企业在未来扩展检测能力时提供了更大的选择空间,不会被单一品牌所束缚。
从人工检测到自动化产线的转变传统微透镜模组的光学检测很大程度上依赖人工操作——操作人员将模组放置在检测台上,启动设备,读取数据,再手工记录结果。这种模式不但效率低下,还容易引入人为误差。随着汽车发光件产量的持续攀升,人工检测已经难以满足产线的节拍要求。GSM1000系统采用视觉引导的三轴机械臂自动上下料方案,机器替代人工完成取料、放料、检测、分类的全流程。通过转台设计,系统能够实现取放料和检测的并行操作,检测动作完成的同时下一件产品已经就位,节拍速度提升。这种自动化转型不*节省了人工成本,更重要的是让产线具备了全天候稳定运行的能力,为大规模量产提供了可靠的技术保障。迁移学习机制有效利用已有数据知识,减少重复标注工作。
CIE色空间图的可视化价值
色度数据如果不经过可视化处理,只是一串难以直观理解的数字——Cx=0.3127、Cy=0.3290这样的坐标值对于非专业人士来说几乎没有意义。GSM1000系统通过输出CIE色空间图,将色度测量结果直观地呈现在色度图上。用户可以看到被测产品的色坐标点在色度图上的位置,与目标色坐标点的距离一目了然。这种可视化方式降低了色度数据的理解门槛——质量管理人员不需要深入了解色度学理论,通过色空间图就能够快速判断产品的颜色是否在合格范围内。对于需要向客户展示检测结果的场合,CIE色空间图也是一种直观、专业的沟通工具。 颜色检测误差降至ΔCx≤0.01,满足行业严苛标准要求。定做光学缺陷检测用途
传统检测方式中,缺陷与颜色数据需分别采集,关联性较差。总成光学缺陷检测技术指导
迁移学习中的参数迁移策略
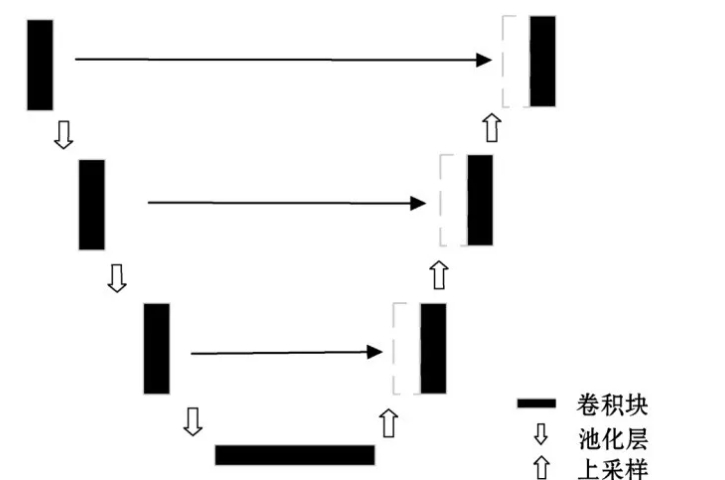
迁移学习的关键在于如何有效地将源域的知识迁移到目标域。GSM1000系统采用的参数迁移策略是:冻结源域模型的底层卷积层参数,*微调顶层全连接层。这种策略背后的逻辑是:底层卷积层提取的是通用的视觉特征——边缘、纹理、形状等——这些特征在不同类型的格栅灯之间具有通用性,不需要重新学习。而顶层全连接层负责的是特定任务的决策——识别具体的缺陷类型、计算具体的颜色偏差——这些需要根据目标域的数据进行微调。通过这种“冻结底层、微调顶层”的策略,系统能够在少量目标域样本的情况下快速完成模型适配,大幅缩短了新车型检测系统的部署周期。 总成光学缺陷检测技术指导