商机详情 -
LED模组光学缺陷检测案例
发光件检测从抽检到全检的转变
传统的发光件质量检测多采用抽检方式——从一批产品中随机抽取若干件进行检测,根据抽检结果推断整批产品的质量水平。这种方式的局限性在于:如果缺陷的发生是随机的、小概率的,抽检很可能漏掉有问题的产品。随着消费者对汽车品质要求的不断提高和汽车召回制度的日益严格,越来越多的主机厂和供应商开始转向全检模式——每一件产品在出厂前都要经过检测。GSM1000系统通过自动化上下料和快速检测能力,让全检在产线上成为可能。 传统机器学习模型因数据稀疏,在新车型上泛化能力明显下降。LED模组光学缺陷检测案例
亮度与色度的精细测量
亮度与色度是评价发光件光学性能的基础指标,也是消费者容易感知的质量维度——灯光是否够亮、不同区域是否存在色差,这些都直接影响用户对整车品质的印象。GSM1000系统支持CIE1931色彩空间下的Cx、Cy色坐标测量,同时也兼容CIE1976的u'、v'色坐标系统。两种色坐标体系各有适用场景,系统同时支持意味着用户可以根据不同的行业标准或客户要求灵活选择测量方式。在亮度测量方面,系统以cd/m²为单位输出亮度值,这一数据可以直接与设计指标进行比对,帮助生产企业快速判断产品是否符合规格要求。无论是实验室研发阶段的样品验证,还是产线批量生产的抽检测试,亮度与色度的精细测量都是质量控制的第一步。 库存光学缺陷检测采购信息跨模态特征融合框架在统一模型中兼顾缺陷识别与颜色评估。
从符合标准到追求品质
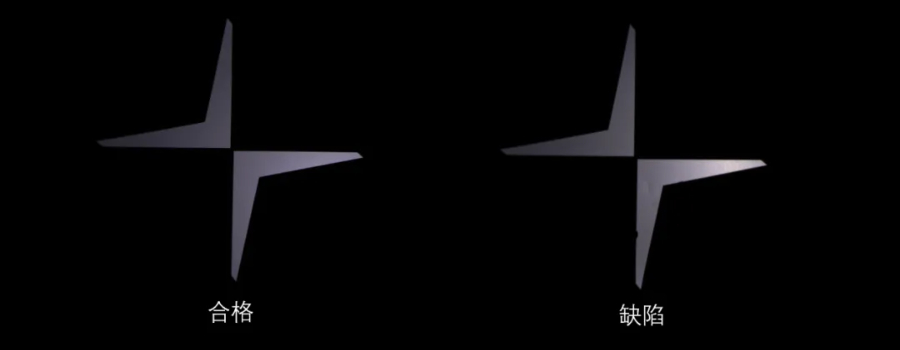
在汽车发光件的质量检测中,“符合标准”只是比较低要求——产品达到规格书中规定的亮度、色度、均匀性指标,就可以判定为合格。但对于追求品牌差异化的主机厂和供应商而言,光“合格”是不够的——他们希望每一件产品都尽可能接近设计的“理想状态”。GSM1000系统提供的不单是合格/不合格的二元判定。系统输出的亮度分布、色度分布、均匀性分析结果可以帮助生产企业了解产品与理想状态的差距在哪里,从而持续改进工艺、缩小差距。这种从“符合标准”到“追求”品质,正是GSM1000系统为客户创造的更深层次的价值。
微透镜阵列的精密光学特性
微透镜阵列是由大量微米级透镜按照特定规律排列而成的光学元件,在汽车发光件中发挥着关键作用。微透镜阵列的光学特性包括有效前后焦距、色差、位置均匀性、斯特列尔比(反映耦合效率)以及调制传递函数(反映成像质量)等多个维度。这些特性共同决定了微透镜模组的光学表现。GSM1000系统正是针对微透镜阵列等精密光学元件推出的全视场智能检测方案。系统能够对微透镜阵列的亮度分布、色度分布进行高精度测量,评估其均匀性和一致性。对于微透镜阵列生产企业和模组组装企业而言,这种***的光学特性评估能力是确保产品质量的基础。 迁移学习使目标域检测准确率相比从零训练模型提升17个百分点。
融合检测的实验验证数据
融合检测技术的实际效果需要通过实验数据来验证。在对比实验中,传统检测(缺陷检测用Canny+SVM,颜色检测用光谱仪)的缺陷检测准确率为68%,颜色检测误差ΔE为2.83,单件检测耗时35秒。从零训练的融合模型将准确率提升至72%,误差降至2.51,耗时缩短至12秒。而采用迁移学习的融合模型表现更为突出——缺陷检测准确率达到89%,颜色检测误差降至1.78,单件检测耗时缩短至8秒。这一组数据清晰地展示了融合检测和迁移学习带来的双重提升:融合流程将检测效率提升了4倍以上,迁移学习使目标域的检测准确率比从零训练模型提升了17%。这些数据为融合检测技术的实际应用提供了有力的支撑。 两类检测任务的融合不是简单叠加,而是特征层面的深度协同。PCBA光学缺陷检测销售电话
发光件的高反光特性导致图像易出现光斑,对检测造成持续干扰。LED模组光学缺陷检测案例
融合检测的联合决策机制
融合检测不单单是把两个任务放在一起执行,更重要的是建立统一的决策机制。GSM1000系统的融合检测框架通过联合决策模块,同时输出缺陷类型(如划痕、裂纹)和颜色参数(ΔCx、ΔCy值),并通过置信度加权实现综合质量判定。这意味着系统不是简单地分别判断“缺陷是否合格”和“颜色是否合格”,而是将两类信息综合起来评估产品的整体质量。例如,一个产品可能颜色参数在合格范围内,但存在轻微划痕——系统会综合考虑缺陷的严重程度和颜色偏差的大小,给出一个综合的质量评分。 LED模组光学缺陷检测案例