商机详情 -
什么光学缺陷检测修理
微小缺陷与颜色偏移的耦合关系
传统分开展检测流程中一个容易被忽视的问题是:缺陷与颜色之间的耦合关系被系统性地忽视了。一条细微的划痕在肉眼下可能不易察觉,但它可能改变局部的光散射特性,导致该区域的颜色相对于周围区域发生偏移。这种偏移在分开检测的流程中很难被发现——缺陷检测只关注有没有划痕,颜色检测只关注整体颜色是否在合格范围内,两者都不会注意到“划痕区域的局部颜色偏移”。而融合检测模型在学习过程中能够建立这种关联——当模型看到某类缺陷时,会同时关注该区域的颜色是否发生了相应的变化。这种对耦合关系的捕捉能力,是融合检测相对于传统分开检测的一个重要优势。 发光件的颜色均匀性与缺陷状态共同决定其外观等级。什么光学缺陷检测修理
新车型快速部署的工程价值
汽车行业的竞争日益激烈,新车型的上市节奏不断加快。对于发光件供应商而言,能否在新车型量产的早期阶段就建立起可靠的检测能力,直接关系到能否获得订单和维持客户关系。传统检测方案的部署周期较长——需要收集足够多的缺陷样本、训练检测模型、调试设备参数,整个过程可能需要数周到数月。GSM1000系统通过迁移学习技术大幅缩短了这一周期。系统可以复用同类产品的检测模型和知识,快速调整参数完成新样本的训练。这意味着当新车型的发光件开始试产时,检测系统可以同步投入使用,而不是等到积累了足够的缺陷样本之后才开始部署。这种快速部署能力为供应商赢得了宝贵的时间窗口。 总成光学缺陷检测特点冻结源域模型的底层卷积层参数,只微调顶层全连接层。
图像可视化与伪色图输出
数据只有被直观呈现才能真正发挥作用。GSM1000系统提供了丰富的图像可视化功能,能够将测量数据转化为易于理解的视觉图像。其中伪色图是亮度分布可视化的重要工具——系统将发光面上不同区域的亮度值映射为不同的颜色,亮度高的区域显示为暖色,亮度低的区域显示为冷色,整个发光面的亮度分布一目了然。同样,CIE色空间图可以将色度测量结果直观地呈现在色度坐标图上,帮助用户快速判断色度是否符合目标范围。这种可视化输出方式降低了数据分析的门槛,无论是光学工程师还是质量管理人员,都能够通过图像快速把握产品的光学性能状态。
发光件检测从抽检到全检的转变
传统的发光件质量检测多采用抽检方式——从一批产品中随机抽取若干件进行检测,根据抽检结果推断整批产品的质量水平。这种方式的局限性在于:如果缺陷的发生是随机的、小概率的,抽检很可能漏掉有问题的产品。随着消费者对汽车品质要求的不断提高和汽车召回制度的日益严格,越来越多的主机厂和供应商开始转向全检模式——每一件产品在出厂前都要经过检测。GSM1000系统通过自动化上下料和快速检测能力,让全检在产线上成为可能。 跨模态特征融合框架在统一模型中兼顾缺陷识别与颜色评估。
从格栅灯缺陷检测到颜色检测的融合需求
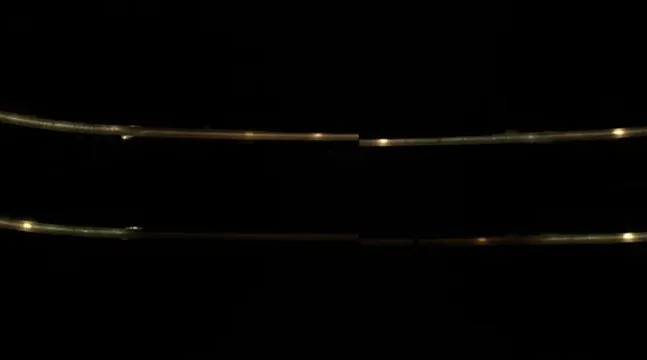
格栅灯作为汽车前脸的重要发光部件,其质量评估涉及多个维度。传统检测流程中,缺陷检测和颜色检测长期处于割裂状态——缺陷检测依靠灰度空间下的机器视觉算法识别划痕、裂纹等表面问题,颜色检测则依靠色度计在CIE Lab色彩空间进行测量。两类检测需要分别采集数据、分别分析、分别判定,单件检测耗时往往超过30秒。更重要的是,这种割裂的检测方式忽视了缺陷与颜色之间的潜在关联——一条细微的划痕可能引发局部光散射,进而导致该区域的颜色偏移,但分开检测的流程难以捕捉这种因果关系。将缺陷检测与颜色检测融合在统一的框架中,已经成为提升检测效率和精度的重要方向。 我们将视角从单一缺陷检测提升至缺陷与颜色双质量维度融合的新高度。进口光学缺陷检测价位
割裂的检测流程难以捕捉缺陷与色差之间的耦合关系,可能遗漏重要质量信息。什么光学缺陷检测修理
西门子PLC与触摸屏控制系统
控制系统是自动化设备的神经中枢,其稳定性和扩展性直接影响设备的长期使用价值。西门子PLC在汽车行业有着广泛的应用基础,其稳定性和可靠性经过了大量产线实践的验证。S7-1200系列具备良好的扩展性,当产线需要增加新的功能或接入新的设备时,控制系统可以灵活扩展。KTP700触摸屏提供了直观的人机交互界面,操作人员可以通过触摸屏完成设备启动、参数设置、状态监控和故障诊断等操作,无需专业的编程知识。这种成熟的工控方案降低了设备的学习成本和维护难度,让产线操作人员能够快速上手。 什么光学缺陷检测修理