商机详情 -
菏泽PET食品塑料瓶
双向拉伸工艺可实现全流程自动化生产,从瓶坯注塑、加热拉伸、吹塑成型,到成品检测、包装,均可通过自动化设备完成,无需大量人工干预,每条生产线只需2-3名操作人员进行设备监控与维护,大幅降低了人工成本。同时,双向拉伸工艺的成型周期短,单台注塑-吹塑联动设备,每小时可生产成品瓶10000-15000个,远高于未拉伸工艺(每小时只能生产4000-6000个),生产效率提升1-2倍。此外,双向拉伸工艺可采用多腔模具进行规模化生产,瓶坯注塑可采用48腔、72腔甚至128腔模具,单台注塑机每小时可生产瓶坯数千个,进一步提升生产效率。我公司本着以信誉为根本,以质量为重,以创新求发展的经营理念。菏泽PET食品塑料瓶
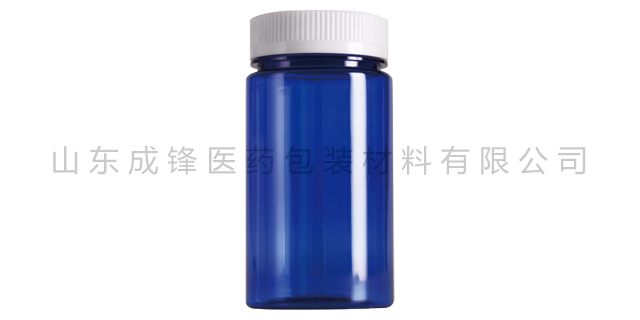
原料(PET切片、再生PET颗粒等)与辅料(色母粒、润滑剂、清洁剂等)是聚酯塑料瓶生产的基础,其洁净度直接影响产品的卫生安全。原料与辅料管控的关键是“严格检验、规范储存、防止污染”,确保原料与辅料符合洁净要求,避免因原料杂质、污染导致产品不合格。原料进场前,需对供应商进行严格审核,选择资质齐全、信誉良好、产品质量达标的供应商,签订供货合同,明确原料的卫生洁净标准与检验要求。原料进场后,需进行严格的检验,检验项目包括纯度、杂质含量、微生物含量、异味、水分含量等,符合标准后方可入库使用;若检验不合格,需及时退回供应商,严禁入库使用,避免污染其他原料。黑龙江饮料PET塑料瓶成锋药用瓶应用于固体及液体药品、保健品、化妆品配套等近200个规格种类。
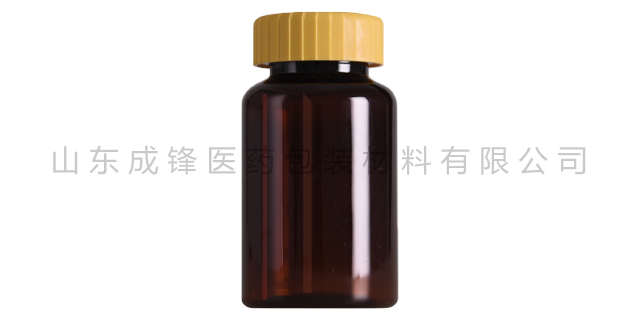
瓶身厚薄均匀度的控制,从原料预处理和设备调试阶段就已开始。优良的原料的稳定性、设备的准确度,是保障后续工序厚薄均匀的前提,若前期基础管控不到位,后续工艺再优化也难以弥补质量缺陷。PET树脂原料的纯度、含水率、颗粒均匀度,直接影响熔融后的熔体流动性,而熔体流动性的一致性是瓶身壁厚均匀的关键基础。因此,原料预处理阶段需重点做好以下几点管控:严格筛选原料,保证纯度与均匀性。生产中需选用高纯度、颗粒均匀的瓶级PET切片,优先选用食品级原生PET切片(若使用再生PET,需经过深度净化处理,去除杂质、杂色颗粒与低分子污染物),避免因原料颗粒大小不一、杂质含量过高,导致熔融过程中受热不均、熔体粘度波动。
在螺杆高压推力作用下,高温PET熔体以高速高压状态注入密闭的多腔瓶坯模具型腔内部,模具内部自带循环冷却水系统,低温模具快速带走熔体热量,使熔融状态的PET迅速冷却固化,形成固定形态的管状瓶坯。待材料完全定型、硬度达标后,模具快速开合,顶出机构将瓶坯平稳顶出,完成单次注塑循环,连续往复运作实现自动化批量生产。一是,成型标准瓶坯,打造成品基础结构。注塑工序较关键的作用就是生产结构统一、尺寸准确的PET瓶坯。瓶坯包含完整的瓶口螺纹、密封环、瓶颈、管坯主体等关键结构,这些部位无法依靠吹塑二次成型改变尺寸。山东成锋医药包装材料有限公司坚持以用户为中心的现代企业文化价值观。
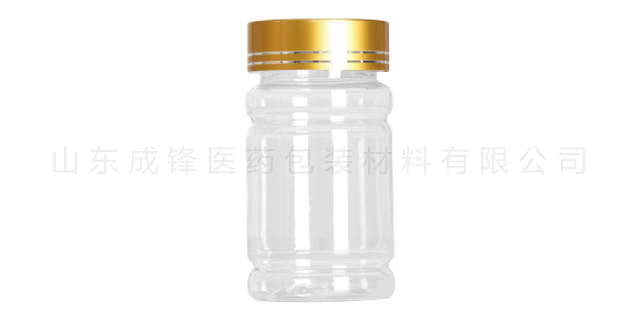
PET塑料瓶的机械性能主要包括耐冲击强度、抗压强度、拉伸强度、韧性等,这些性能直接决定了产品的使用安全性和使用寿命,而模具精度通过影响瓶身的结晶度、壁厚均匀性、内应力分布,间接影响产品的机械性能。模具精度不足会导致瓶身结晶不均、内应力积聚、壁厚偏差过大,进而降低机械性能,增加产品破损、变形的风险。耐冲击强度是PET塑料瓶抵御外力冲击、避免破损的关键性能,尤其是饮料瓶、日化瓶,在运输、储存、使用过程中易受到冲击,若耐冲击强度不足,会导致瓶子破损、泄漏。耐冲击强度主要与瓶身的壁厚均匀性、结晶度及内应力分布相关,而这些因素均受模具精度影响。山东成锋坐落于淄博市高新技术开发区,公司环境优美,工作条件干净舒适,人性化管理。威海药用聚酯瓶
成锋医药包装为广大客户提供了优良的产品,良好的技术支持,完善的售后服务。菏泽PET食品塑料瓶
基础管控:优化注塑工艺,确保瓶坯壁厚均匀、密度一致;准确控制吹塑加热温度,确保瓶坯各部位加热均匀,瓶坯匀速旋转;校准拉伸杆垂直度,确保与瓶坯同心,优化拉伸比例与吹气参数,确保双向拉伸均匀;优化吹塑模具设计,确保型腔对称、冷却水路分布均匀,定期抛光模具型腔;校准吹瓶机精度,确保设备运行稳定。外观类瑕疵缺陷是PET塑料瓶生产中较易出现、较易被识别的缺陷类型,主要表现为瓶身表面、瓶口、瓶底等部位的外观异常,不影响瓶子的基础使用功能,但会严重降低商品的视觉效果与货架吸引力,是企业质量管控中重点排查的内容。菏泽PET食品塑料瓶