商机详情 -
滨州EPS设备厂
EPS制品的生产通常遵循从原料到成品的系统流程,涵盖预发泡、熟化、模塑成型、切割加工和后处理等主要环节。第一步是预发泡,将含有发泡剂的聚苯乙烯珠粒在预发机中通过蒸汽加热,使其体积按一定倍率膨胀,得到密度符合要求的预发泡珠粒;发泡倍率通过蒸汽压力、时间和温度等参数控制,直接影响后续制品的密度。第二步是熟化,预发泡后的珠粒需要在一定条件下存放一段时间,使内部压力趋向平衡并使表面干燥,便于后续模塑成型。第三步是模塑成型,熟化后的珠粒在成型机的模具中再次通入蒸汽加热,使珠粒表面熔融并相互粘结,形成一定形状和尺寸的制品或块体;成型后需要冷却和脱模。第四步是切割加工,对于需要板材、型材或特定形状的产品,块体或成型件还需通过热丝切割机、数控切割机或雕刻机进行切割、分片和造型加工。第五步是后处理与包装,包括干燥、检验、包装和边角料的回收利用等。整个流程中各环节相互衔接,某一环节的参数变化会影响后续质量和效率,因此EPS生产通常需要按流程配套相应的设备,并保持各设备产能的匹配。友利塑机与广大客户携手并进,共创辉煌!滨州EPS设备厂

EPS设备的能耗和运行成本是影响生产综合效益的因素,在选择和使用设备时需要予以关注。能耗主要来自蒸汽、电力和压缩空气等方面:发泡和成型环节以蒸汽消耗为主,切割和雕刻环节以电力消耗为主,气力输送和部分装置需要压缩空气。不同设备由于结构、传动方式和控制水平的差异,能耗水平会有所不同,在满足加工要求的前提下,选择能耗相对较低、效率较高的设备有助于降低长期运行费用。运行成本除了能耗,还包括人工、维护、耗材和原料等方面:人工成本与设备的自动化程度和操作人数相关,自动化程度较高的设备可以减少操作人员;维护成本包括日常保养、易损件更换和维修,设备的可靠性和维护便利性对此有影响;耗材以电热丝、刀具和包装材料等为主,其消耗量与使用强度和维护状况有关;原料成本则主要取决于材料利用率和价格。评估设备的经济性,应把一次性投资与长期运行费用结合起来考虑,不能只看设备价格而忽视使用过程中的能耗、维护和耗材支出。对于长期连续运行的生产线,运行成本的差异会在使用中不断累积,因此选择能耗和运行费用相对合理的设备,往往比单纯追求低价设备更有利于降低综合成本。四川EPS线条生产设备厂友利塑机生产的产品受到用户的一致称赞。

EPS成型机是EPS生产设备体系中的关键设备,用于把熟化后的预发泡珠粒在模具中加热熔结,形成具有一定形状和尺寸的成型制品或块体。其工作过程通常包括合模、进料、通蒸汽加热、保温熔结、冷却定型和脱模等步骤:珠粒在模具中被蒸汽加热,表面熔融并相互粘结,形成整体,随后通过冷却使制品定型并具有一定的强度,再脱模取出。按加工对象划分,成型机可分为用于制作大块块体的模塑机和用于制作形状制品的成型机两类:块体模塑机用来生产规格较大的方形泡沫块,作为后续切割加工的原料;形状成型机则通过相应的模具制作包装内衬、护角、保温构件等形状制品。按模具开合形式,可分为立式和卧式等类型;按自动化程度,可分为手动、半自动和全自动设备。成型机的主要结构包括机架、模具、蒸汽和冷却系统、进料系统和控制系统等,其中蒸汽和冷却系统的运行直接影响制品的熔结质量和成型效率。成型环节的稳定性和效率对整条生产线的产出有较大影响,因此成型机在蒸汽利用、循环时间和操作便利性等方面不断改进,以适应批量生产和制品多样化的需要。
设备安全防护是EPS生产过程中保障人员安全的重要措施,需要从设备本身和使用管理两个方面加以落实。设备本身的安全防护包括机械防护和电气防护:运动部件如传动带、齿轮、丝杠等应设置防护罩或防护栏,防止人员在运行中接触受伤;电热丝和刀具等危险部位应设置隔离或警示,避免误触;电气部分应有可靠的接地、漏电保护和过载保护,高温和发热部件周围应保持清洁并远离可燃物。由于泡沫粉尘在一定条件下具有可燃性,设备和车间还需采取防静电和防火措施,除尘系统的运行和清理应符合安全要求。设备的安全装置如急停按钮、限位开关和保护装置应保持完好,不得随意拆除或短接,出现异常应及时修复。使用管理方面,应制定并执行操作规程,要求操作人员按规定使用设备,不进行违规操作;设备运行中人员应保持安全距离,不得在设备运行时进行清理或调整;日常应做好安全检查,及时发现和消除隐患。对于新员工,应经过安全培训后方可上岗。设备安全防护需要设备和管理的配合,把风险控制在可接受的范围,是保障生产安全的基础。淄博友利机电您的满意就是对我们的支持。
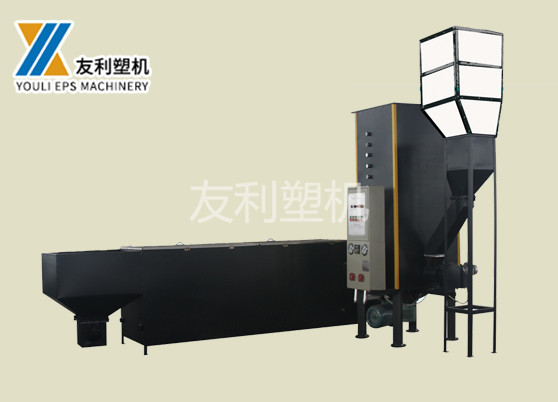
了解EPS加工设备的主要技术参数,是选型和使用设备的基础,这些参数反映了设备的加工能力和适用范围。对于切割类设备,常见的参数包括较大加工尺寸、加工幅面和行程、切割精度与重复定位精度、切割速度范围、电热丝规格和数量、温控范围以及设备功率等。较大加工尺寸指设备能够容纳的工件或板材的较大长宽高,决定了设备能否加工目标产品;切割精度表示加工尺寸与设计尺寸之间的偏差范围,重复定位精度表示设备多次回到同一位置的稳定程度,二者共同决定成品的尺寸一致性。切割速度范围反映了设备在不同材料和厚度下的加工效率,速度的设定通常需要与温度和材料相匹配。电热丝规格和数量关系到切割的精细程度和批量能力,丝径较细适合精细加工,丝数较多适合批量加工。温控范围决定设备可适应的材料种类。功率和能耗参数关系到运行成本。对于雕刻类设备,主要参数还包括主轴转速和功率、刀具接口、运动轴数以及工作台形式等。成型和发泡设备则涉及发泡筒容积、产能、蒸汽压力和消耗等参数。理解这些参数的含义及其相互关系,有助于根据实际加工需求评估设备是否适用,而不是只看单一指标或价格。友利塑机产品适用范围广,产品规格齐全,欢迎咨询。重庆EPS打板机设备
友利塑机不懈追求产品质量,精益求精不断升级。滨州EPS设备厂
明确产品规格:按“线条尺寸+造型复杂度”筛选设备功能EPS线条的尺寸大小、造型复杂度,直接决定设备的切割行程、刀头类型和控制系统精度。不同产品规格对应的设备要求差异:常规简单造型(尺寸≤300mm,造型为阴阳角线、腰线、平板线):这类线条结构简单,切割难度低,普通半自动或入门级数控设备即可满足。要求是“切割直线度精细”,刀头选择普通电热丝即可,无需额外配置复杂的造型切割功能,能有效控制采购成本。中大型复杂造型(尺寸300-800mm,造型为欧式雕花、弧形线条、异形装饰件):这类线条对设备的“精细度”和“灵活性”要求较高,必须选择数控切割设备,且需具备多轴联动功能(至少3轴)。刀头需搭配可旋转电热丝或铣刀,控制系统需支持CAD图纸导入,能将复杂造型转化为切割路径,确保造型还原度高、尺寸偏差小(建议偏差≤)。超大型线条(尺寸≥800mm,如大型罗马柱、梁托):这类线条不尺寸大,且多为立体造型,需要选择大行程的全自动数控切割设备,切割行程至少满足1000mm×2000mm×800mm(长×宽×高)。同时,设备需配备大功率加热系统和稳定的机架结构,避免因切割行程过大导致设备抖动,影响切割精度;部分超大型线条还需要定制的夹具。滨州EPS设备厂