商机详情 -
青海EPS保温板设备
易损件和耗材的更换与管理是EPS设备运行维护的重要内容,合理的备件管理能够减少因等待备件造成的停机时间并控制维护成本。EPS设备中较为常见的易损件和耗材包括电热丝、刀具、密封件、皮带以及部分轴承和传动元件等。电热丝在高温下长期工作会发生氧化和变细,是热丝切割设备的主要耗材,需要定期检查和更换,更换时应断电操作并按要求进行预热和张力调整;刀具在雕刻和切削中会逐渐磨损,磨损后会影响加工质量和尺寸精度,需要及时更换或修磨。密封件用于蒸汽、压缩水和气路系统,长期使用后可能老化失效,导致泄漏,需定期检查更换。皮带、同步带等在传动中会有磨损和伸长,影响传动精度,需要定期检查和调整或更换。为减少停机,企业通常会储备一定数量的常用易损件,储备量应结合消耗速度和采购周期确定,避免过多占用资金或过少导致停机。耗材管理还应记录更换时间和使用周期,通过分析掌握消耗规律,为采购和成本控制提供依据。此外,更换易损件时应按设备要求选择规格相符的备件,避免使用不匹配的部件影响设备性能或造成安全隐患。淄博友利机电以“真诚服务,用户满意”为服务宗旨。青海EPS保温板设备
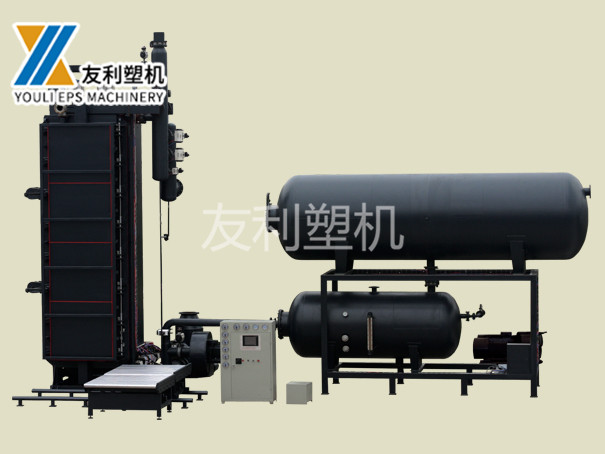
了解EPS加工设备的主要技术参数,是选型和使用设备的基础,这些参数反映了设备的加工能力和适用范围。对于切割类设备,常见的参数包括较大加工尺寸、加工幅面和行程、切割精度与重复定位精度、切割速度范围、电热丝规格和数量、温控范围以及设备功率等。较大加工尺寸指设备能够容纳的工件或板材的较大长宽高,决定了设备能否加工目标产品;切割精度表示加工尺寸与设计尺寸之间的偏差范围,重复定位精度表示设备多次回到同一位置的稳定程度,二者共同决定成品的尺寸一致性。切割速度范围反映了设备在不同材料和厚度下的加工效率,速度的设定通常需要与温度和材料相匹配。电热丝规格和数量关系到切割的精细程度和批量能力,丝径较细适合精细加工,丝数较多适合批量加工。温控范围决定设备可适应的材料种类。功率和能耗参数关系到运行成本。对于雕刻类设备,主要参数还包括主轴转速和功率、刀具接口、运动轴数以及工作台形式等。成型和发泡设备则涉及发泡筒容积、产能、蒸汽压力和消耗等参数。理解这些参数的含义及其相互关系,有助于根据实际加工需求评估设备是否适用,而不是只看单一指标或价格。河北造型切割机设备生产厂家淄博友利机电始终坚持以人为本,恪守质量为金,同建雄绩伟业。
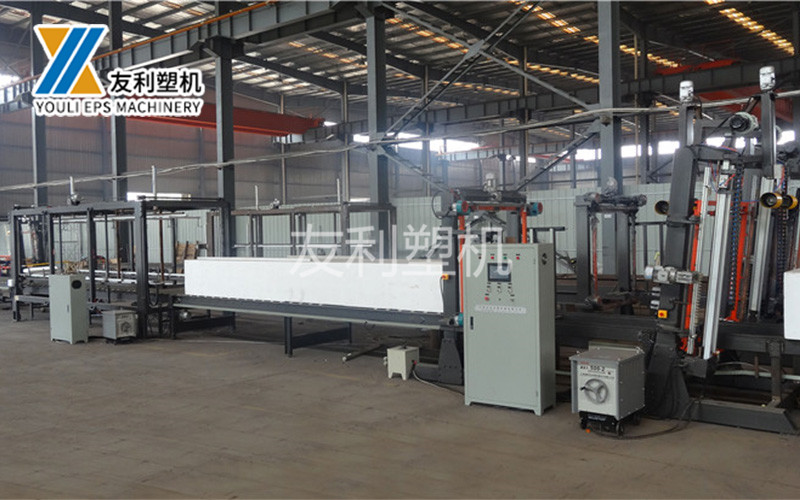
半自动数控切割机:中型产能性价比之选这类设备是“半自动”与“数控”的结合体,结构:机架、数控工作台、电热丝刀头(部分可搭配铣刀)、数控控制系统、进料平台。设备可通过数控系统设定切割尺寸、角度,自动控制刀头运动,但仍需人工进行上下料、板材定位等操作。优势:精度高:采用数控系统控制刀头运动,定位精度≤,切割尺寸偏差小(≤),边缘光滑无毛刺,废品率可控制在2%-5%。效率适中:支持连续切割,搭配进料平台后,人工上下料的时间大幅缩短,日产量可达500-2000米,能满足中型建材企业的批量订单需求。功能灵活:支持CAD图纸导入,可切割弧形、异形、简单雕花等造型,适用范围比半自动台式切割机广;同时,设备可快速切换切割参数,适配不同规格的线条生产。性价比高:市场价格在2-8万元,相比全自动设备成本低,相比半自动台式设备精度和效率更高,是中型产能的“平衡之选”。劣势:依赖人工:仍需1-2名操作人员进行上下料、板材定位,人工成本无法完全规避。不支持24小时连续作业:由于需要人工辅助,无法实现全流程自动化,夜间作业难度大。适用场景:中型建材企业,承接区域内地产配套、市政工程订单,日产量500-2000米。
调试和试运行是设备安装之后、正式生产之前的必要环节,其目的是检验设备运行状况、调整工艺参数并确认产品达到要求。调试通常从空载运行开始,检查各运动部件动作是否正常、控制系统是否灵敏、安全装置是否有效,确认无异常后再进行带料试运行。带料试运行阶段,通过实际加工或生产检验设备的加工能力和产品质量,重点观察切割或雕刻的尺寸精度、切口质量、表面平整度以及运行稳定性,并根据结果调整相关参数。对于发泡和成型设备,调试的重点是发泡密度、成型熔结质量和成型周期,需要通过调整蒸汽压力、时间和冷却方式等参数,使制品达到规定的密度、强度和尺寸要求;对于切割和雕刻设备,调试的重点是切割速度、温度、丝距或刀具参数,通过试切确定合适的参数组合。调试过程中通常需要记录各项参数和对应的产品质量,形成可以复现的工艺条件。试运行还应观察设备在连续运行下的表现,包括温度变化、振动情况和能耗水平,发现问题及时处理。调试和试运行需要由具备经验的人员操作,并与设备供应方的技术人员配合,确保设备能够稳定地投入正常生产。淄博友利机电您的满意就是对我们的支持。

成型工艺中的蒸汽与冷却控制是决定EPS制品熔结质量和尺寸精度的关键环节。成型时,珠粒在模具内通入蒸汽加热,蒸汽的热量使珠粒表面软化、膨胀并相互粘结,形成连续的整体;蒸汽压力和通汽时间、次数需要根据制品厚度和密度合理设定,蒸汽不足会造成珠粒间结合不牢、制品强度偏低,蒸汽过多则可能引起过熔、表面塌陷或制品尺寸偏差。为提高熔结效果和成型效率,成型过程通常采用多次通汽和保温相结合的方式,使蒸汽热量渗透到模具内部并均匀作用于制品各部。加热之后必须进行充分冷却,使制品在模具内定型并具备脱模所需的强度;冷却不足会导致脱模后制品变形、鼓起或收缩,冷却过度则延长成型周期、影响效率。冷却方式包括水冷、真空冷却和自然冷却等,其中真空冷却通过降低模具内压力促使制品中的水分和热量更出,有助于缩短周期并改善定型效果。蒸汽和冷却参数的设定需要与制品规格、模具结构和环境条件相匹配,并通过试产逐步优化,形成稳定的成型工艺,从而兼顾制品质量与生产效率。淄博友利机电以精良的产品品质和优先的售后服务,全过程满足客户的需求。四川EPS泡沫机械设备厂
淄博友利机电与广大客户携手并进,共创辉煌!青海EPS保温板设备
运动系统是数控泡沫雕刻机实现刀具按路径运动的关键部分,其精度和稳定性对加工质量有直接影响。运动系统通常包括导轨、传动部件和电机三部分。导轨多采用直线导轨,具有摩擦小、运动平稳、精度保持性好的特点,是保证运动精度的重要部件。传动方式的常见形式有滚珠丝杠和齿轮齿条两类:滚珠丝杠传动精度高、反向间隙小,适合较短行程和较高精度的定位;齿轮齿条传动结构简单、便于实现较长行程,适合大幅面设备的快速移动。两种传动方式在不同的轴向上有时会配合使用,例如水平长行程轴采用齿轮齿条以获得较快的移动速度,垂直轴采用滚珠丝杠以获得较精确的定位。电机通常采用步进电机或伺服电机,伺服电机在定位精度、响应速度和过载能力方面更具优势,适合精度和效率要求较高的设备。运动系统的性能还体现在多轴协调上:加工复杂曲面时需要各轴按照路径平滑联动,速度和加速度需要合理规划,以减少振动和冲击,避免在加工面留下振纹。导轨的清洁和润滑、传动部件的间隙调整以及电机参数的设置,都是维护运动系统精度的重要工作。青海EPS保温板设备