商机详情 -
河北EPS线条
通常控制在,采用柔性定位块减少局部压力集中。中密度板材定位压力可调整为,确保板材在切割过程中不发生位移。高密度板材刚性强,需提高定位压力至,避免切割过程中因振动导致板材偏移,但需确保定位面平整,防止局部压力过大造成表面损伤。3.冷却与除尘参数调整热丝切割过程中会产生少量熔融烟雾,机械切割则会产生EPS碎屑,需通过冷却与除尘系统及时处理,同时避免影响切割质量。低密度EPS板材热切割时烟雾较少,冷却风速可控制在1-2m/s,除尘功率调至低档即可;中密度和高密度板材切割时,尤其是机械切割,需提高冷却风速至2-3m/s,除尘功率调至中,及时碎屑,避免堆积在切割面影响精度。此外,高密度板材机械切割时刀片易发热,需开启刀片冷却系统,冷却水流速控制在5-10L/min,防止刀片因过热导致硬度下降,延长使用寿命。四、不同发泡倍率EPS板材切割参数实证参考结合行业生产实践,以下整理了不同发泡倍率EPS板材在热丝切割和机械刀片切割方式下的典型参数组合,供生产企业参考。需注意的是,实际参数需根据设备型号、刀片/热丝类型、板材厚度等具体条件进行微调。1.低密度EPS板材(密度10-20kg/m³)热丝切割:电压25-35V,切割速度5-10m/min。淄博友利机电公司秉承着“标准、精细、超越、求精”的质量方针。河北EPS线条
EPS
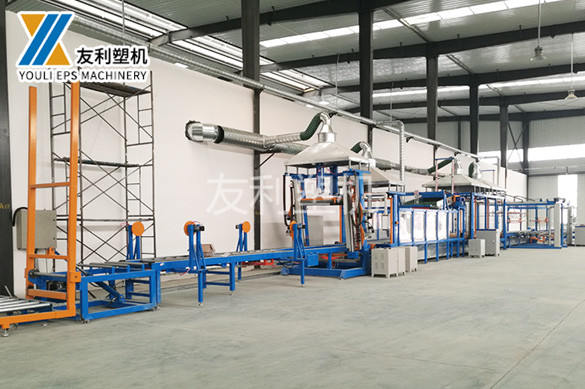
二、一体化作业实现路径:从原料到成品的全流程协同全自动EPS连续切割机生产线的一体化作业在于“流程无缝衔接、数据实时驱动、设备协同联动”,通过五大关键技术环节,实现从原料上料至成品入库的无人化、连续化生产。(一)原料上料与预处理的自动化协同一体化作业的起点是原料的自动化流转与预处理协同。首先,通过WMS系统下发原料补给指令,AGV运输车自动从原料仓库抓取EPS珠粒,精细输送至预发机进料口;预发机根据MES系统下发的生产计划,自动调用对应产品的预发参数,完成珠粒的均匀发泡;发泡完成后,预发机通过传感器检测珠粒发泡质量,合格后自动将珠粒输送至老化仓,同时向PLC系统发送“预发完成”信号,触发老化仓启动温湿度控制程序;老化完成后,螺旋输送机自动将珠粒输送至成型模具,成型后的EPS块经输送线转运至切割单元,整个过程无需人工干预,通过系统信号联动实现各设备的有序衔接,预处理周期可缩短40%以上。对于已成型的EPS大块原料,龙门式上料机通过负压吸附装置平稳抓取原料,经定位校准后放置在连续输送平台上,侧边定位挡板自动校准原料位置,负压吸附装置固定原料,确保原料输送过程中不发生位移,为后续精细切割奠定基础。。烟台EPS板材输送烘干系统淄博友利机电公司坚持以“市场需求为导向,品质创新为基础,顾客满意为宗旨。

通过整合PLC控制系统、MES制造执行系统、WMS仓储管理系统和数字孪生平台,实现设备联动、参数优化、生产调度和数据追溯的全流程智能化管控。:采用三菱、台达等品牌PLC控制器和施耐德触摸屏,作为设备联动的中枢,负责接收各单元传感器信号,控制上料、输送、切割、分拣等设备的运行参数,实现生产节拍的精细同步。例如,当原料上料速度发生波动时,PLC可自动调整输送线速度和切割频率,确保生产流程稳定。同时,配备紧急停止按钮、安全联锁装置和防护盖板,确保生产安全。:实现生产计划下达、实时数据采集、质量监控和能耗管理。系统可根据订单需求自动生成生产计划,分配生产任务;通过物联网(IoT)设备采集设备运行状态、生产进度、质量检测等数据,实时生成生产报表;当出现设备故障或质量异常时,系统自动发出预警,并推送维护工单至维修人员移动端。3.数字孪生平台:构建生产线的虚拟仿真模型,实时映射物理设备的运行状态,可实现生产流程的虚拟调试、工艺参数优化和故障预判。例如,在更换产品规格时,可先在虚拟平台中调整切割参数并进行仿真测试,再同步至物理设备,缩短换产周期35%以上。
需通过多次进给逐步达到目标厚度,避免因单次深度过大导致刀片受力不均而损坏,同时减少材料因切削力过大产生的裂纹。此外,刀片的锋利度也会影响切割深度的选择,钝刀片需减小单次切割深度,避免出现切削不顺畅的问题。三、辅助参数的协同调整除切割参数外,连续切割机的进料速度、定位压力、冷却方式等辅助参数的调整,同样对不同发泡倍率EPS板材的切割质量产生重要影响,需与参数协同优化。1.进料速度调整连续切割机的进料速度需与切割速度严格同步,否则会导致切割尺寸偏差。低密度EPS板材质地柔软,进料速度过快易导致板材拉伸变形,过慢则会造成材料堆积;因此进料速度应与切割速度保持一致,误差控制在±。中密度和高密度板材进料时需保证平稳匀速,尤其是高密度板材,进料机构需提供足够的夹持力以避免板材滑动,但夹持力不宜过大,防止板材表面压伤。对于采用多工位连续切割的生产线,进料速度需根据各工位切割任务进行分段调整,如粗切工位速度可略高,精切工位速度需降低以保证精度。2.定位压力调整定位压力是确保板材切割位置精细的关键,需根据板材发泡倍率调整以平衡定位精度与材料损伤。低密度EPS板材抗压强度低,定位压力过大易导致边缘凹陷或变形。淄博友利机电的企业理念是 “勇于开拓,不断创新,以质量求生存,以效益促发展”。
地面散落的EPS废料与粉尘,定期检查车间通风系统运行状态,确保空气流通,减少粉尘积聚。此外,避免将设备放置在振动源附近,防止外部振动影响切割精度,加剧设备部件的疲劳损坏。二、降低EPS连续切割机刀片损耗的策略刀片是EPS连续切割机的消耗部件,其损耗速度与材料特性、工艺参数、维护方式及操作规范密切相关。通过优化刀片选型、精细控制工艺参数、加强日常保养及规范操作流程,可有效延长刀片使用寿命,降低更换成本。(一)科学选型,匹配切割需求刀片材质与加工精度是决定其使用寿命的基础,需根据切割材料的特性与生产强度进行科学选型。针对常规EPS材料切割,可选用合金工具钢(如Cr12MoV)刀片,其经深冷处理后刃口硬度可达HRC60-62,耐磨性较好,使用寿命可达800小时以上;若切割高密度EPS材料或添加抗穿刺添加剂的复合EPS材料,建议选用钨钢(硬质合金)刀片,其刃口硬度HRC≥70,耐磨性更强,使用寿命可达1500-2000小时,但需注意钨钢刀片脆性较高,避免切割过程中的剧烈冲击。同时,优先选择刃口经过精密研磨的刀片,确保刃口粗糙度Ra≤μm,减少切割过程中与EPS材料的接触面积,降低摩擦损耗,其磨损速度比粗糙刃口(Ra≥μm)慢40%。此外。友利塑机我们将用稳定的质量,合理的价格,良好的信誉。河北EPS线条
友利塑机以快的速度提供好的产品质量和好的价格及完善的售后服务。河北EPS线条
EPS连续切割机日常维护关键要点及降损减障策略在EPS(聚苯乙烯泡沫)加工行业中,连续切割机作为生产设备,其运行稳定性直接决定产品质量、生产效率与生产成本。EPS材料质地轻盈但切割过程中易产生粉尘,长期运行易导致设备部件磨损、刀片损耗加剧,进而引发故障停机。因此,建立科学的日常维护体系,精细把握维护关键要点,同时采取有效的刀片损耗与故障防控措施,对保障生产线连续**运行具有重要意义。本文将从日常维护要点、刀片损耗控制策略、设备故障率降低路径三个维度,结合行业实践经验展开详细阐述。一、EPS连续切割机日常维护关键要点EPS连续切割机的日常维护需遵循“预防为主、精细施策”的原则,覆盖机械系统、电气系统、切割系统及环境保障四大模块,通过定期巡检、清洁、润滑、校准等基础工作,及时排查潜在**,确保设备各部件处于比较好工作状态。(一)机械传动系统维护机械传动系统是保障切割连续性与稳定性的,主要包括传送带、链条、导向轮、轴承等部件,其维护重点在于消除摩擦损耗与传动偏差。每日班前需对传送带进行检查,清理表面残留的EPS粉尘与碎屑,检查传送带张紧度,确保张力控制在10-15N范围内,避免因松弛导致打滑或偏移。河北EPS线条