商机详情 -
化工母液零排放系统案例展示
作为低温蒸发设备源头厂家,我司深耕工业废水处理领域多年,主打低温真空蒸发、热泵蒸发工艺,设备可在25℃-45℃低温环境下完成工业废水浓缩减量,适配各类高盐废水、危废母液、电镀漂洗水、化工浓缩液处理场景。设备运行可实现废水资源化回用、危废大幅减量,减量率可达80%以上,彻底解决企业排污超标、危废处置费用高昂、环保验收不通过等痛点,完美适配各地零排放、危废减量政策要求。相较于传统MVR高温蒸发设备,我司低温蒸发设备耐腐蚀性能更强,适配长期连续工业化运行,帮助企业从源头实现环保合规,大幅降低年度环保运维成本,是当下工业企业响应环保新政、完成绿色生产升级的主要解决方案。企业可根据自身水质参数、生产工况,定制专属低温蒸发处理方案,提供水质小试、方案测算服务。还在疑惑低温蒸发浓缩设备如何运作?其原理是利用低温差,促使溶剂从物料中分离!化工母液零排放系统案例展示
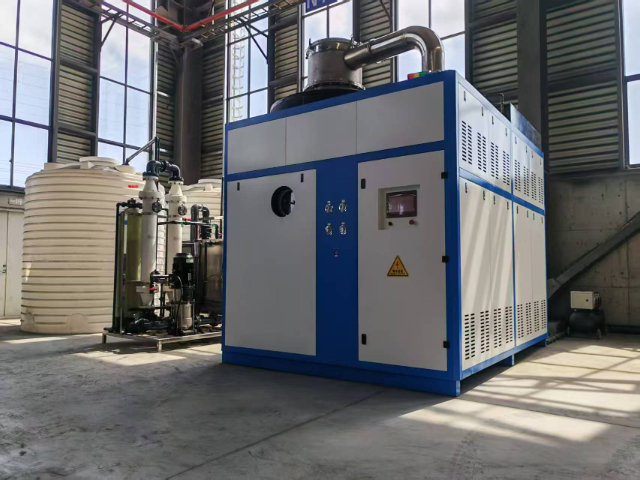
资源的高效循环利用是低温蒸发浓缩设备的另一大亮点。该设备不*能够将废水中的水分有效分离,实现出水回用,大幅减少新鲜水资源的消耗与浪费,更能对浓缩液中的有价资源进行深度回收。以含镍废水为例,设备能够准确地将镍等金属离子富集在浓缩液中,为后续的资源化再利用创造了条件。这种“变废为宝”的处理模式,不*提高了整体资源的利用率,还为企业开辟了新的价值增长点。通过将原本需要高昂费用处置的废弃物转化为可回收的资源,设备真正践行了循环经济的理念,助力企业实现可持续发展。萃取低温浓缩设备应用案例当需要调整设备参数时,务必逐步微调,观察设备反应,防止参数突变影响浓缩进程!
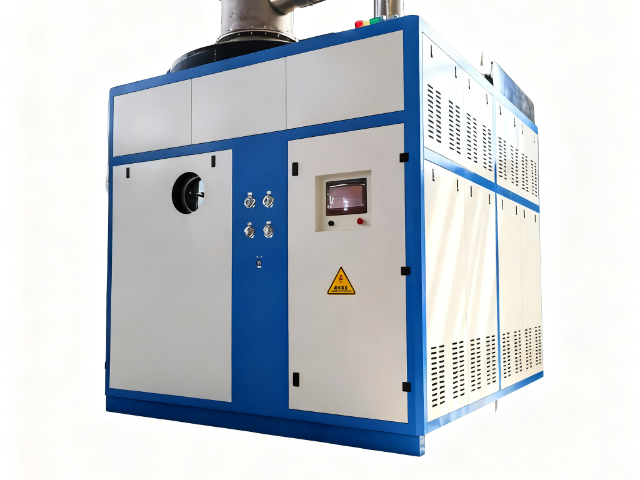
设备低温负压运行,有效规避油品高温氧化、糊壁、焦化问题,适配乳化液间歇式、波动性产出工况。处理后洁净蒸馏水水质达标,回用率可达95%以上,可直接用于车间设备清洗、地面冲洗、生产补水;废液大幅浓缩减量,危废减量比例可达85%以上,极大减少危废转运吨位,帮助企业每年节省大量危废处置费用。整套设备全自动运行、一键启停、自带油污自清程序,不易堵塞、无需专人高频运维,适配中小型机加工车间、大型五金产业园、数控企业的长期稳定使用。作为源头定制厂家,我司拥有大量机械加工、五金制造、切削液废水成熟落地案例,可根据企业废水量、油污浓度、场地条件一对一定制乳化液废水处理方案,提供水质化验、小试实验、成本优化测算。
面对高盐废水的减量需求,低温蒸发浓缩设备以物理相变为重点,将盐分与水分温和分离。系统运行时,废液在真空腔体内形成均匀液膜,水分以蒸汽形态脱离,盐分则逐渐析出晶体。蒸发温度始终保持在较低区间,盐类晶体颗粒细小且纯度较高,可直接进入后续资源化流程。传热组件选用耐氯离子腐蚀材质,长期运行仍能保持光滑表面,结垢速率极低。真空动力由干式螺杆泵提供,避免油污染,同时可回收蒸汽潜热用于预热进料,进一步降低能耗。设备配备自动清洗程序,利用冷热交替与低泡清洗剂冲刷传热面,停机维护时间被压缩至极短。整体布局紧凑,可集成于标准集装箱内,适用于场地受限的工程项目。低温蒸发浓缩设备利用低温条件,让物料在较低能耗下完成浓缩。
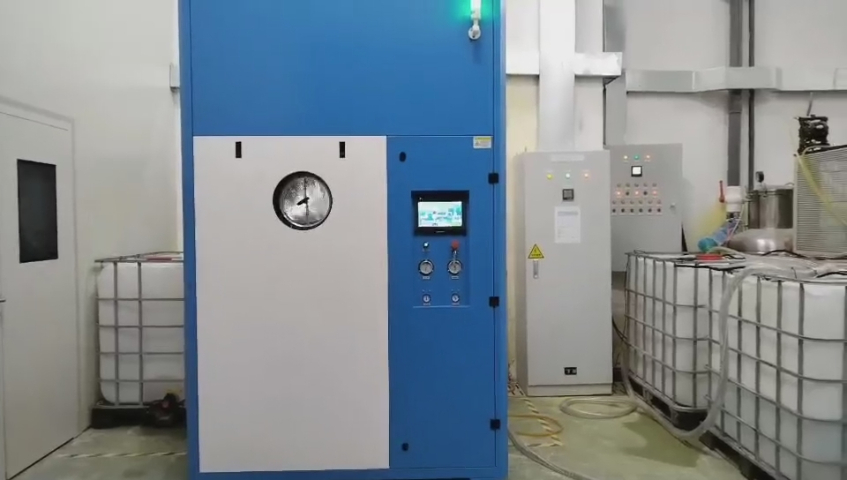
密闭运行,环保安全双保障:低温蒸发浓缩设备全程在密闭系统中运行,这一设计从源头上避免了废水处理过程中可能产生的废气逸散和异味扩散问题。传统开放式蒸发工艺在运行过程中,往往会有挥发性有机物或恶臭气体排放到大气中,不*影响周边环境,还可能引发居民投诉和环保处罚。而本设备采用全封闭结构,所有蒸发、冷凝、结晶过程均在密封容器内完成,废气经过冷凝处理后达标排放,废渣以干态结晶形式排出,便于后续安全处置。对于化工、电镀、新能源等行业产生的复杂废水,密闭运行还能有效防止操作人员接触有害物质,保障了生产安全。在当前环保监管日趋严格的大背景下,采用密闭式低温蒸发设备,能够帮助企业轻松满足各项排放标准,避免因环保问题导致的停产整改风险,让企业的生产经营更加安心稳定,同时也为周边社区营造了更好的生活环境。你知道低温蒸发浓缩设备如何工作吗?它依据减压低温原理,降低液体沸点,实现高效浓缩!热泵变频节能系统厂家直销
低温蒸发浓缩设备可将水分蒸出,使物料浓度按工艺要求提升。化工母液零排放系统案例展示
源头智造|低温蒸发设备节能升级,吨水成本再降20%:工业废水处理行业正朝着低能耗、智能化、高适配、长寿命的方向快速迭代,节能降耗、降低运维成本已成为工业企业选购蒸发设备的考核标准。传统高温蒸发设备能耗高、耗材损耗大、对高腐蚀水质适配性差,难以满足当下企业规模化、低成本的废水处理需求,倒逼低温蒸发技术持续创新升级。2026年低温蒸发技术持续突破,我司作为源头研发生产厂家,聚焦热泵低温蒸发、真空低温蒸发两大工艺,完成设备技术迭代,在节能效率、设备防腐、智能操控、运维便捷度上实现多重升级,设备吨水处理成本较传统设备降80%~90%,树立行业节能技术新方向。 化工母液零排放系统案例展示