商机详情 -
原料低温蒸发回用装置废水处理厂家
综合效益突出,环保与经济双赢:选择低温蒸发浓缩设备,企业获得的不*是一套废水处理设施,更是一套兼具环保效益与经济效益的综合解决方案。从环保角度看,设备实现了废水的深度处理与资源回收,出水可回用、有价金属可提取、废气废渣可控,帮助企业达标甚至超越排放标准,树立良好的绿色企业形象。从经济角度看,低温运行大幅降低了能耗成本,资源回收带来了额外收入,自动化控制减少了人工支出,长寿命设计降低了维护费用,多重优势叠加,使得设备的综合运行成本远低于传统工艺。越来越多的企业在实际运行后发现,这套设备的投资回收期比预期更短,长期来看是一项高回报的环保投资。在绿色制造和循环经济的大趋势下,低温蒸发浓缩设备正在成为越来越多工业企业的优先选择,助力企业在合规经营的同时实现可持续发展,为行业绿色转型贡献力量。想知晓低温蒸发浓缩设备的原理精髓?利用低温低压条件,实现物料的浓缩提纯!原料低温蒸发回用装置废水处理厂家
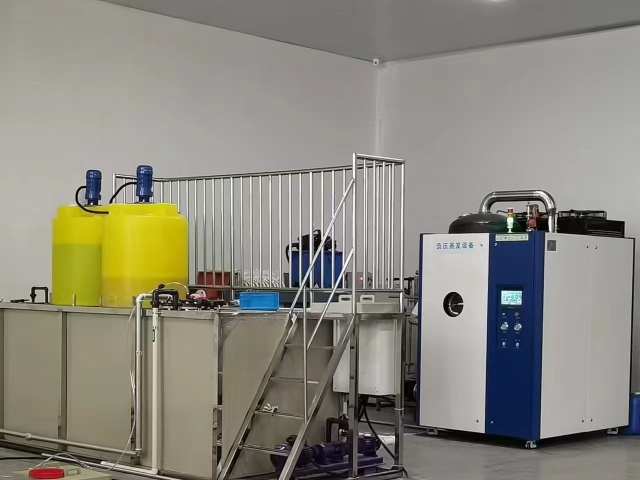
源头智造|低温蒸发设备节能升级,吨水成本再降20%:工业废水处理行业正朝着低能耗、智能化、高适配、长寿命的方向快速迭代,节能降耗、降低运维成本已成为工业企业选购蒸发设备的考核标准。传统高温蒸发设备能耗高、耗材损耗大、对高腐蚀水质适配性差,难以满足当下企业规模化、低成本的废水处理需求,倒逼低温蒸发技术持续创新升级。2026年低温蒸发技术持续突破,我司作为源头研发生产厂家,聚焦热泵低温蒸发、真空低温蒸发两大工艺,完成设备技术迭代,在节能效率、设备防腐、智能操控、运维便捷度上实现多重升级,设备吨水处理成本较传统设备降80%~90%,树立行业节能技术新方向。 零排放低温蒸发浓缩设备低温蒸发浓缩设备依据什么原理实现温和处理?利用低温低压,使溶剂缓慢蒸发!
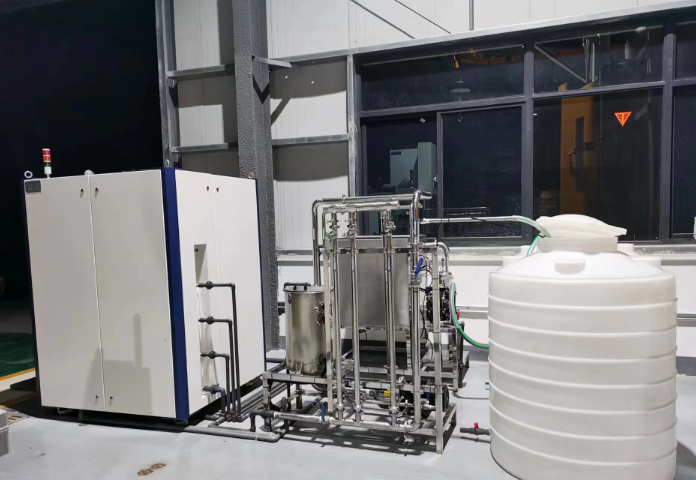
设备以热泵变频节能系统为技术,依托低温热泵浓缩原理,依托 30-40℃真空蒸发过程完成废水浓缩减量,整机兼具防爆、防腐、消泡、防粘壁、防结垢系统,高 COD 母液可通过萃取低温浓缩提浓设备完成 COD 浓缩减量,满足危废污泥干化、危废减量目标,出水达标排放标准,实现废水 99% 资源化利用,无二次污染。智能化配置是当下主流选型要点,PLC 全自动蒸发站搭载物联网远程监控、云端监控系统,打造无人值守废水处理模式,高温高湿环境也能稳定运行。正规出口商、制造商设备持有 CE 认证,可出口欧盟,现货供应快速交货,品牌厂家提供水质检测、全流程技术支持、整体解决方案,从前期技术咨询、现场报价,到后期安装、日常维护、维修保养、售后全链条服务,海量电镀、食品、制药、渗滤液处理客户案例可供参考,是各行各业废水减量零排的可靠参考。
资源回收,实现废水变废为宝:低温蒸发浓缩设备不*是一套废水处理装置,更是一套资源回收系统。在处理含镍、含盐等工业废水时,设备能够将废水中的水分蒸发分离,实现出水回用,大幅减少新鲜水资源的消耗。与此同时,浓缩液中的有价金属如镍等资源并不会被破坏,而是以结晶盐的形式被分离出来,可以直接作为原料进行再利用。这种废水处理加资源回收的双重功能,让企业在履行环保责任的同时,还能获得额外的经济回报。特别是在镍价波动较大的市场环境下,能够自主回收镍资源的企业,在成本控制方面具有明显的竞争优势。设备产出的结晶产品纯度较高,后续处理工序少,降低了资源回收的整体难度。可以说,这套设备真正实现了从花钱治污到治污赚钱的转变,让环保投入不再是纯粹的成本支出,而是一项具有长期回报的投资,为企业开辟了新的价值增长点。想深入了解低温蒸发浓缩设备的原理?通过热交换,在低温下将物料中的水分蒸发!
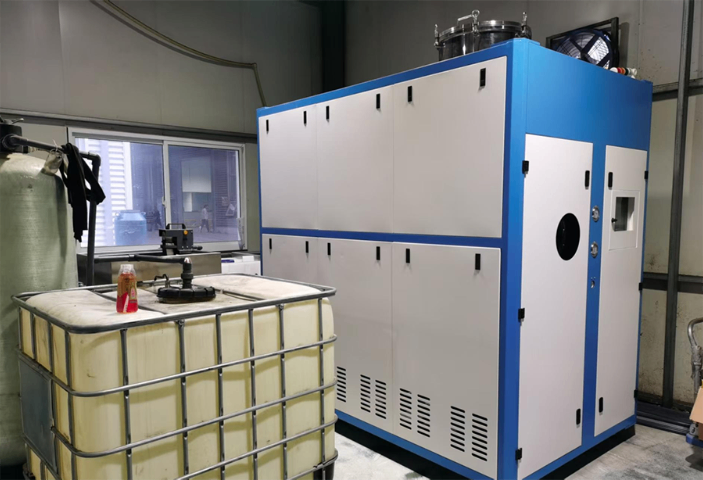
反渗透膜浓缩液废水低温处理案例: 一、客户背景及痛点:反渗透膜浓缩液废水同时含高盐、难降解有机物、重金属等,处理难度高,每日产生量3吨,委外成本较高,每吨约2000元。二、智康环保针对该客户痛点,为其定制了智康ZKDW-S3000的热泵低温蒸发系统,低温蒸发是高效减量化与资源化处理方案,为在真空下将沸点降至37-50℃实现水与污染物分离,浓缩液减量化处置。节能降耗:热泵循环利用热量,低温运行能耗远低于传统蒸发工艺,吨水/吨液处理成本行业前列安全稳定:全密闭运行无泄漏、无燃爆风险,低温工况减少设备结垢腐蚀,延长使用寿命,处理效果稳定可控减量化:按客户要求设定浓缩倍数10–30倍,大幅降低末端处置成本。自动化程度高:PLC+触摸屏控制,支持远程监控,一键启停,运维成本低。三、客户证言:-无药剂添加,避免二次污染,符合绿色印染标准。-使用智康低温蒸发系统后,浓缩液接近固化状态,年节约危废处置费超100万元。 若设备发出异常声响,应立即停止操作,检查原因,排除故障后再继续运行!稀有金属蒸发提炼设备废水案例
还在纠结设备的稳定性?低温蒸发浓缩设备,经过严格测试,稳定运行,减少故障风险!原料低温蒸发回用装置废水处理厂家
化工、火电、垃圾填埋场高浓度废液:脱硫脱硝废水、化工有机母液、垃圾渗滤液、火电厂废水浓度高、污染物组分复杂,选用零排放蒸发系统、危废污泥干化机,搭配 VOCs 回收蒸发装置回收有机溶剂,实现化工母液零排放,大吨位日处理 30~60 吨工业污水智能化减量设备适配大型园区集中治污。设备智能化升级已成标配,无人值守废水设备搭载 PLC 控制 + 物联网云端远程监控,高温高湿厂区环境依旧稳定运行;全系列设备秉持节能低能耗特性,热泵变频节能系统大幅缩减运行电费,兼顾性价比与长期使用成本。采购阶段厂家不受任何费用水质检测、出具技术参数与报价,可选择设备采购或租赁模式;合作推荐能出口欧盟、CE 认证齐全的源头生产厂家,丰富客户案例、案例展示助力选型参考,后期配套完善维修、保养、售后服务,同步提供设备日常维护技巧指导,解决客户 “废水怎么处理、设备哪家好” 的选购难题。原料低温蒸发回用装置废水处理厂家