商机详情 -
CE认证低温蒸发浓缩设备按需定制
放射性废水热泵低温蒸发案例:客户是江苏一家医院,放射性废液每日产生量约300L,委外处理成本高昂,急需处理以符合国家对放射性废液“减容、稳定、安全”的处理原则。智康技术方案智康环保经过实地考察和样本分析后,为其定制了每日处理量为300L的低温蒸发浓缩设备。废液全封闭低温蒸发,无放射性物质泄露的风险,设备放置在楼梯间,占地面积小、一键启动,自动化程度高,无需人员操作,可远程操控。同时,设备采用了先进的节能技术,在运行过程中能耗较低,进一步为节约了运营成本。客户证言:苏州智康环保科技有限公司凭借其自主研发的低温蒸发器技术,为我院提供了热泵低温蒸发浓缩系统,使放射性废液浓缩95%,大幅降低了处理成本,投产12个月以来,节约处置成本100万以上。 设备运行过程中,如遇停电,应立即关闭设备电源,来电后按操作规程重新启动!CE认证低温蒸发浓缩设备按需定制
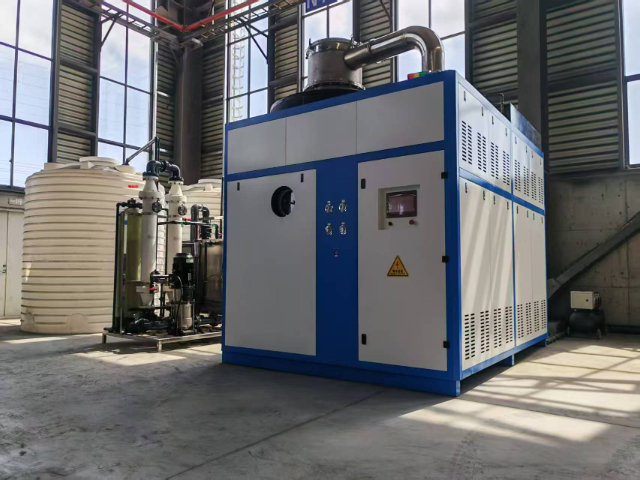
密闭运行,守护环境与人员安全:环保与安全是现代工业不可逾越的底线,而低温蒸发浓缩设备正是为此量身打造。整套系统在全密闭环境中运行,有效防止了有害气体逸散和异味扩散,避免对周边空气造成二次污染。同时,由于操作过程中不产生大量废渣或高浓度废气,大幅降低了后续处置难度与环境风险。设备还配备了多重安全保护机制,确保在各种工况下稳定运行,保障操作人员健康与厂区安全。这种高度集成、封闭可控的设计思路,不*满足日益严格的环保法规要求,也让企业在社会责任履行方面更具底气。食品低温蒸发浓缩设备行业动态担心设备与自身需求不匹配?我们低温蒸发浓缩设备厂家提供定制服务,按需打造专属设备!
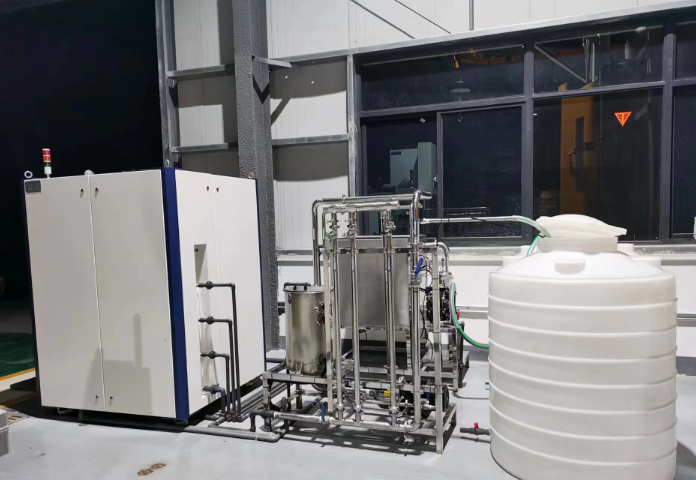
葡萄汁果汁浓缩案例:某公司通过引进低温蒸发浓缩设备,建成浓缩生产线,采用低温浓缩技术生产葡萄浓缩果汁。该技术不会对香气造成加热破坏,生产出较传统原浆和高温浓缩汁更有竞争力的低温浓缩汁。产品品质明显提升:维生素C保留率从60%提升至92%,果汁色泽鲜亮,果香浓郁,产品单价提高15%,市场竞争力增强。低温浓缩技术的应用,使得葡萄缩果汁在香气保留和营养成分完整性方面表现优异,满足了消费者对品质、健康果汁的需求,从而在市场上具有较强的竞争力。该企业利用热泵真空低温蒸发器,实现了果汁的高效浓缩,同时保留了果汁的原有风味和营养成分,提高了产品质量和市场竞争力。
热泵低温蒸发浓缩设备的运行过程中,物料成分会直接影响设备的换热效率和蒸发速率,进而左右处理能力。物料成分物料中含有的各类成分会从不同角度影响设备运行:结垢性成分:若物料含有大量钙、镁离子,或硫酸盐、碳酸盐等易结垢物质,运行过程中会在换热面形成坚硬的垢层,阻碍热量传递,随着垢层增厚,处理能力会持续下降。悬浮物与胶体:物料中的悬浮物、胶体颗粒会附着在换热表面,形成一层隔热层,同样会降低换热效率;若颗粒粒径较大,还可能堵塞设备管路或喷淋组件,造成进料不畅、蒸发不均。热敏性、腐蚀性成分:虽然这类成分不直接降低处理能力,但热敏性物料需控制更低蒸发温度,会间接增加热量消耗;腐蚀性成分会侵蚀换热组件,长期运行会导致换热面变薄、漏损,影响换热效率和处理能力。使用完低温蒸发浓缩设备,及时清理内部残留物料,防止物料干结,影响下次使用!
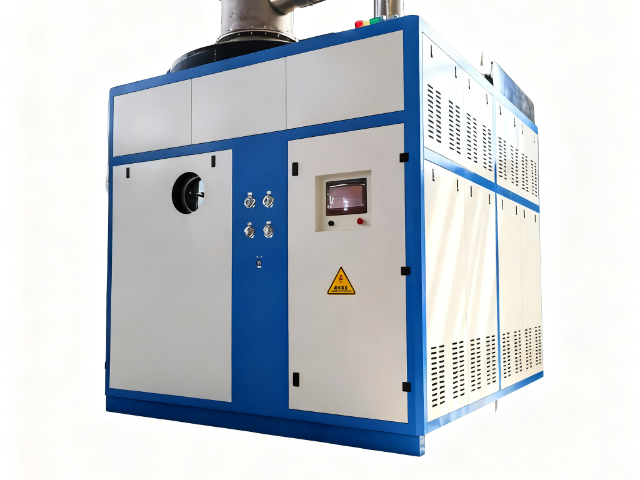
低温蒸发热泵浓缩系统低温蒸馏过程:1.预热:蒸发器自动进水,水泵运行产生真空,压缩机热量给蒸发罐内的废液加热,水温上升到30℃开始蒸发,预热完成。2.蒸发:在高真空和低加热温度下,废液中的水分以纯净的形式蒸发出来,通过冷凝系统冷却后变成清水。3.蒸汽冷凝:水分沸腾产生的水蒸汽,水蒸汽通过冷凝系统冷却后变成清水。4.浓缩液排出:一个蒸馏周期完成后,压缩机停止工作,浓缩液管路上气动阀打开给蒸发罐加压,将浓缩液自动排出蒸发罐体内。想知晓低温蒸发浓缩设备的原理精髓?利用低温低压条件,实现物料的浓缩提纯!江西低温蒸发浓缩设备
低温蒸发浓缩设备,温和处理物料,有效避免热敏性成分损失,保留产品原有品质!CE认证低温蒸发浓缩设备按需定制
热泵低温蒸发浓缩设备的运行过程中,物料浓度与黏度、物料成分、物料初始温度这三类主要特性,会直接影响设备的换热效率和蒸发速率,进而左右处理能力,。物料浓度与黏度这是影响处理能力的关键因素。当物料浓度过高时,溶质会提升溶液的沸点,使得相同真空工况下,水分蒸发需要更多热量;同时高浓度物料的黏度会明显增大,降低物料在换热面的流动速度,导致热量传递不充分,换热效率下降,设备实际处理能力会比处理清水时降低10%–50%。反之,浓度适中、黏度较低的物料,能在换热面形成均匀的流动膜,热量传递效率高,设备可达到额定处理能力。CE认证低温蒸发浓缩设备按需定制