商机详情 -
日处理600L水低温蒸发结晶设备处理方式
制药行业有机物废水处理与溶剂再生:制药行业生产过程中产生的废水常含有高浓度有机物、溶剂及生物活性物质,处理难度大且成本高。低温蒸发结晶设备通过低温蒸发技术,在避免高温破坏有机物结构的前提下,实现废水减量与溶剂回收。设备运行中,废水中的水分在低温下蒸发,有机物与溶剂则浓缩于残留液中。通过后续分离工艺,可回收高纯度溶剂(如乙醇等),直接返回到生产流程中重复使用;浓缩液中的有机物可进一步处理为生物燃料或化工原料,实现资源化利用。制药企业采用该设备后,溶剂回收率提升,废水排放量减少,年节约采购成本与环保处理费用大幅降低,同时提升了生产过程的绿色属性。开启低温蒸发结晶设备后,需等待设备预热稳定,再进行物料蒸发结晶操作!日处理600L水低温蒸发结晶设备处理方式
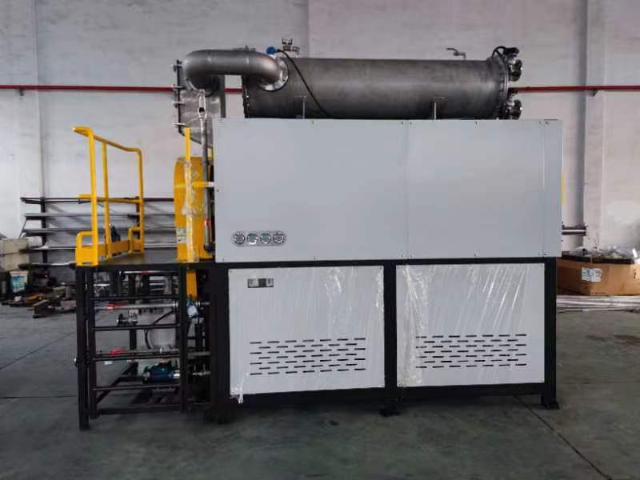
化肥行业高氨氮废水处理与氮资源回收:化肥生产过程中产生的废水含有高浓度氨氮,若未有效处理,将对水体造成富营养化污染。低温蒸发结晶设备通过低温蒸发与吹脱分离技术,实现高氨氮废水的高效处理与氮资源回收。设备在低温下蒸发废水,氨氮以氨气形式挥发,通过吸收装置回收为氨水或硫酸铵,直接用于化肥生产;清水则回用于生产环节。化肥企业采用该设备后,氨氮去除率提升,废水处理成本降低,同时实现了氮资源的循环利用,减少了原材料采购支出,提升了经济效益与环境效益。日处理600L水低温蒸发结晶设备处理方式想知道低温蒸发结晶设备的神奇所在?利用低温条件下溶剂的快速蒸发,打破溶质溶解平衡,实现结晶!
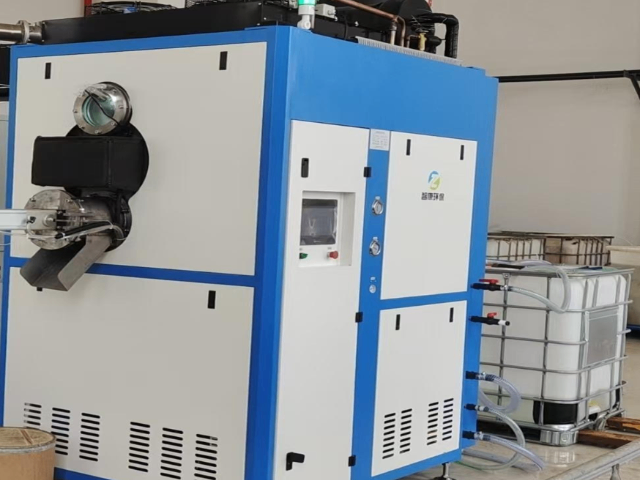
电子行业半导体废水处理与金属再生:半导体制造过程中产生的废水含有铜、银、金等贵金属及蚀刻液、清洗剂等化学物质,若未有效处理,既造成资源浪费,又可能引发环境污染。低温蒸发结晶设备通过低温蒸发与离子交换技术,实现半导体废水的高效处理与金属回收。设备在低温下蒸发废水,金属离子浓缩于残留液中,清水则回用于生产环节。浓缩液中的金属可通过电解、置换等工艺提取为高纯度金属单质,直接用于半导体制造或出售,形成资源循环链条。同时,设备运行中避免高温对敏感化学物质的分解影响,确保处理过程安全稳定。半导体企业采用该设备后,金属回收率提升,废水处理成本降低,同时满足了严格的环保排放要求,提升了企业形象。
结晶或干化后的浓缩液进入刮板式结晶器进行深度处理,在控制结晶温度、搅拌速率与真空度的工艺条件下,可实现溶质的高效结晶分离。所获得的晶体纯度通常可达95%以上,形态为均匀的工业盐或结构致密的重金属盐饼,具有良好的资源化属性。这类产物既可作为工业原料外售,也可在满足工艺要求的前提下返回生产系统循环利用,实现“废料资源化”。经冷凝回收的产水,其电导率稳定在≤100μS/cm,水质清澈、低盐、低有机物含量,满足多数工业回用标准。该产水可直接用于冷却系统补水、生产线清洗漂洗、厂区绿化灌溉等用途,明显降低企业新鲜水取用量与外排负荷,有效支撑“近零排放”目标的实现。综上,该技术路线融合了低温蒸发的高效节能优势与结晶工艺的资源回收能力,不*能稳定处理高盐、高COD、含重金属等复杂工业废水,更在减量化、无害化的基础上实现了水和盐的双重资源化,成为当前高难度工业废水治理与循环经济结合的理想解决方案。低温蒸发结晶设备靠什么原理实现节能?利用低温蒸发,减少热能消耗,高效完成结晶过程!
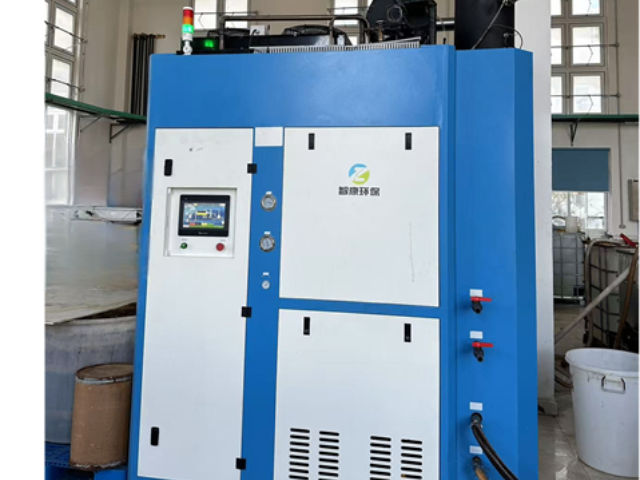
农药行业废水处理与有毒物质去除:农药生产过程中产生的废水含有高浓度有机磷、有机氯等有毒物质,若未彻底处理,将对生态环境与人体健康造成严重危害。低温蒸发结晶设备通过低温蒸发与吸附分离技术,实现农药废水的高效处理与有毒物质去除。设备在低温下蒸发废水,水分通过冷凝回收,有毒物质则浓缩于残留液中。浓缩液可通过后续焚烧或化学处理实现无害化处置,确保排放水质达标。同时,设备运行中避免高温引发有毒物质挥发,保障了处理过程的安全性。农药企业采用该设备后,废水处理效率提升,有毒物质去除率提高,同时满足了环保监管要求,降低了环境风险。想要降低运营成本?低温蒸发结晶设备的节能优势,每年帮您节省大量能源开支!物联网远程监控低温蒸发结晶设备咨询
设备运行中若出现异常声音,应立即停止低温蒸发结晶设备,排查故障,防止设备损坏!日处理600L水低温蒸发结晶设备处理方式
焦化行业废水处理与酚类物质回收:焦化行业生产过程中产生的废水含有酚类及氨氮等有毒物质,若未彻底处理,将对生态环境与人体健康造成严重危害。低温蒸发结晶设备通过低温蒸发与萃取分离技术,实现焦化废水的高效处理与酚类物质回收。设备在低温下蒸发废水,水分通过冷凝回收,酚类物质则浓缩于残留液中。浓缩液可通过后续萃取工艺回收高纯度酚类化合物,直接用于化工生产;氨氮则可通过化学处理实现无害化处置。焦化企业采用该设备后,酚类回收率提升,废水处理成本降低,同时满足了环保排放要求,减少了环境风险。日处理600L水低温蒸发结晶设备处理方式