商机详情 -
日处理40吨水低温蒸发浓缩设备常见问题
稳定出水,保障生产连续性:在工业生产中,水质的稳定性直接关系到产品质量与工艺连续性。低温蒸发浓缩设备通过精密的蒸发与分离机制,确保处理后的出水始终如一地保持稳定。无论原水浓度如何波动,设备都能有效去除镍等关键污染物,产出符合回用标准的清水,可用于清洗、冷却或其他工艺环节。这种稳定的供水能力,不*减少了对外部水源的依赖,也避免了因水质问题导致的生产中断或产品瑕疵。对于追求精益生产的制造企业而言,这无疑是一项极具价值的保障。低温蒸发浓缩设备运行中,切勿随意调整真空度,以免破坏浓缩平衡,影响产品质量!日处理40吨水低温蒸发浓缩设备常见问题
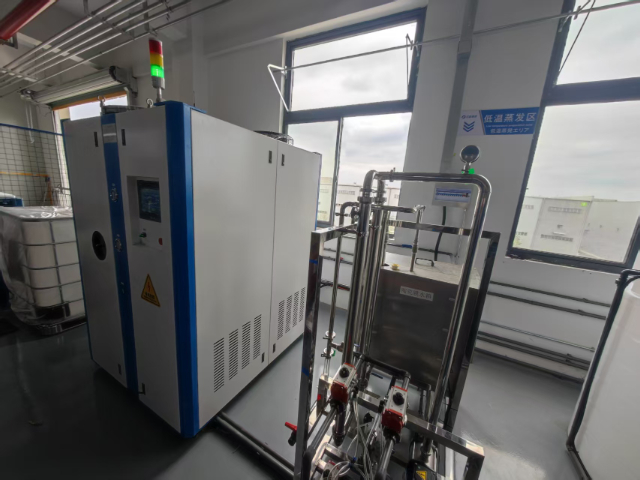
含盐酸废水热泵低温蒸发浓缩设备案例:客户是江苏一家材料公司,新的生产工艺会产生含盐酸废水,每条产线每日约产出3吨,环保要求严格,使用传统的药剂添加的方式需人工值守添加,且需经常检测,客户无更好的处理方式。智康团队经过实地考察和样本分析后,为其定制了每日处理量为3000L的热泵低温蒸发浓缩设备。盐酸废液全封闭低温负压蒸发,占地面积小、一键启动,自动化程度高,无需人员操作。同时,设备采用了先进的节能技术,在运行过程中能耗较低,进一步为客户节约了运营成本。客户证言:使用苏州智康环保科技有限公司的热泵低温蒸发浓缩设备后,直接接入我司生产线尾端,大幅降低了我们的委外处理成本,节省人工,设备全智能运行,一键启动,处理后的水达环保要求。 日处理600L水低温蒸发浓缩设备怎么处理还在疑惑低温蒸发浓缩设备如何运作?其原理是利用低温差,促使溶剂从物料中分离!
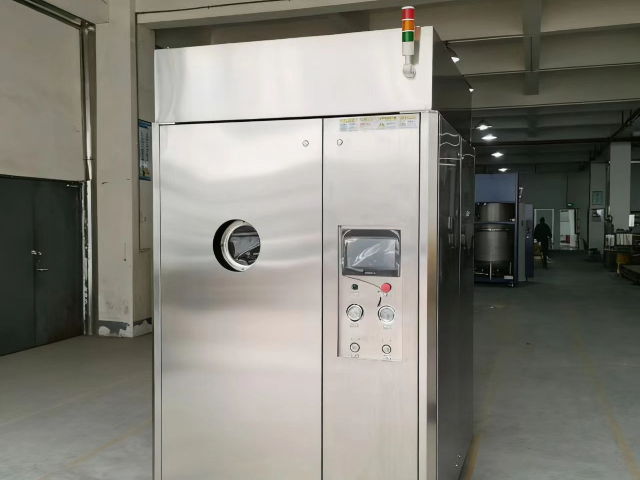
低温蒸发设备凭借先进的工艺设计与智能控制系统,在废液处理、物料浓缩等领域展现出的技术优越性,具体优势如下:1、高度自动化运行,节省人力成本设备搭载全套智能控制与运行管理系统,可实现从进料、蒸发、分离到排渣的全流程自动化操作。2、纯物理蒸馏工艺,绿色环保无污染采用纯物理变化的蒸馏分离原理,整个处理过程无需添加任何化学药剂。3、智能监控与预警,保障设备安全稳定配备专业PLC控制系统与触控式人机交互界面,操作人员可通过屏幕直观查看设备的各项运行参数,实现运行状态的在线实时监测。4、负压全封闭运行,适配复杂物料处理设备采用全封闭负压运行设计,真空度达-0.098MPa。负压环境不*能进一步降低废液的沸点,实现更低温度下的高效蒸发,特别适合热敏性物料的浓缩与分离,避免物料因高温而发生变性、分解。
智能操控,简化运维提升效率:现代工业追求高效与精益,低温蒸发浓缩设备充分响应这一需求,搭载了高度自动化的控制系统。从进水、蒸发、浓缩到出水回用,整个流程均可通过人机界面一键启动、实时监控,大幅降低对人工经验的依赖。系统还能根据运行状态自动调节参数,确保始终处于比较好工作区间,减少人为误操作带来的风险。此外,设备支持远程诊断与故障预警功能,便于维护人员及时响应,缩短停机时间。这种智能化、人性化的操作体验,不*提升了管理效率,也让日常运维变得更加轻松、可靠。操作低温蒸发浓缩设备前,务必检查各连接部位密封性,防止物料泄漏,影响浓缩效果!
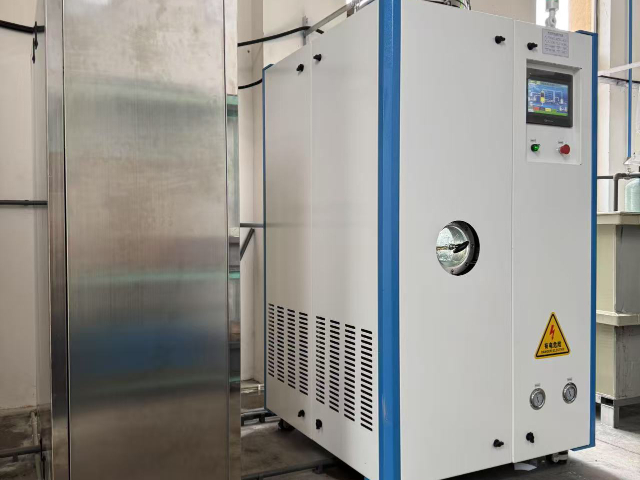
低温蒸发浓缩设备高效节能分析:低温蒸发工艺作为一种先进的浓缩与结晶技术,其是在约35℃的常温条件下实现溶液的高效处理。该技术通过优化能量利用结构,明显降低运行能耗,具有突出的节能特性。以下是对其节能原理与优势的具体分析:节能原理沸点降低,潜热需求减少:在高负压(真空)环境下,水的沸点可降至30–50℃,远低于常压下的100℃。随着蒸发温度的下降,水的相变潜热需求相应减少,从而直接降低蒸发过程所需的热能输入。热泵循环,能量高效回用:系统集成热泵技术,通过压缩机将蒸发的低温蒸汽压缩升温,回收潜热并用于加热进料原水,实现能量在系统内部的循环利用。该过程无需额外配置加热或冷却装置,大幅降低外部能源依赖。想要提升企业竞争力?低温蒸发浓缩设备,凭借先进技术与优势,助力企业脱颖而出!日处理5吨水低温蒸发浓缩设备厂家
还在为设备投资回报担忧?低温蒸发浓缩设备,性价比高,快速回本并创造可观效益!日处理40吨水低温蒸发浓缩设备常见问题
低温蒸发技术的未来发展前景广阔:随着《中国制造2025》战略的深入实施,工业生产技术持续升级,所产生的工业废液也呈现出新特点——污染物种类更加多样、性质差异明显、处理难度明显提升,尤其其中大量有机物具有生物毒性和难降解性,一旦排入环境,将带来更严重且持久的生态风险。诸如精细化工废液、垃圾渗滤液、核工业废液、特种废液及乳化液等高浓度、高盐分、难生物降解类废液,其深度处理技术虽在不断进步,但在实际工程应用中仍面临去除效率偏低或运行成本过高等挑战。鉴于不同来源的工业废液含有特征各异的污染物,需针对性地选择适宜的深度处理工艺。而低温蒸发技术凭借能耗低、流程简洁、处理成本经济、处置效率高以及抗污染能力强等优势,有望成为工业废液处理体系中的关键环节,有效推动废液的达标排放、减量化及资源化利用。日处理40吨水低温蒸发浓缩设备常见问题