商机详情 -
湖南可靠反硝化滤池制作
工业废水深度处理市场需求持续释放,主要得益于国家行业专项排放标准的不断完善和加严。近年来,生态环境部先后发布实施《食品加工制造业水污染物排放标准》(GB46817—2025)、《屠宰及肉类加工工业水污染物排放标准》(GB13457—2025)、《石油化学工业污染物排放标准》(GB31571—2025修订版)等一系列行业排放标准,对食品、屠宰、石油化工等重点行业的氮磷污染物排放限值提出了更严格要求。以食品加工行业为例,新标准要求总氮排放限值降低至15mg/L以下,较原标准收紧约30%,这迫使相关企业必须升级改造污水处理设施。上向流反硝化滤池凭借高效脱氮性能和稳定运行特点,成为工业企业满足新标准要求的重要技术选择。上向流反硝化滤池是具有明显优势的深床过滤技术。湖南可靠反硝化滤池制作
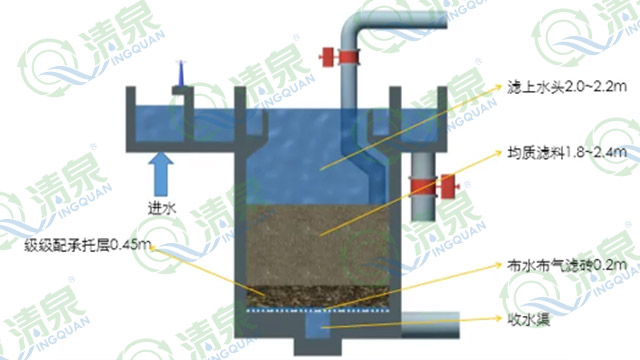
上向流反硝化滤池的滤料选择需要根据具体应用场景和处理目标进行科学匹配。当用于二级处理且以去除硝酸盐氮为主要目标时,重点追求较高的脱氮负荷,宜选择人工陶粒或火山岩滤料。这类滤料具有孔隙率高、比表面积大、生物附着性能好的特点,有利于反硝化菌的生长繁殖,可实现较高的脱氮速率和负荷。当上向流反硝化滤池用于深度处理,需要同时去除总氮(TN)、悬浮物(SS)和总磷(TP)时,宜选用石英砂滤料。石英砂滤料具有粒径均匀、机械强度高、过滤精度高的优势,能够在实现高效脱氮的同时,有效截留水中的悬浮物和磷沉淀物,保证出水水质。河北好用反硝化滤池制作目前,上向流反硝化滤池已在线路板、钢铁、电池回收、半导体等多个类型的工业园区污水处理项目中成功应用。
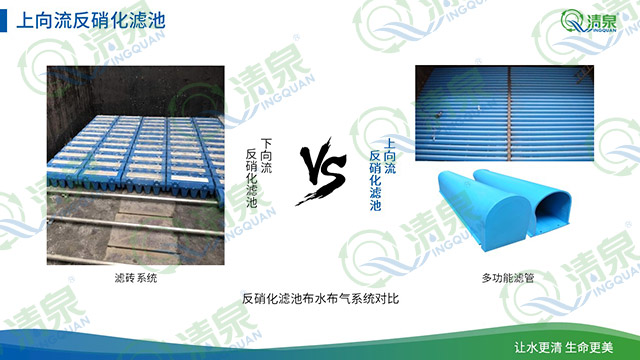
城镇污水处理提标改造工艺有那些?上向流反硝化滤池是近年来较有优势的工艺,这种工艺采用上向流式设计,底部进水,上部出水。其优势在于脱氮效率高,出水清澈,投资成本低,运行管理方便,非常符合目前老旧污水处理厂提标改造的需求。深圳清泉的上向流反硝化滤池相比传统下向流反硝化滤池,还具有节省占地20%~40%、运行成本减少10%~30%,节省建造投入10%~20%的优势。目前,深圳清泉的上向流反硝化滤池已经在多个项目中稳定运行,其主导编写的《上向流反硝化滤池设计标准》也已经正式实施,是一种成熟稳定的水处理技术。
上向流反硝化滤池无需设置专门的驱氮设施,这是其相比传统下向流滤池的又一重要技术优势。在反硝化反应过程中,会产生大量氮气,传统下向流反硝化滤池由于水流方向与氮气上升方向相反,氮气容易在滤料层中积聚形成气阻,影响水流分布和反硝化反应效率,因此必须设置专门的驱氮设施进行氮气排放。而上向流反硝化滤池的水流方向与氮气上升方向相同,反硝化过程产生的氮气能够随着水流自然向上流动,从滤池顶部顺利排出,有效避免了气阻现象的发生,省去了专门的驱氮操作和运行维护成本。同时,氮气的及时排放避免了像下向流反硝化滤池驱氮过程中对滤料层和生物膜的冲击影响,进一步保证了反硝化菌的活性和数量,因此总氮去除效率和稳定性都得到了明显提升,提高了设备运行的可靠性和处理性能。反硝化滤池堵塞怎么办?
上向流反硝化滤池具有纳污量大、无需前置高效沉淀池的优势,这主要得益于其特殊的过滤流向。上向流设计使水流从滤池底部粗滤料向上部细滤料过滤,整个床层都起到纳污效果,提高了滤料层的纳污容量,反冲洗周期可延长至24-72小时,相比传统下向流滤池缩短了反冲洗频率,减少了反冲洗水耗和能耗。当污水处理厂场地面积受限时,可在上向流反硝化滤池前端投加除磷剂,通过滤池的过滤作用实现同步脱氮、除磷及去除悬浮物(SS)的多重处理目标。实际运行数据显示,采用这种工艺组合,同步去除总磷(TP)的效果可达0.8mg/L以上,出水总磷能够稳定控制在0.3mg/L以下,满足地表水准Ⅳ类标准要求,出水SS低于5mg/L,有效简化了工艺流程,降低了工程投资和占地面积。深圳清泉的上向流反硝化滤池采用底部进水、上部出水的过滤方式,具有同步去除悬浮物、总氮及总磷的效果。广东靠谱反硝化滤池报价
滤池经常堵塞,建议使用上向流反硝化滤池。湖南可靠反硝化滤池制作
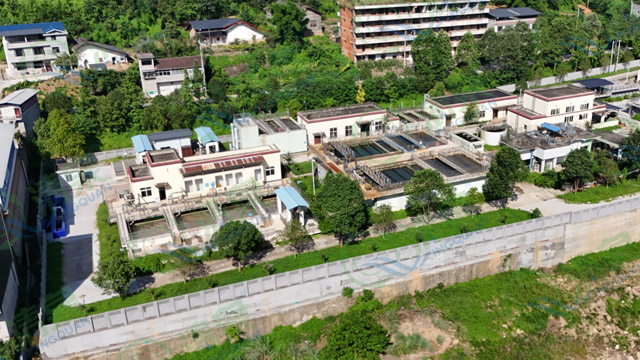
安徽省阜阳市界首田营科技园污水处理厂项目,聚焦园区内铅蓄电池回收、有色金属冶炼两大支柱产业产生的工业废水处理需求,设计日处理规模达 1.5 万吨,是保障园区产业绿色发展的关键环保配套设施。针对该类工业废水含难生物降解有机物、重金属离子的复杂特性,项目采用 “混凝沉淀池 + 曝气生物滤池 + 上向流反硝化滤池 + 磁混凝沉淀” 的工艺组合。其中,混凝沉淀池实现初步固液分离,曝气生物滤池强化有机物降解,上向流反硝化滤池专注氮元素去除,磁混凝沉淀进一步提升出水澄清度,多环节协同确保处理效果。项目投运后,出水水质稳定达到地表准 Ⅳ 标准,且总氮(TN)指标持续控制在 10mg/L 以下,满足相关排放要求。长期运行过程中,设备与工艺始终保持稳定状态,在多次回访中均获得业主方的高度认可与好评。湖南可靠反硝化滤池制作
深圳市清泉水业股份有限公司始创于1995年,深耕水处理行业三十余年,始终专注于智能高效水处理设备的研发、生产与供应,同时为客户提供全流程适配的水处理解决方案,服务覆盖市政、工业、水产养殖等多个领域。公司围绕水处理全流程开展技术研发与产品迭代,推出的ABM生物膜技术,可提升污水处理效率,降低项目运维成本,助力化解水处理行业多项现存痛点,相关技术与产品可适配原位扩容、污水治理、中水回用、水质提升、滤池改造等多种水处理场景。公司业务覆盖全国多个省级行政区,已落地数百个水处理相关项目,积累了丰富的项目实践经验。公司秉持“让水更清,生命更美”的使命,以“有生命的地方就会有清泉”为发展愿景,持续为客户提供省心可靠的解决方案,稳步推进品牌建设,深耕水处理行业,为更多客户创造价值。