商机详情 -
湖北省心反硝化滤池
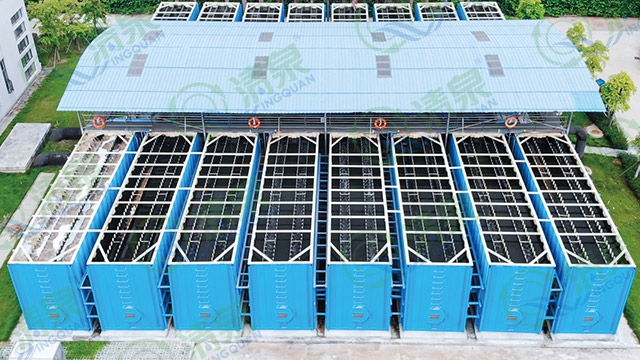
市政污水处理应用案例之广东省东莞市横沥东坑合建污水处理厂二期及配套管网工程,东莞市横沥东坑合建污水处理厂位于横沥镇神山工业区与东坑镇丁屋村交界处,设计规模为15万m³/d,2010年建成后便承担着横沥镇、东坑镇及松山湖部分地区(角社片区)的生活污水收集和处理任务,纳污面积77.5平方公里,服务人口约64.87万人。项目采用多级AO生物池+二沉池+高效沉淀池+上向流反硝化滤池+精密过滤+消毒池的工艺组合,要求出水达到《城镇污水处理厂污染物排放标准》(GB18918—2002)一级A标准与广东省地方标准《水污染物排放限值》(DB44/26—2001)第二时段一级标准的较严值。该项目采用了深圳清泉的低水头上向流反硝化滤池,水头损失0.8m,远低于传统反硝化滤池2.0m以上的水头损失,节省一级提升,解决了传统反硝化滤池(采用常规石英砂、陶粒、火山岩为滤料)水头大、能耗高等问题,同时确保出水水质稳定达标排放。深圳清泉上向流反硝化滤池的运行稳定性和可靠性更高,特别适合水质变化较大的工业废水处理场景。湖北省心反硝化滤池
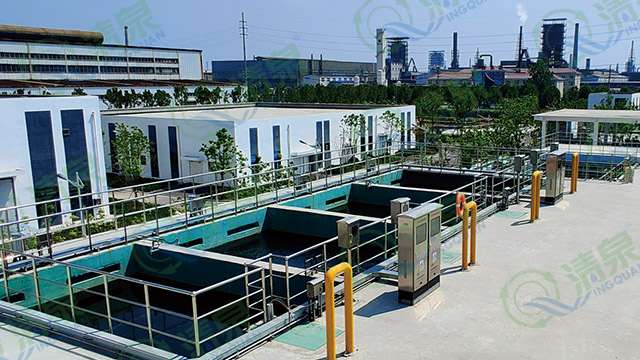
市政污水处理应用案例之广东省韶关市第二污水处理厂提标改造工程,该项目处理规模为10万吨/天,变化系数为1.3,主要处理韶关市城区生活污水和部分工业废水。项目采用微曝氧化沟+二沉池+曝气生物滤池+上向流反硝化滤池+消毒池的工艺组合,设计出水标准由国家《城镇污水处理厂污染物排放标准》(GB18918-2002)二级标准提升至一级A标准和广东省《水污染物排放限值》(DB44/26-2001)中的较严要求。该项目主要完成了污水处理厂全流程改造,重点优化了氧化沟工艺,强化生化处理效果,同时设置了深度处理技术(曝气生物滤池+反硝化滤池)保证水质达标排放,经改造后,出水水质实际优于地表准IV类标准,且在不投加碳源时,反硝化滤池可去除总氮2~3mg/L;出水TN≤10mg/L。湖北省心反硝化滤池《水污染防治行动计划》明确提升城镇污水处理效能、强化氮磷去除的要求,推动城镇污水厂提标改造常态化。
在“双碳”目标全面推进的大背景下,我国污水处理行业正加速向绿色低碳、减污降碳协同增效方向转型,低碳化已成为行业高质量发展的重要要求。国家生态环境部、住房和城乡建设部等部委立足全国碳减排整体布局,明确将污水处理领域纳入碳减排重点管控与推进范畴,并制定了清晰的阶段性目标:要求2025年实现新建污水处理厂100%应用低碳技术,2027年前完成既有污水处理厂全覆盖式节能降碳改造。这一系列政策部署不*为污水处理行业低碳升级划定了明确方向与实施路径,也为上向流反硝化滤池等低碳高效技术的推广应用创造了良好环境,推动行业在治污减排的同时实现绿色低碳发展。
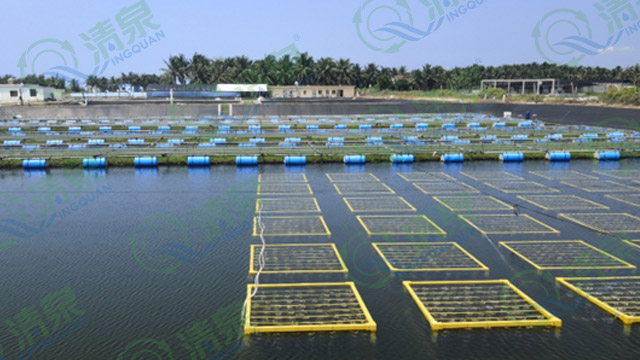
深圳清泉的上向流反硝化滤池具有突出的技术优势,主要体现在四个方面:一是占地面积省,相比传统下向流反硝化滤池,占地面积可减少20%-40%,特别适合土地资源紧张的城市建成区和旧厂改造项目;二是运行成本低,由于上向流反硝化滤池无需驱氮,系统缺氧环境稳定,微生物总量大,且进水不复氧,反硝化时碳源投加量节省30%以上;三是运维管理易,采用自动化控制系统,可实现滤池反冲洗、碳源投加等操作的全自动运行,减少人工干预,降低运维难度和劳动强度;四是运行稳定可靠,独特的上向流设计有效避免了滤料板结、气阻等问题,确保设备长期稳定运行,出水水质达标率高。基于这些优势,该产品可应用于工业废水深度处理、市政污水处理厂提标扩容、污水处理厂深度处理单元以及工业化水产养殖废水处理等多个领域,市场应用前景广阔。反硝化滤池吨水处理电耗是多少?
多部委联合印发的《污水处理领域碳减排实施方案》明确了污水处理领域碳减排的具体路径和目标要求。方案提出,到2027年,全国城镇污水处理厂单位水耗降至0.25kWh/m³以下,单位碳排放量较2022年下降18%以上;到2030年,单位碳排放量较2022年下降30%,建成一批年碳减排量超过1万吨的低碳污水处理厂。同时,方案还提出建立污水处理碳减排评价体系,将碳减排绩效纳入污水处理厂运营考核,这将进一步推动污水处理厂加快采用上向流反硝化滤池等低碳技术,实现减污降碳协同增效。深度处理用上向流反硝化滤池就对了。重庆智能反硝化滤池制作
老旧滤池改造成反硝化滤池方案有哪些?湖北省心反硝化滤池
随着“双碳”目标的推进,各地正积极开展低碳污水处理厂建设,上向流反硝化滤池成为低碳污水处理厂建设的关键技术之一。上向流反硝化滤池通过降低碳源消耗和能耗,可帮助污水处理厂实现降低碳排放,以广东省某10万吨/天的污水处理厂为例,采用上向流反硝化滤池模块提标后,年碳减排量1946吨,成为了当地污水处理厂低碳改造的典型项目。目前,广东、安徽、河南、四川、山西等省份的多个城市已建成多座采用上向流反硝化滤池技术的低碳污水处理厂,如深圳市固戍水质净化厂、东莞市横沥东坑合建污水处理厂二期等,为全国污水处理厂低碳升级建设提供了示范。湖北省心反硝化滤池
深圳市清泉水业股份有限公司始创于1995年,多年来始终聚焦水处理行业,专注于智能高效水处理设备的研发迭代,以及适配性水处理解决方案的输出,可为工业、市政、水产养殖等多个领域的客户,提供对应场景的产品与服务。公司针对水处理行业现存的多项痛点开展技术攻关,研发的ABM生物膜技术,可提升城镇污水处理效率,压缩项目运维成本,同时针对生物滤池运行中易出现的堵塞问题,形成了适配的解决路径。相关技术与产品可适配双膜法预处理、RO浓水处理、污水提标扩容改造、中水回用等多种水处理场景。公司业务覆盖全国多个省级行政区,已落地数百个水处理项目,始终秉持“让水更清,生命更美”的使命,为客户提供省心可靠的解决方案,持续在水处理领域深耕发力。